
La inspección mecánica de entrada de los interruptores debe conectar cada lote recibido con la definición de la parte aprobada y un procedimiento de aceptación por escrito. Defina el lote, seleccione las muestras según el plan acordado, verifique la identidad y las características relevantes y registre la disposición. Un certificado del proveedor por sí solo no constituye una inspección realizada, mientras que una muestra aceptada no prueba que cada unidad esté libre de defectos.
El Microinterruptor de la serie KW7 Es la referencia del producto LEMA que se muestra aquí. Su fotografía identifica el producto externo, no una calificación no incluida en la ficha técnica, compatibilidad con accesorios ni resultado de una prueba. Obtenga la especificación actual para el código completo de pedido antes de aprobar un montaje.
Muchos productos necesitan un código de trazabilidad. Registre el código completo de la pieza, el proveedor, la orden de compra, la cantidad recibida y los identificadores de fabricación o embalaje disponibles. No combine variantes de contacto, opciones de terminal ni grupos de códigos de fecha simplemente porque los cartones tengan un nombre familiar común. Si un envío contiene varios lotes identificados, el procedimiento de recepción debe explicar cómo se representa cada uno en la decisión de inspección.
Mantenga intacta la relación entre el material físico y el registro recibido cuando se abran los cartones. La repackaging, el kitting y los retornos de producción pueden eliminar esa relación a menos que el proceso la preserve. Una etiqueta de recepción debería identificar el material realmente cubierto por el registro. No debe implicar que un envío adicional no inspeccionado tenga el mismo resultado.
Establecer la definición de la parte aprobada
Inspeccione de acuerdo con la especificación y la revisión del dibujo acordados, en lugar de una fotografía copiada de una oferta antigua. El código completo puede identificar un sistema de contacto, un estilo de terminal, un actuador o una característica operativa que no resulta evidente desde el exterior. Incluya las sustituciones aprobadas y sus condiciones en el registro controlado para que el inspector pueda distinguir una opción permitida de un cambio no documentado.
Compruebe la orden, la información sobre el embalaje, las etiquetas y la documentación relevante del proveedor para verificar su conformidad. Cualquier discrepancia es una cuestión específica que aún no se ha resuelto, incluso cuando una muestra parece funcionar correctamente. Solicite a las funciones de compras y ingeniería responsables que la resuelvan antes de su lanzamiento. El personal encargado de la recepción no debería tener que inferir la equivalencia a partir de una carcasa familiar o de un número de terminal similar.
Seleccione una muestra representativa según el método acordado
El método de muestreo debe definir cómo se seleccionan las unidades en el conjunto identificado y qué decisión se deriva de las observaciones. Elegir los especímenes más accesibles o más limpios puede introducir una sesgada selección. Defina el método antes de abrir los paquetes, incluyendo cómo se manejan los envases dañados, las identidades mixtas y los contenedores internos inaccesibles. Registre cualquier desviación del procedimiento de selección aprobado.
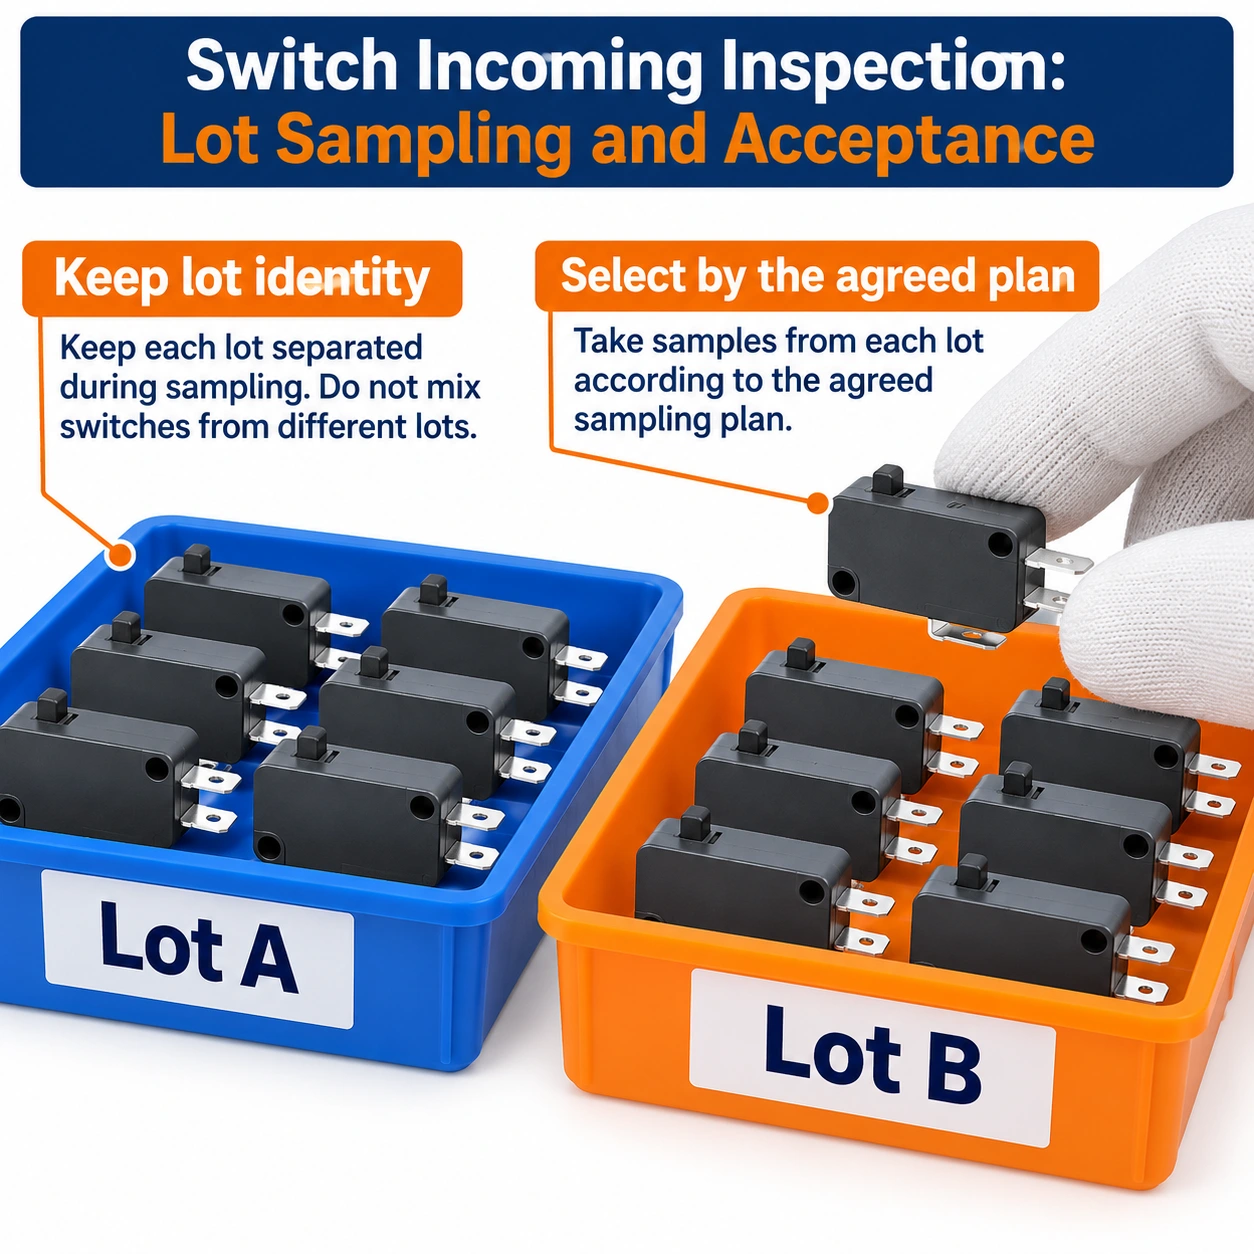
Un plan de muestreo implica una decisión sobre el riesgo. Se diferencia de una garantía de que cada unidad entregada cumple con los requisitos, y se diferencia de un estudio destinado a estimar con precisión un parámetro del proceso. Obtenga el plan acordado de la función de calidad responsable. No sustituya un porcentaje conveniente, un acrónimo familiar o un número de aceptación arbitrario sin el acuerdo y la base técnica pertinentes.
Compruebe el embalaje y la condición al recibirlo
Examinar la protección alrededor de los propios interruptores y la caja exterior. Buscar unidades desplazadas, bolsillos aplastados, contacto de los terminales con el material de embalaje, carga no intencionada del actuador y evidencia de contaminación o humedad. Fotografiar las observaciones significativas antes de limpiar o volver a embalar cambia la evidencia. Distingui los daños al paquete de los daños demostrados en los componentes, y registre ambos con precisión.
No se debe considerar que un exterior limpio sea una prueba de un historial de almacenamiento completo. En los casos en que el historial o la protección no estén claros, se debe registrar la incertidumbre y obtener la disposición adecuada. El secado, la limpieza o el ejercicio de los especímenes antes del examen inicial pueden cambiar lo que se determine posteriormente mediante los análisis posteriores. Cualquier preparación requerida por un método de análisis debe documentarse como parte del historial del muestra.
Cuestiones dimensionales, mecánicas y eléctricas separadas
Una verificación dimensional puede confirmar una función de montaje o posición de terminal definida. No prueba la clasificación de la conexión ni los detalles de la construcción interna. Identifique el dato de la ficha técnica, el instrumento y el detalle relevante, y tenga en cuenta el método de medición. Evite registrar dimensiones nominales sin la tolerancia y los requisitos asociados que hacen que la observación tenga sentido.
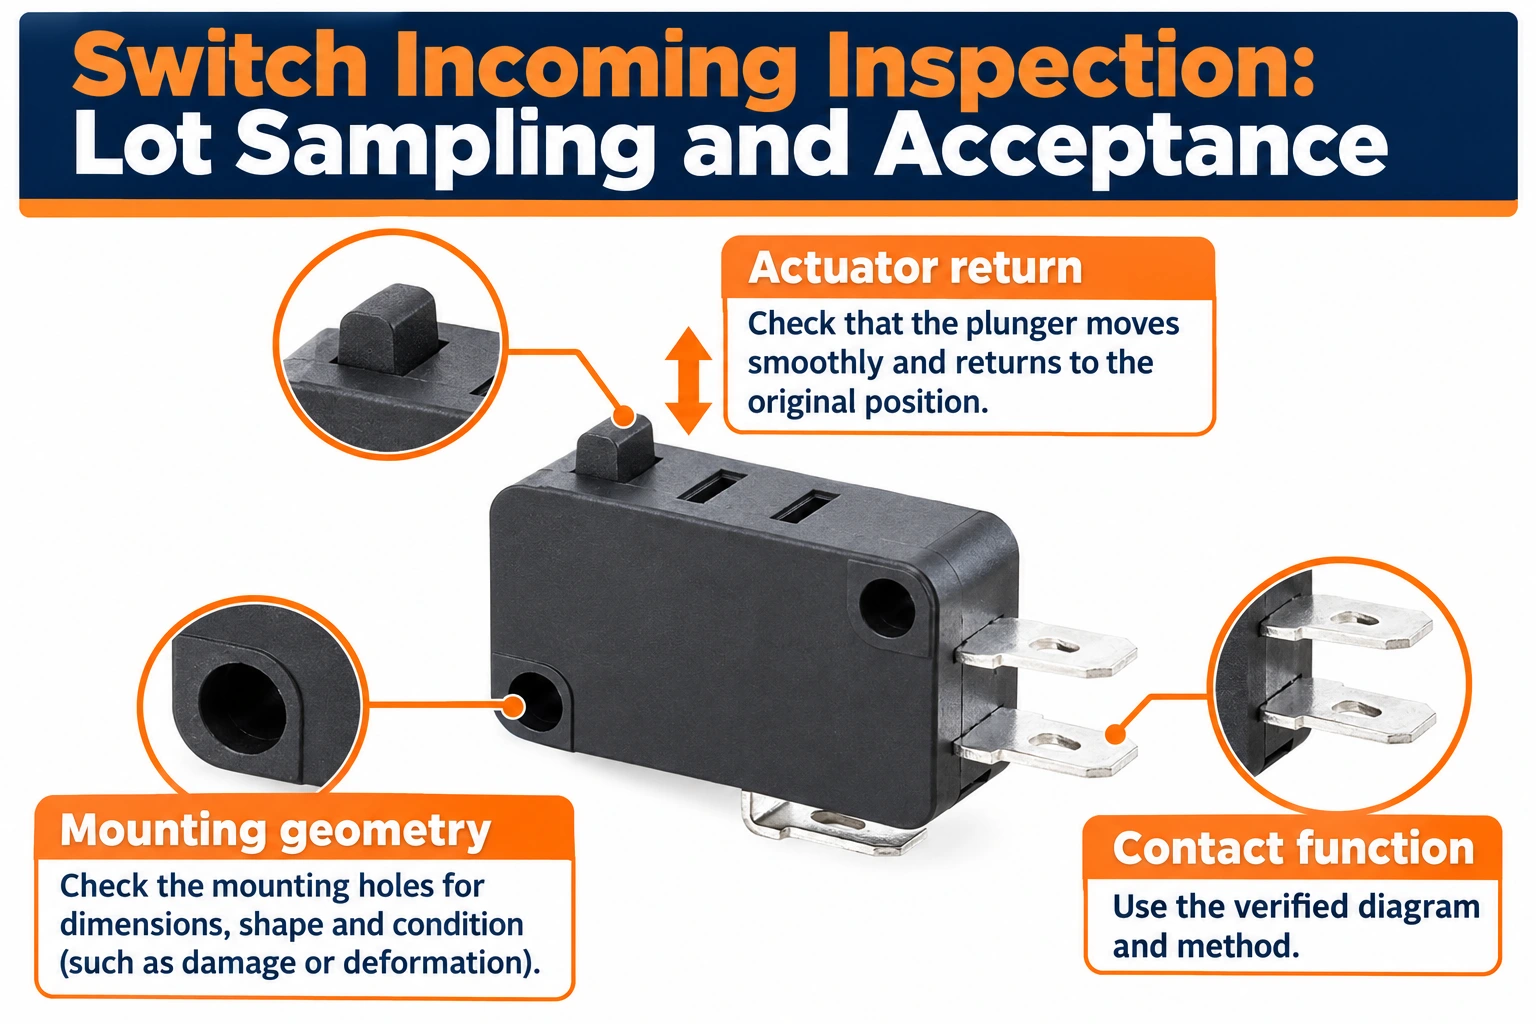
Una comprobación mecánica puede examinar el retorno del actuador, el movimiento permitido y los daños evidentes según el método especificado. No debe introducir una sobrecarga no controlada. Un interruptor que hace clic no necesariamente es eléctricamente correcto. De igual manera, un interruptor con los estados de contacto estáticos correctos puede aún tener la variante de actuador o terminal incorrecta. Mantenga estas observaciones separadas en lugar de reducir cada inspección a un juicio general sobre si funciona o no.
Una comprobación de estado de contacto aislada responde a una pregunta eléctrica limitada. Deben conocerse el dispositivo de prueba, la identidad de los terminales y las condiciones de la muestra. La protección contra la sobrecarga, el funcionamiento con carga, la resistencia y el rendimiento de los señales a nivel bajo requieren métodos y pruebas aplicables propios cuando se incluyen en el plan de aceptación. No se debe improvisar una demostración con carga real en una recepción para compensar la falta de documentación.
Haga que los registros de inspección sean útiles para la próxima decisión
| Compruebe el área | Registrar para conservar | Condición no resuelta |
|---|---|---|
| Identidad de lote | Código de parte, orden, cantidad y identificadores de lote | Identidad mixta o no legible |
| Conformidad del documento | Especificación y revisión aprobadas | Substitución no autorizada o base faltante |
| Condición física | Selección de muestras y fotografías recibidas | Daño, exposición o preparación incierta |
| Controles dimensionales | Característica, método, requisito y observación | Un resultado sin un criterio de aceptación válido |
| Controles funcionales | Instalación, límite del circuito y observaciones de la muestra | Estado de contacto incorrecto o respuesta inconsistente |
| Disposition | Decisión, función responsable y materia cubierta | Stock lanzado sin una resolución registrada |
Esta lista de verificación cualitativa no prescribe cantidades de muestra, límites de aceptación ni certificación del producto. Estas cuestiones pertenecen al acuerdo aplicable y al procedimiento de inspección controlada. Un registro completo debería permitir que otro revisor entienda qué requisito se examinó y qué realmente observó el inspector.
Classificar los hallazgos antes de decidir su significado
Utilice las clasificaciones de defectos definidas para el producto y la aplicación. No asuma que una observación cosmética, una etiqueta ausente y una disposición incorrecta de contacto tienen consecuencias equivalentes. Registre la condición observada por separado del juicio sobre su gravedad. Esta separación ayuda a la función responsable a evaluar la evidencia sin perder la descripción original.
Mantenga las observaciones repetidas identificables con las identidades de las muestras individuales. Un resultado intermitente no debería desaparecer debido a que la misma unidad pasa por otro proceso. Registre la secuencia y cualquier preparación para un nuevo ensayo. Si el procedimiento permite un nuevo ensayo, identifique la norma y preserve el resultado inicial. Un nuevo paso no debería borrar un fallo inexplicable.
Preservar el proceso de inspección a través de los cambios en la producción
Revisar si el método sigue siendo aplicable cuando cambian el proveedor, la revisión de componentes, el proceso de terminación, el actuador o el ensamblaje. Un dispositivo de inspección diseñado a partir de una variante anterior puede producir un resultado convincente al pasar por alto la característica que cambió. Mantener la identificación del dispositivo de inspección y los registros de verificación relevantes junto con la instrucción de inspección.
La recepción de datos puede revelar problemas recurrentes que requieren una investigación por parte del proveedor o del proceso. Use los registros para identificar los lotes afectados, las condiciones y los tipos de defectos, en lugar de atribuir cada problema a toda la familia de productos. Relacione las acciones correctivas con los datos disponibles y verifique la acción acordada en el material posterior cuando sea necesario. Esto convierte la inspección entrante en parte de un proceso de compra y producción controlado.
Registrar la decisión del lote y mantener la cuarentena
Registre lo recibido, cómo se definió el lote, quién seleccionó las muestras, el método aprobado, las observaciones reales y la disposición. Identifique el material que no ha sido probado y que no está aprobado para que una escasez de producción no pueda anular silenciosamente la suspensión. Un plan de muestreo debe abordar los riesgos declarados y las clasificaciones de defectos. No debe establecer un tamaño de muestra ni un límite de calidad aceptable basado en un porcentaje conveniente o el número de artículos que coincidan con el inventario.
Aumentar los códigos de pedido no correspondientes, la falta de claridad en la identificación del lote y las sustituciones no aceptadas antes de interpretar un resultado funcional como aceptación. Una modificación puede pasar la verificación básica de contacto y seguir siendo la variante incorrecta. La acción correctiva del proveedor debe abordar el problema identificado con pruebas verificables. Reinspeccione o califique nuevamente de acuerdo con la disposición acordada, y mantenga visibles las observaciones originales en lugar de reemplazarlas con una aprobación final inexplicable.
Referencias técnicas y el alcance de esta revisión
Introducción de NIST a la toma de muestras de aceptaciónNIST describe la toma de muestras de aceptación como un enfoque basado en la toma de decisiones. La toma de muestras no es lo mismo que inspeccionar cada artículo o demostrar que no hay defectos.
Guía de pruebas eléctricas de HSELos dispositivos de inspección y los controles eléctricos requieren un procedimiento controlado adecuado. No exponga al personal de recepción a una prueba de carga real improvisada.
Para la decisión más amplia, véase Fabricante de microinterruptores en China: Guía de abastecimiento OEM para compradores estadounidenses. Los controles complementarios están contemplados en Cómo probar un microinterruptor con un multímetro y Modos de fallo de los microinterruptores: pruebas de evidencia y determinación de la causa raíz. Estas páginas tratan de preguntas distintas y no sustituyen la prueba de aceptación definida aquí.
Formación continua
Esta lección universitaria explica el muestreo de aceptación. Apoya la distinción entre el resultado de una muestra y la decisión sobre un lote sin asignar un plan de muestreo a estos productos.
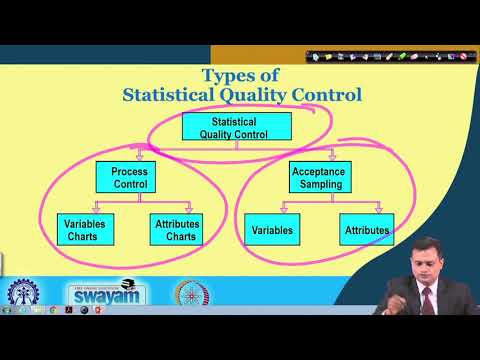
Ver la conferencia 54: Muestreo de aceptación: conceptos clave — NPTEL IIT Kharagpur
Preguntas frecuentes
¿Una muestra aceptada prueba que cada unidad es libre de defectos?
No. La toma de muestras respalda muchas decisiones en función de un plan definido y de los riesgos que se indican.
¿Puede un certificado de proveedor reemplazar los cheques de recepción?
Siga el procedimiento de aceptación acordado. Un certificado es una documentación, no una prueba de que se realizó la inspección de recepción.
¿Puede que un interruptor que funciona sea aún la parte incorrecta recibida?
Sí. Las verificaciones de identidad, variante y documento siguen siendo necesarias junto con las verificaciones funcionales.
¿Qué debería hacerse con el material que aún no se ha resuelto?
Manténgalo identificado y controlado hasta que la función responsable tome una decisión apropiada.