Para cablear un final de carrera mecánico a una entrada de PLC, primero lea el diagrama de voltaje de entrada y terminal común del módulo del PLC, luego identifique los terminales COM, NO y NC del interruptor con un multímetro. Un contacto seco no crea un voltaje: solo abre o cierra una trayectoria desde el riel de alimentación correcto hasta la entrada. Para una entrada de tipo sumidero (sinking) típica de 24 V CC, el común se conecta a 0 V y el contacto del final de carrera conmuta +24 V hacia la entrada. Para una entrada de tipo fuente (sourcing), la polaridad se invierte. El manual exacto del módulo —y no un código de colores genérico— determina la conexión.
Esta guía cubre un estándar indicación de posición Un solo final de carrera ordinario conectado a una entrada estándar de un PLC no es, por sí mismo, un circuito de parada de emergencia o de supervisión de protecciones con clasificación de seguridad. Utilice la evaluación de riesgos de la máquina y el diseño de seguridad aprobado para dichas funciones.
Empiece con el circuito de entrada completo
Una entrada de PLC se activa (ON) únicamente cuando fluye corriente a través de su circuito de detección. El interruptor mecánico es un elemento de ese bucle. Antes de conectar un cable, registre el modelo del módulo de entrada, la tensión de entrada permitida, el tipo de entrada, la agrupación común, la polaridad de la fuente de alimentación y el número de canal. Los términos hundimiento y abastecimiento describe la ruta actual en un circuito de CC; no son etiquetas intercambiables para cada entrada. Explicación del módulo de entradas de AutomationDirect muestra por qué un contacto entre el positivo de la alimentación y la entrada funciona cuando el común del módulo regresa al negativo de la alimentación. El real Manual de cableado del módulo PLC sigue siendo la autoridad para una instalación en particular.
| Artículo a verificar | Por qué importa | Dónde consultar |
|---|---|---|
| Tensión nominal de entrada y umbral | Evita una falsa indicación de APAGADO o daños en el módulo | Hoja de datos de entradas de PLC |
| polaridad y agrupamiento comunes | Determina la ruta actual para cada canal que comparte la común | Diagrama de terminales del módulo |
| Cambiar la identidad del contacto | COM–NO y COM–NC cambian en direcciones opuestas al activarse | Prueba de marcado de interruptores y continuidad aislada |
| Capacidad nominal de los contactos y carga mínima | El contacto debe adaptarse a la pequeña corriente de detección de la entrada, así como a su voltaje | Hoja de datos del interruptor exacto y especificación de corriente de entrada del PLC |
| Puntos de actuación y liberación | Confirma que la pieza móvil cambia de estado antes del sobrecorrido mecánico | Dibujo mecánico y prueba en máquina |
Identifique COM, NO y NC en el interruptor real
Desconecte la alimentación y aísle el interruptor del PLC antes de usar un medidor de continuidad. Registre las marcas de los terminales, en lugar de asumir que la posición de un tornillo o el color de un cable son universales. En el estado no accionado, COM a NC está cerrado y COM a NO está abierto para un contacto de conmutación convencional. Presione el actuador lentamente: las lecturas se invierten cerca del punto de operación. Suéltelo y verifique que se restablezca el estado original. Algunos conjuntos de interruptores contienen más de un bloque de contactos, y una variante de producto puede tener solo un par utilizable. Si la marca o la hoja de datos no coinciden con el patrón esperado, deténgase e identifique el número de pieza exacto.
Elija NO o NC de la comportamiento de la señal requerido por el programa de control. NO está abierto antes de que la máquina alcance el objetivo y se cierra al activarse. NC está cerrado antes de la activación y se abre en el objetivo; un conductor roto puede entonces aparecer como un circuito abierto, pero eso por sí solo no hace que la instalación sea intrínsecamente segura. La cobertura de diagnóstico depende de todo el circuito y de la lógica de control. Documente la posición física normal, el contacto elegido y el bit de PLC esperado para ambas posiciones. No utilice la inversión por software del PLC para ocultar un contacto mal cableado o no verificado.
contacto seco en una entrada de hundimiento de 24 V CC
Suponga que el manual del módulo identifica explícitamente un valor de 24 V CC hundimiento entrada con su común conectado a 0 V. Con la energía aislada, conecte la alimentación protegida de +24 V de la fuente al COM del interruptor. Conecte el terminal NA o NC seleccionado al punto de entrada del PLC. Conecte el común de entrada del módulo al 0 V de la misma fuente, exactamente como muestra su manual. Cuando el contacto seleccionado se cierra, la ruta es +24 V → contacto del interruptor → circuito de detección de entrada del PLC → común de entrada → 0 V. Si el contacto elegido se abre, esa ruta de corriente se interrumpe y la entrada lee APAGADO. Este es solo un ejemplo: nunca lo transfiera a un módulo con una clasificación de entrada, esquema de aislamiento, fuente interna o configuración común diferentes sin verificar la documentación de ese módulo.
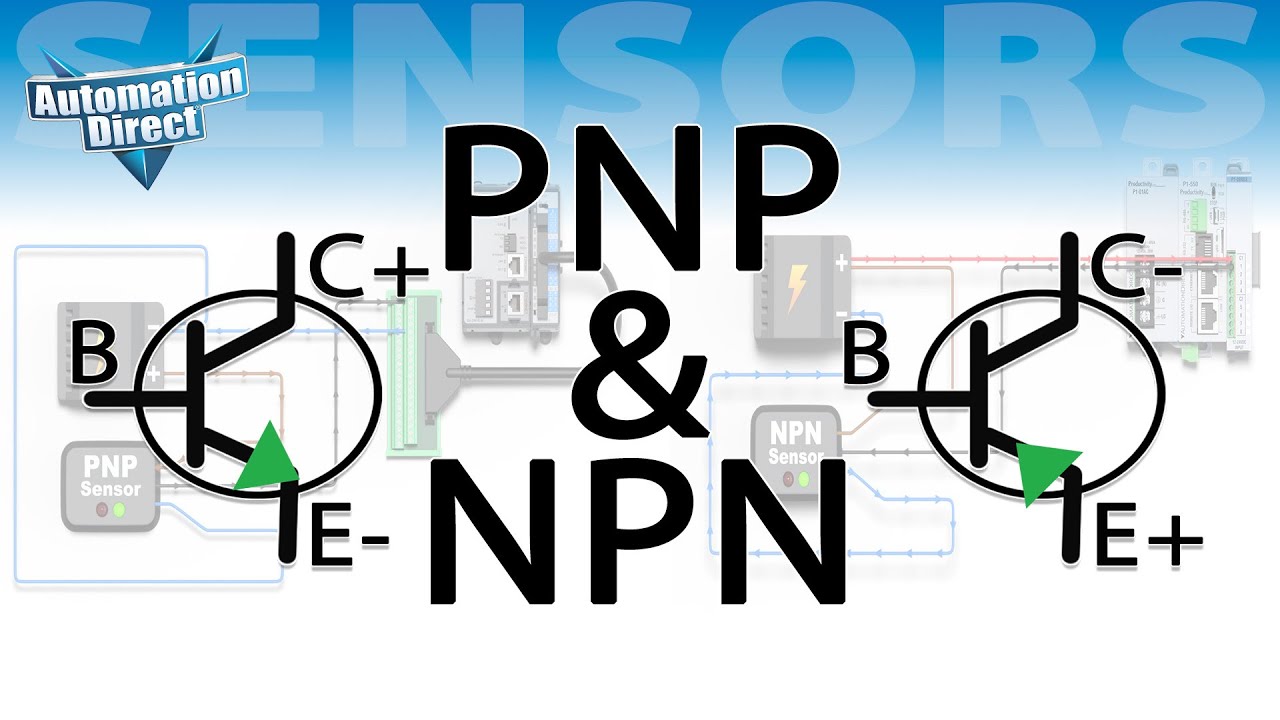
En una entrada de CC de fuente, el común del módulo y la ruta del contacto de campo difieren: el contacto normalmente completa una ruta hacia el riel negativo en lugar de alimentar positivo hacia un punto de sumidero. Algunos módulos permiten cualquiera de las dos disposiciones, pero solo dentro de las reglas para un banco común compartido. Lección sobre abastecimiento y disipación de AutomationDirect ilustra ambas direcciones de corriente. Un contacto mecánico de dos hilos no es un sensor de transistor NPN o PNP; la terminología describe el circuito de entrada del PLC y cómo está conectado su suministro.
Secuencia de puesta en marcha en el armario y la máquina
- Aislar y etiquetar. Bloquee las fuentes de energía pertinentes según el procedimiento del sitio. Identifique el cable de campo y el punto de entrada; verifique que el circuito esté sin tensión con un comprobador adecuado.
- Comprueba el interruptor por separado. Con los cables desconectados según sea necesario, mida COM–NO y COM–NC antes, durante y después del accionamiento. Una lectura oscilante, intermitente o que no regresa exige una inspección mecánica o su reemplazo.
- Compara los dibujos. Rastree la alimentación positiva, la alimentación negativa, el común y el terminal de entrada elegido en el diagrama real del módulo. Confirme que las entradas adyacentes en el mismo banco común estén cableadas de manera coherente.
- Terminar y proteger. Utilice el tamaño de conductor correcto, terminales tubulares donde se especifique, alivio de tensión y protección de gabinetes. Enrute el cableado de entrada de baja tensión lejos de los conductores del motor de alta energía según lo indique el manual del PLC.
- Energiza y observa. Restaure la energía de forma segura, luego registre el indicador del canal de entrada y el bit del PLC activo en la posición normal y con la activación completa del interruptor. Confirme que el estado cambia en la dirección prevista.
- Verifique el margen mecánico. Acérquese al actuador a la velocidad de servicio y desde la dirección de desplazamiento real. La señal de entrada debe conmutar antes de alcanzar un tope final que pueda causar daños, y el dispositivo no debe ser sobrecargado.
Por qué un interruptor con cable aún puede mostrar el estado incorrecto del PLC
Si la entrada está permanentemente APAGADA, primero mida la alimentación en el módulo y haga contacto con el circuito energizado únicamente donde sea seguro y esté autorizado. El contacto seleccionado puede estar abierto en la posición actual de la máquina, el común puede estar en el riel incorrecto, el canal puede estar deshabilitado o la alimentación puede no alcanzar el umbral de la entrada. Si está permanentemente ENCENDIDA, verifique si hay un cable en cortocircuito, una selección NC inesperada, otra ruta a través de un terminal compartido o un actuador retenido mecánicamente. Si la entrada parpadea, investigue las terminaciones flojas, el repiqueteo del actuador, la vibración, el estado del contacto y el filtro de entrada configurado. Un filtro puede suprimir el ruido breve, pero no puede reparar un interruptor dañado ni un actuador mal colocado.
Utilice un multímetro para distinguir el circuito de campo del programa de control. Un LED de entrada que cambia mientras la etiqueta del software no lo hace puede indicar una dirección incorrecta o un mapeo de programa erróneo. Una etiqueta que cambia pero no logra activar la acción esperada de la máquina apunta a la lógica, los enclavamientos o las salidas posteriores. Registre tanto la observación eléctrica como la observación del programa; “el interruptor no funciona” no es suficiente para diagnosticar la falla.
Elija un interruptor que se ajuste a la entrada y al movimiento
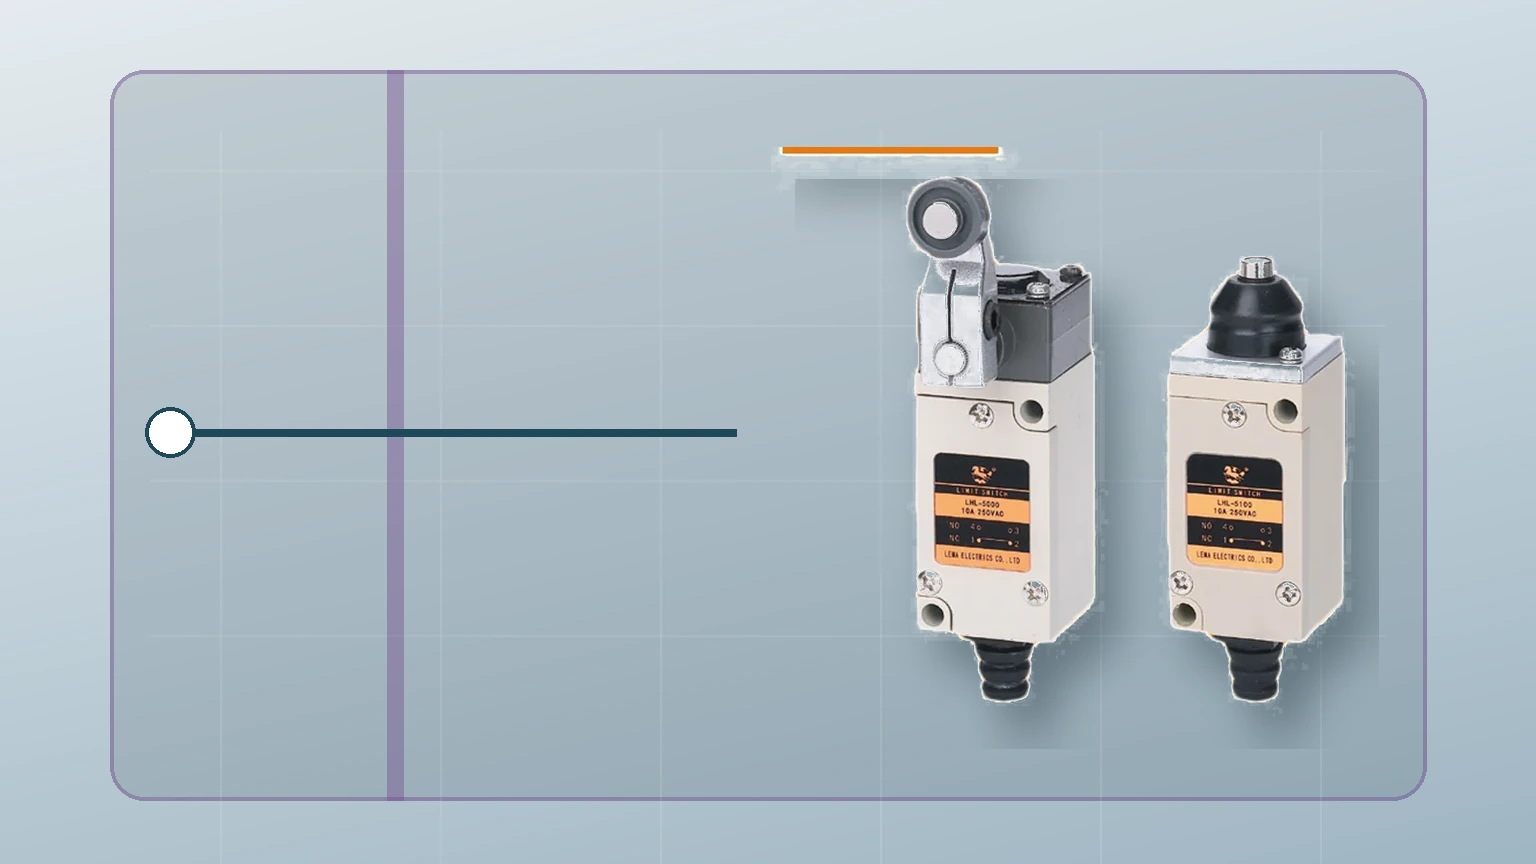
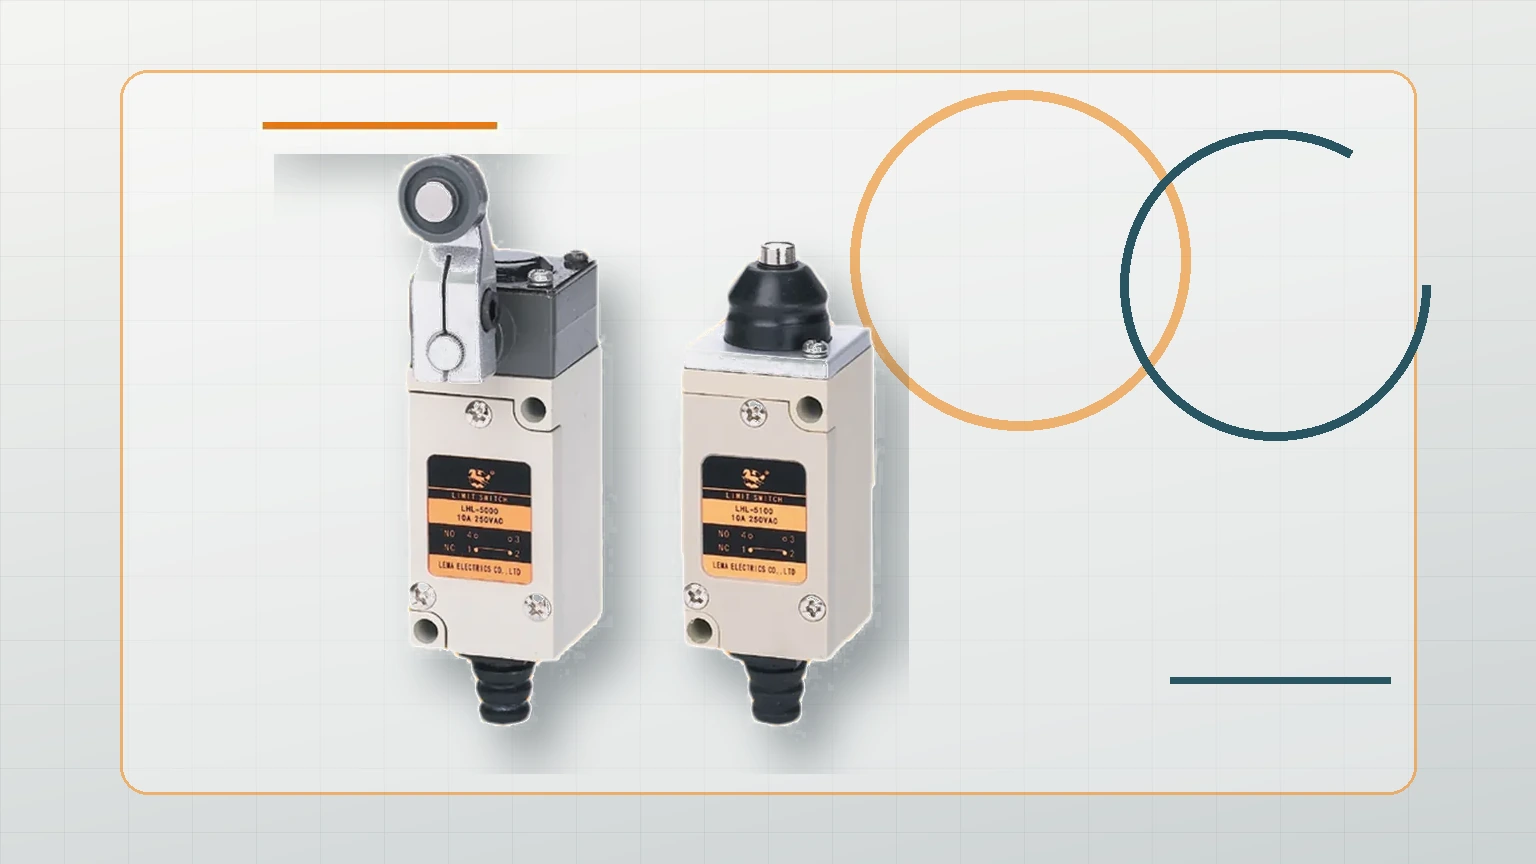
Las entradas de los PLC a menudo consumen solo una corriente pequeña. Un interruptor especificado únicamente para una carga de alta potencia puede no ser automáticamente adecuado para una señal de bajo nivel; solicite la carga mínima aplicable y el material de contacto del modelo exacto en lugar de asumir que una clasificación impresa en amperios responde a la pregunta. Seleccione el actuador —palanca de rodillo, émbolo u otra forma— a partir de la dirección y la velocidad de desplazamiento. Confirme la fuerza de operación, el pretrayecto, el recorrido diferencial, el sobrepaso y la repetibilidad en el plano del proveedor. La carcasa y la salida del cable también deben adaptarse a las condiciones de polvo, humedad e impacto en el punto de montaje.
Comparar Modelos de interruptores de límite LEMA y el Interruptor de límite compacto de la serie HL contra los requisitos eléctricos y mecánicos exactos; no se basen únicamente en una imagen. Para la geometría del actuador, consulte nuestro guía del actuador del interruptor de límite. Si la señal está destinada a formar parte de una función de seguridad, utilice una arquitectura de seguridad validada por separado, que incluya el dispositivo, la supervisión y el nivel de rendimiento requeridos; un tutorial estándar de entradas de PLC no es un diseño de seguridad.
Preguntas frecuentes
¿Debe un final de carrera usar NO o NC con un PLC?
Cualquiera de los dos puede proporcionar información de posición. Elija el contacto cuyos estados normal y accionado coincidan con la lógica documentada y, a continuación, verifique ambos estados en el PLC. El contacto normalmente cerrado (NC) puede revelar algunas fallas de cable abierto, pero no constituye por sí solo una categoría de seguridad.
¿Necesita un final de carrera mecánico un cable de alimentación independiente?
Un interruptor de contacto seco simple no tiene electrónica de sensor que alimentar. El bucle de entrada del PLC todavía necesita una fuente de alimentación o una fuente de excitación interna según el manual del módulo de entrada.
¿Puedo conectar el interruptor directamente entre la entrada del PLC y el común?
Solo si esa es exactamente la conexión indicada por el manual del módulo de entrada. Muchas entradas de CC necesitan una alimentación externa o interna en el circuito; conectar dos terminales sin entender el trayecto de la corriente puede no producir ninguna señal o generar una falla peligrosa.
¿Por qué funciona el LED de entrada pero el programa del PLC no reacciona?
Confirme la dirección del software, el mapeo de entradas, la lógica de escaneo y cualquier configuración de filtro o antirrebote (debounce). El LED confirma una condición eléctrica en un módulo, no que el programa use la etiqueta prevista.
Vídeo: Trayectorias de entrada de sumidero y fuente de CC
El siguiente video de capacitación independiente explica cómo la polaridad común de la entrada de CC cambia la trayectoria de la corriente. Aplique el concepto solo después de verificar el diagrama de cableado de su propio PLC.
Para una revisión de selección de OEM, envíe a LEMA la especificación de entradas del PLC, el estado NA/NC requerido, el recorrido del actuador, la tasa de ciclos esperada, el espacio de montaje y las condiciones del sitio. Esos detalles son más útiles que una foto de un interruptor sin etiquetar.