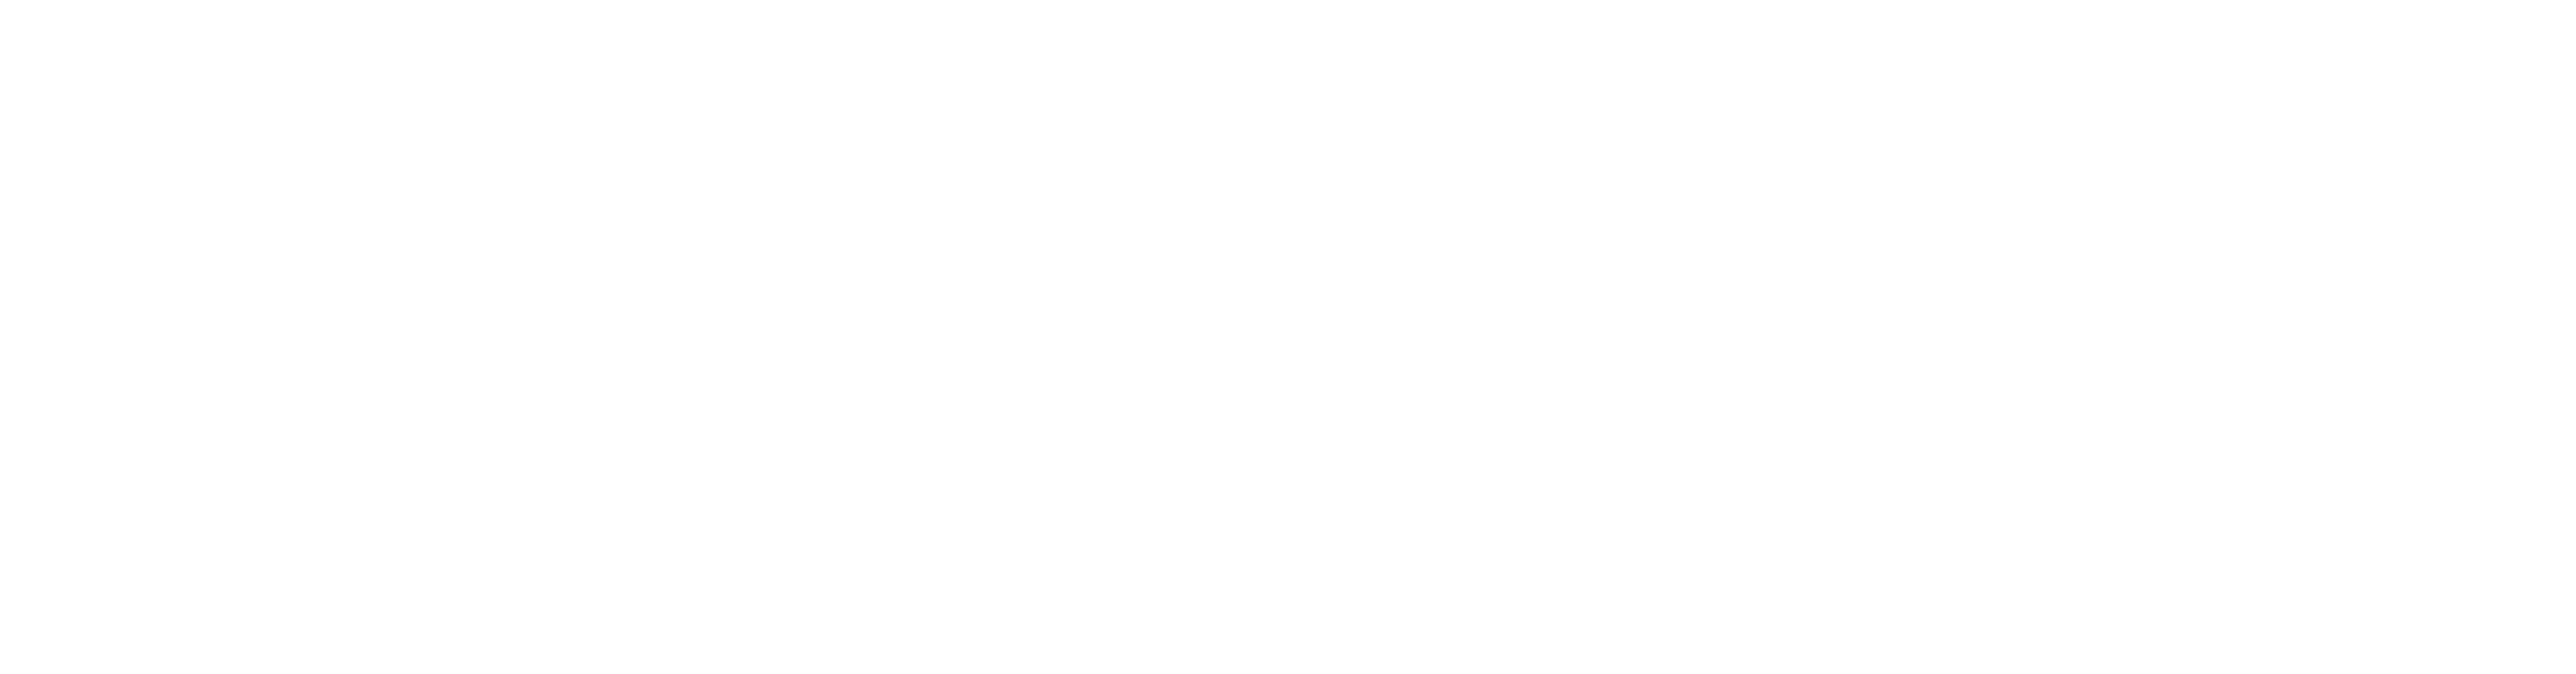
La soldabilidad de los terminales de microinterruptores después del almacenamiento debe revisarse en función de la variante exacta del terminal, su historial de almacenamiento y una prueba de humedecimiento acordada, en lugar de solo el código de fecha. Confirme que la terminación está diseñada para soldar, conserve piezas representativas antes de limpiar y compare los resultados bajo un método controlado. Un interruptor aún puede actuar normalmente mientras que su terminación externa necesita una evaluación adicional de soldabilidad. Por otro lado, un código de fecha antiguo no prueba por sí solo que el lote sea inutilizable. Esta guía explica cómo un comprador de equipos puede solicitar evidencia útil y hacer una disposición documentada sin inventar una vida útil universal o aplicar los límites de proceso de otro proveedor.
Separar la soldabilidad de la resistencia al calor de soldadura
La soldabilidad pregunta si una terminación puede ser humedecida bajo condiciones definidas. La resistencia al calor pregunta si el componente soporta la exposición térmica involucrada en una prueba o proceso de ensamblaje especificado. Estas preguntas interactúan durante la producción, pero no son intercambiables. Aumentar el calor hasta que se forme una unión reacia no establece que el terminal original cumplió con el requisito de humedecimiento previsto, y puede introducir otro mecanismo de fallo.
El alcance público de IEC 60068-2-20 distingue la soldabilidad y la resistencia al calor de soldadura para dispositivos con patas. Su existencia no establece que una variante particular de KW7 haya pasado alguna de las pruebas. Solicite la especificación y el informe aplicables para su construcción ordenada. Mantenga el precauciones de soldadura de microinterruptores como una revisión de ensamblaje separada, especialmente cuando se considere la retrabajo.
Identifique el terminal antes de elegir una prueba
El Microinterruptor de la serie KW7 la familia ofrece diferentes configuraciones. Una fotografía familiar es útil para identificar una categoría de producto, pero no establece el acabado del terminal, el tratamiento de soldabilidad, la profundidad de inmersión permitida o un perfil de ensamblaje. Envíe al proveedor el código de pedido, la revisión del dibujo y fotografías claras del terminal real. Pregunte explícitamente si está destinado para soldadura directa, conexión en placa impresa o conector de acoplamiento.
La distinción importa cuando un equipo de compras recibe piezas de aspecto similar de diferentes pedidos. Un cupón de prueba o informe solo es relevante si su construcción representa el lote en revisión. Comience con el Guía sobre los tipos de terminales del interruptor micro para separar las interfaces de conexión. No asuma que un agujero en una pestaña de metal hace que todos los acabados y variantes sean adecuados para el mismo proceso de soldadura.
Reconstruya el historial de almacenamiento sin adivinar la causa
Recopile la identificación del fabricante o lote, la fecha de recepción, el estado del embalaje, el historial de apertura y cualquier excursión ambiental registrada. Anote si las piezas afectadas provienen de un paquete sin abrir, un carrete parcial, un contenedor suelto o una bandeja de producción devuelta. Registre dónde estaban ubicadas las unidades sospechosas y si el manejo, procesos cercanos o reempaquetado difirieron del stock aceptado. Mantenga los artículos desconocidos marcados como desconocidos en lugar de completar la historia desde la memoria.
Este registro ayuda a definir comparaciones; no diagnostica una película superficial. Dos lotes con diferentes edades también pueden diferir en acabado, manejo e historia de producción. Asimismo, una apariencia similar no es prueba de química superficial idéntica. Use el guía de almacenamiento y liberación de lotes de interruptores para controles de inventario más amplios, mientras mantiene esta investigación centrada en la evidencia de humedecimiento necesaria antes del ensamblaje.
Preserve las muestras antes de limpiar o reacondicionar
Separe el material sospechoso del stock de producción y etiquete las muestras retenidas para que puedan ser rastreadas hasta su embalaje y ubicación. Fotografía el estado recibido antes de realizar cualquier intervención. Registre quién seleccionó las muestras y si sus terminales fueron tocados, limpiados, calentados o alterados de alguna otra forma. Incluya un grupo de comparación cuando esté disponible, pero describa su historia en lugar de simplemente llamarlo una buena muestra.
La limpieza, la abrasión y el re-estañado pueden alterar la característica que se está investigando. Pueden formar parte de un proceso correctivo aprobado, pero los resultados tras el tratamiento responden a una pregunta diferente de la condición en que se recibió. Pregunte al proveedor o laboratorio cómo deben embalarse y manipularse las muestras antes del envío. No rasque un terminal para que parezca más limpio y luego preséntelo como evidencia intacta del lote original.
Aprobar el registro de evaluación antes de la prueba
La siguiente lista de verificación es una estructura propuesta para la revisión de compras, no un reemplazo de una norma o método de prueba KW7 prescrito. Cada ítem debe completarse utilizando la especificación exacta del componente y el procedimiento acordado por el laboratorio. Las temperaturas numéricas, tiempos, áreas de aceptación y cantidades de muestras deben provenir de esa base acordada; esta guía no proporciona ninguna.
| Elemento de revisión | Solicitud o registro | Decision boundary |
|---|---|---|
| Variante | Código de pedido, dibujo y propósito del terminal | Una pestaña similar no establece la idoneidad para soldar |
| Historial | Registros de lote, apertura de paquete y exposición | La edad por sí sola no es una regla de liberación o rechazo |
| Muestras | Identidad, selección y condición sin tratar | Las muestras limpiadas responden a una pregunta diferente |
| Método | Procedimiento aplicable, preparación e inspección | No transfiera los límites de prueba de otro proveedor |
| Comparación | Configuración controlada e historiales de grupo | Un lote diferente puede diferir en más que en la edad |
| Disposition | Alcance, propietario de la aprobación y restricciones | Una prueba no libera stock no representado |
Un informe que solo dice “soldabilidad aprobada” deja varias preguntas importantes sin responder. Pregunte qué superficies de la muestra fueron evaluadas, cómo se condicionaron las muestras, qué método se utilizó y cómo se comparó el resultado observado con el requisito. Si el informe contiene una imagen, establezca si es una muestra ilustrativa o el registro completo de la inspección. Mantenga la configuración de la prueba y la declaración de aceptación juntas para que revisores posteriores puedan entender la decisión.
Comparar los resultados utilizando un método controlado
Una comparación útil mantiene las condiciones de prueba elegidas consistentes en los grupos sospechoso y de comparación. Si el operador, el soldador, el flux, la preparación o el método de inspección cambian al mismo tiempo que el lote, el resultado se vuelve más difícil de interpretar. Acordar qué variables se mantienen constantes y documentar cualquier desviación necesaria. Un laboratorio puede ayudar a seleccionar un método apropiado y explicar qué puede respaldar su resultado.
El Notas de la conferencia de NPTEL sobre unión y humectación proporcionar antecedentes sobre el contacto entre el relleno fundido y una superficie. Son un contexto educativo, no una receta de producción para este interruptor. En una revisión práctica, distinguir la observación de su explicación: una cobertura desigual puede registrarse directamente, mientras que la atribución a oxidación, contaminación u otra causa puede requerir una investigación adicional.
Leer el resultado dentro de sus límites
Verificar que el lote probado, la identificación de la muestra y la revisión del método coincidan con la pregunta planteada por producción. Revisar los resultados individuales donde el informe los proporcione, incluyendo excepciones y muestras excluidas. Un resultado se aplica al material y condiciones evaluados; no libera automáticamente todos los paquetes restantes, ni prueba la fiabilidad eléctrica a largo plazo o valida una línea de ensamblaje diferente. Definir el alcance de la liberación prevista antes de preguntar si el informe es suficiente.
La apariencia también requiere un manejo cuidadoso. Un terminal descolorido puede desencadenar una investigación, pero el color por sí solo no debe convertirse en un sustituto del método de aceptación acordado. Una superficie aparentemente brillante tampoco es una garantía universal. Cuando se deba establecer un mecanismo de fallo, solicitar un análisis adecuado y explicar el síntoma original, en lugar de pedir a un laboratorio que confirme una causa que el equipo de compras ya ha asumido.
Realizar una disposición del lote que la producción pueda seguir
Los posibles resultados incluyen la liberación bajo el requisito acordado, una evaluación adicional, un proceso de recuperación aprobado por el proveedor o el rechazo del material afectado. Los equipos responsables de calidad e ingeniería deben elegir la disposición utilizando la evidencia y los requisitos de aplicación. Marcar el alcance exacto: números de paquete, identificadores de lote, cantidades y cualquier restricción. Mantener el material de reemplazo separado del material en revisión para que un envío urgente no cierre silenciosamente la investigación original.
Si se aprueba la recuperación, documentar su proceso, verificación y efecto en la trazabilidad. Un ensayo exitoso en algunas piezas tratadas no establece que la retrabajo manual no controlado sea aceptable para todo el stock. Acordar si los componentes tratados requieren controles funcionales adicionales y cómo se conservará su identidad. Esto evita mezclar muestras originales, probadas y recuperadas en un solo recipiente sin etiqueta.
Utilice una solicitud corta al proveedor con una pregunta clara de decisión
Una consulta enfocada puede indicar: “Necesitamos decidir si el lote almacenado identificado es adecuado para el ensamblaje soldado previsto. Por favor, confirme la construcción del terminal y el método de evaluación permitido, revise el historial adjunto y proponga evidencia y una disposición.” Adjunte el dibujo, el registro del lote, las fotografías de las condiciones recibidas y una descripción del síntoma del ensamblaje. Solicite explícitamente la información faltante, incluyendo cualquier restricción en limpieza, preparación o exposición adicional al calor.
Mantenga claras las responsabilidades de compras e ingeniería. La compra puede obtener registros rastreables y gestionar el estado del inventario; ingeniería define la conexión y el proceso previstos; calidad evalúa si la evidencia cumple con el requisito de liberación. El proveedor confirma la información específica del componente dentro de su alcance. Nombrar al responsable de cada pregunta sin respuesta es más útil que circular una solicitud vaga de certificado y suponer que cualquier documento devuelto cierra el asunto.
Aprenda los conceptos de humedecimiento detrás de la revisión
La siguiente conferencia universitaria explica soldaduras, humedecimiento y flux como antecedentes para entender la terminología en un informe de evaluación. No establece el acabado del terminal KW7 pedido ni autoriza un perfil de soldadura. Úselo para enmarcar preguntas sobre el informe, luego vuelva a la especificación acordada y las instrucciones del proveedor para decisiones de producción.
nptelhrd: Mod-07 Lec-34 Soldadores; Humectación de soldadores; Flux y sus propiedades; Defectos en soldadura por ola
Preguntas frecuentes
¿Un código de fecha antiguo demuestra mala soldabilidad?
No. Revisar la terminación exacta, la historia y la evaluación acordada; no se establece una vida útil universal aquí.
¿Puedo limpiar las muestras antes de enviarlas para su análisis?
De acuerdo, manejar primero y conservar las muestras en condiciones recibidas; la limpieza puede alterar la evidencia.
¿Una prueba de soldabilidad válida confirma el perfil de calor del ensamblaje?
El rendimiento de humedecimiento y la resistencia al calor de soldadura son cuestiones diferentes.
¿El acabado del terminal KW7 está establecido por la imagen del producto?
No. Confirme la variante solicitada y la construcción del terminal con el proveedor.