La vida útil de los estantes de almacenamiento de interruptores electromecánicos no se puede inferir del rendimiento mecánico, de la fecha de envío en sí misma ni de una norma universal de caducidad. Siga las instrucciones de almacenamiento exactas del proveedor y evalúe el estado del paquete, su historial de exposición y el proceso de montaje previsto. El stock usado pero no utilizado puede requerir una revisión documentada, pero el tiempo transcurrido por sí solo no avala ni rechaza un lote.
El Microinterruptor de la serie KW7 Es la referencia del producto LEMA que se muestra aquí. Su fotografía identifica el producto externo, no una calificación no incluida en la ficha técnica, compatibilidad con accesorios ni resultado de una prueba. Obtenga la especificación actual para el código completo de pedido antes de aprobar un montaje.
La vida útil de los estantes de almacenamiento es diferente de la vida útil del equipo.
La vida útil se refiere al rendimiento durante el uso. Puede estar relacionada con el ciclo mecánico, el desgaste por contacto, la carga eléctrica, el arco, la fatiga del actuador o los cambios en las características de conmutación. La vida útil en el almacén se refiere a si un componente no utilizado sigue siendo adecuado después de un tiempo almacenado. Estas consideraciones se relacionan con la fiabilidad, pero no se trata de especificaciones intercambiables.
Un interruptor no utilizado no ha consumido su durabilidad operativa nominal simplemente al estar almacenado en un almacén. No obstante, el almacenamiento puede afectar las superficies de los terminales, los contactos expuestos, las juntas, los lubricantes, los plásticos y el embalaje. Un resultado satisfactorio en cuanto a la ciclicidad no garantiza automáticamente la soldabilidad, y la soldabilidad aceptable no garantiza la durabilidad bajo la carga eléctrica prevista.
Mantenga estas distinciones explícitas en los requisitos de compra y los planes de inspección. Evite convertir una declaración de vida útil en una aprobación de almacenamiento o asumir que un cambio sin desgaste visible debe estar listo para la producción. La aceptación debe abordar los mecanismos relevantes para el almacenamiento y las exigencias del proceso de fabricación.
Lee la historia y el estado de la mascota junto a la edad
Un código de fecha puede ayudar a identificar la historia de fabricación, pero su significado depende del sistema de codificación del proveedor. Puede que no identifique el embalaje, el envío, la recepción o la inspección más reciente. Registre estos eventos por separado, siempre que sea posible. Trate de códigos de fecha inciertos o mixtos como problemas de trazabilidad en lugar de adivinar lo que representan.
Los productos de mayor antigüedad con embalaje intacto y almacenaje documentado pueden presentar un riesgo diferente que los productos más nuevos devueltos de una zona de producción no controlada. Por el contrario, un embalaje aparentemente limpio no prueba que el material haya evitado una exposición previa. Evalúe la condición y el historial conjuntamente, reconociendo las lagunas en lugar de tratar los registros ausentes como evidencia de un almacenamiento aceptable.
En los casos de decisiones relacionadas con el inventario, se debe distinguir entre existencias habituales, aquellas que están pendientes de revisión y los materiales aprobados en virtud de una disposición específica. De esta manera se evita que la investigación de ingeniería se convierta en una liberación sin formalidad. La aprobación debe identificar los lotes y cantidades cubiertos, el uso previsto y cualquier condición vinculada a su montaje o almacenamiento posterior.
El embalaje forma parte del sistema de almacenamiento
El embalaje original ayuda a preservar más que la información de identificación. Dependiendo de su diseño, puede proteger los terminales contra la abrasión, evitar que los actuadores se carguen de forma no intencionada, separar los componentes y reducir la exposición a contaminantes ambientales. Reemplazarlo con un contenedor conveniente puede eliminar las protecciones que no resultan evidentes durante una inspección visual.
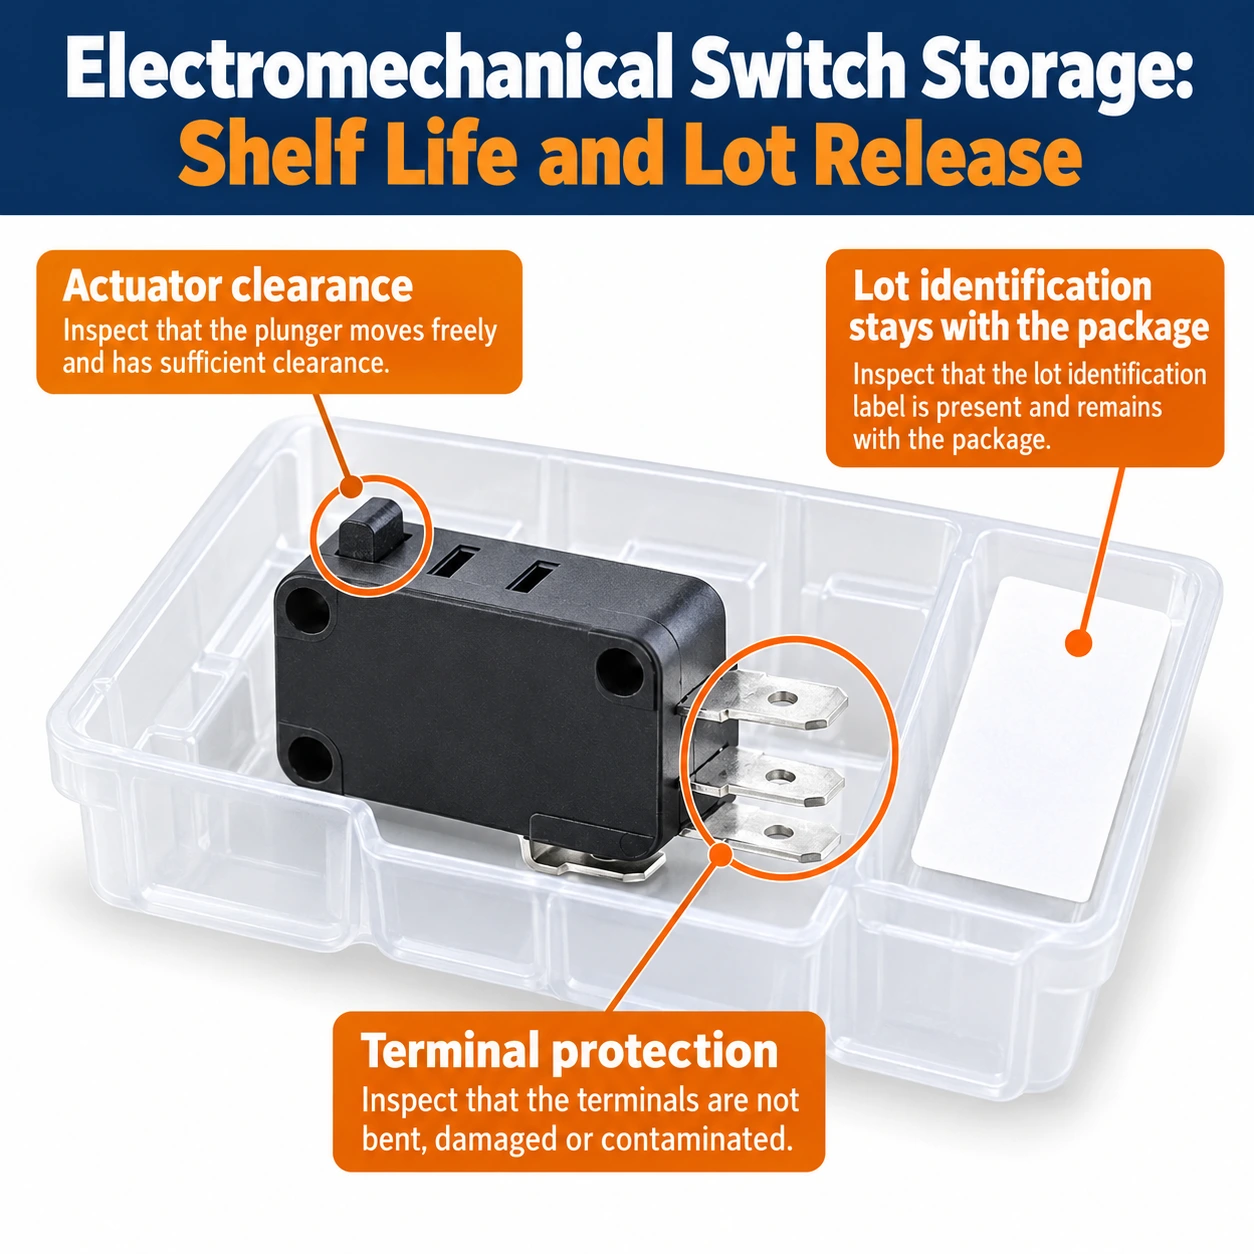
Inspeccione las bolsas, bandejas, tubos, carretes, separadores y cajas exteriores por daños relevantes para el producto. El enredo roto, los bolsillos aplastados, los componentes sueltos, el acolchado contaminado o la falta de cierres pueden justificar una evaluación adicional. Un cartón de envío dañado no significa necesariamente que los interruptores estén dañados, pero es necesario verificar el estado de la protección interna.
Cuando sean necesarios abrir paquetes parciales, utilice un método documentado de sellado y identificación. Conservar la identidad del lote y la información relevante sobre el manejo. No se debe asumir que una bolsa de reemplazo común reproduzca las propiedades protectivas del embalaje original, especialmente cuando el proveedor especifique control de la humedad, limpieza o manejo especial.
Controlar la humedad sin asumir que todos los interruptores son iguales
La humedad puede contribuir a la corrosión, a los cambios superficiales y a problemas eléctricos relacionados con la contaminación. Los cambios de temperatura también pueden provocar la condensación cuando el material frío entra en un ambiente más cálido y húmedo. Los procedimientos de almacenamiento deben tener en cuenta las transiciones ambientales y las condiciones del almacén, utilizando las instrucciones del proveedor y el sistema de embalaje como punto de partida.
No aplique automáticamente prácticas sensibles a la humedad en los semiconductores a todos los interruptores electromecánicos. La construcción de los interruptores, los materiales de la carcasa, las juntas, la disposición de los terminales y los métodos de montaje varían. Algunos productos tienen requisitos específicos de secado o embalaje; otros requieren procedimientos diferentes. La documentación específica del producto debe determinar si es necesario acondicionar la humedad y qué procedimiento es aceptable.
El secado no homologado no es una acción de recuperación neutra. El calentamiento puede afectar a los plásticos, los lubricantes, los adhesivos, los sellos y los materiales de embalaje. Antes de intentar esto, obtenga un método homologado que aborde la construcción real del interruptor. Si no existe ningún proceso de recuperación homologado, debe guardar el material afectado en cuarentena mientras el departamento de ingeniería y el proveedor evalúan las opciones.
Prevenir la contaminación antes de que se convierta en un problema de contacto
La limpieza de los almacenes es importante porque la contaminación puede llegar a afectar las superficies soldables, los puntos de contacto móviles o las zonas de contacto accesibles. La presencia de polvo, residuos grasosos, vapores corrosivos y depósitos de manipulación puede generar problemas que no se reflejan en la antigüedad de los inventarios. Coloque los almacenes alejados de productos químicos e procesos incompatibles que generen residuos en el aire.
Los controles de manipulación deben proteger tanto los terminales como los actuadores. Evite tocar superficies soldables, colocar interruptores sueltos en mesas de trabajo sucias ni utilizar cintas y materiales de embalaje no aprobados. Mantenga los materiales abiertos cubiertos cuando no estén en uso. Devuelva el material no utilizado mediante un proceso controlado en lugar de mezclarlo directamente con el inventario intacto.
La limpieza requiere la misma precaución que el secado. Un solvente que elimine la suciedad visible puede entrar en contacto con un interruptor, redistribuir la contaminación o alterar la lubricación interna. Una apariencia sellada no garantiza compatibilidad con la inmersión o el lavado. Use únicamente un método de limpieza aprobado e investigue la fuente de la contaminación antes de intentar la recuperación.
Utilice el principio de entrada primero, primer salida con excepciones basadas en condiciones
La rotación de entrada por entrada reduce el envejecimiento evitable y facilita la gestión del inventario. Funciona mejor cuando la identidad del lote se mantiene después de la recepción, el almacenamiento, el ajuste, los retornos de producción y el reembalaje. Si los operadores no pueden distinguir los lotes después de abrir un paquete, la política de rotación existe en papel pero no puede guiar de forma fiable la selección de materiales.
La rotación no debe anular un pedido de calidad pendiente de revisión. Un lote más antiguo que está a la espera de la revisión de soldabilidad no debería ser expedido simplemente porque llegó antes. De la misma manera, el material recién recibido con protección dañada no debería ser descartado simplemente porque es reciente. El estado de liberación debe tener prioridad, seguido por la regla de rotación de existencias aplicable.
Revisar el inventario en movimiento lento antes de que se convierta en una necesidad urgente de producción. Esto permite disponer de tiempo para obtener información del proveedor, inspeccionar el material representativo y organizar las pruebas cuando sea necesario. Incluya las compras excedentes, el material de servicio, los kits devueltos y el material transferido entre los sitios, ya que estas rutas pueden ocultar la historia de almacenamiento.
Evalúe los problemas de almacenamiento según sus posibles efectos
Una revisión práctica vincula cada preocupación con un mecanismo de fallo plausible y una verificación adecuada. La tabla siguiente respalda esa discusión; no es un sustituto de las especificaciones del producto ni un estándar de aceptación. Se pueden aplicar varias preocupaciones a un mismo lote, lo que requiere una evaluación conjunta en lugar de una inspección individual.
| Observación del almacenamiento | Posible preocupación | Una útil guía de revisión |
|---|---|---|
| Lote más antiguo con embalaje intacto | Condición superficial incierta a pesar de una buena protección | Revisar la orientación del proveedor, el historial y la idoneidad para la instalación |
| Embalaje abierto o dañado | Exposición, contaminación o daño mecánico | Inspeccionar los registros de protección, componentes y manejo |
| Evidencia de condensación | Degradación causada por la corrosión o la humedad | Quarantine y obtención de una evaluación específica del producto |
| Terminales de color alterado | Cambios superficiales que afectan la soldabilidad | Investigue la condición final y realice los ensayos apropiados |
| Historia de almacenamiento desconocida | Exposición ambiental e inadecuada de manipulación | Ampliar la recopilación de pruebas y documentar la incertidumbre |
Verificar la soldabilidad por separado de la función eléctrica
La soldabilidad es una preocupación fundamental en el almacenamiento de interruptores destinados a montaje soldado. Los acabados de los terminales pueden cambiar a través de la exposición al medio ambiente o el manejo, afectando a la humectación durante la producción. Un interruptor puede funcionar eléctricamente en el banco mientras que sus terminales siguen siendo inadecuados para el proceso de soldadura previsto.
La inspección visual puede identificar corrosión, residuos, chapado dañado o decoloración inusual, pero la apariencia por sí sola no puede determinar la soldabilidad. Asimismo, la decoloración debe investigarse en lugar de clasificarse automáticamente como fallo. Use un método de prueba y criterios de aceptación aplicables y documentados acordados por las funciones de calidad y fabricación responsables.
Cuando corresponda, complemente la prueba de componentes con una evaluación de la asamblea controlada utilizando el acabado de la placa previsto, el flux, el método de soldadura y el proceso de limpieza. Esto ayuda a distinguir un problema en la superficie del componente de un problema de no coincidencia en el proceso. Registre cuidadosamente las condiciones; una prueba exitosa en condiciones no relacionadas ofrece un apoyo limitado para la liberación en producción.
No utilice un proceso agresivo para obtener una muestra cuestionable a menos que dicho proceso sea en sí mismo una operación de producción aprobada. El raspar los terminales, aplicar un flujo de soldadura inusual o exponer la soldadura repetidamente pueden oscurecer la condición original. La recalificación debería evaluar el material tal como realmente ingresará al proceso de ensamblaje autorizado.
Liberar lotes almacenados contra pruebas documentadas
La recalificación debe terminar con una disposición explícita para el lote identificado. Registre la historia de embalaje conocida, la exposición no resolvida, la selección de muestras, el método de ensayo y el proceso de ensamblaje previsto. Defina si el resultado libera todo el lote identificado, solo una cantidad segregada o una aplicación específica. Guarde cualquier restricción para que el mismo lote no se emita posteriormente para un proceso diferente bajo una premisa más amplia.
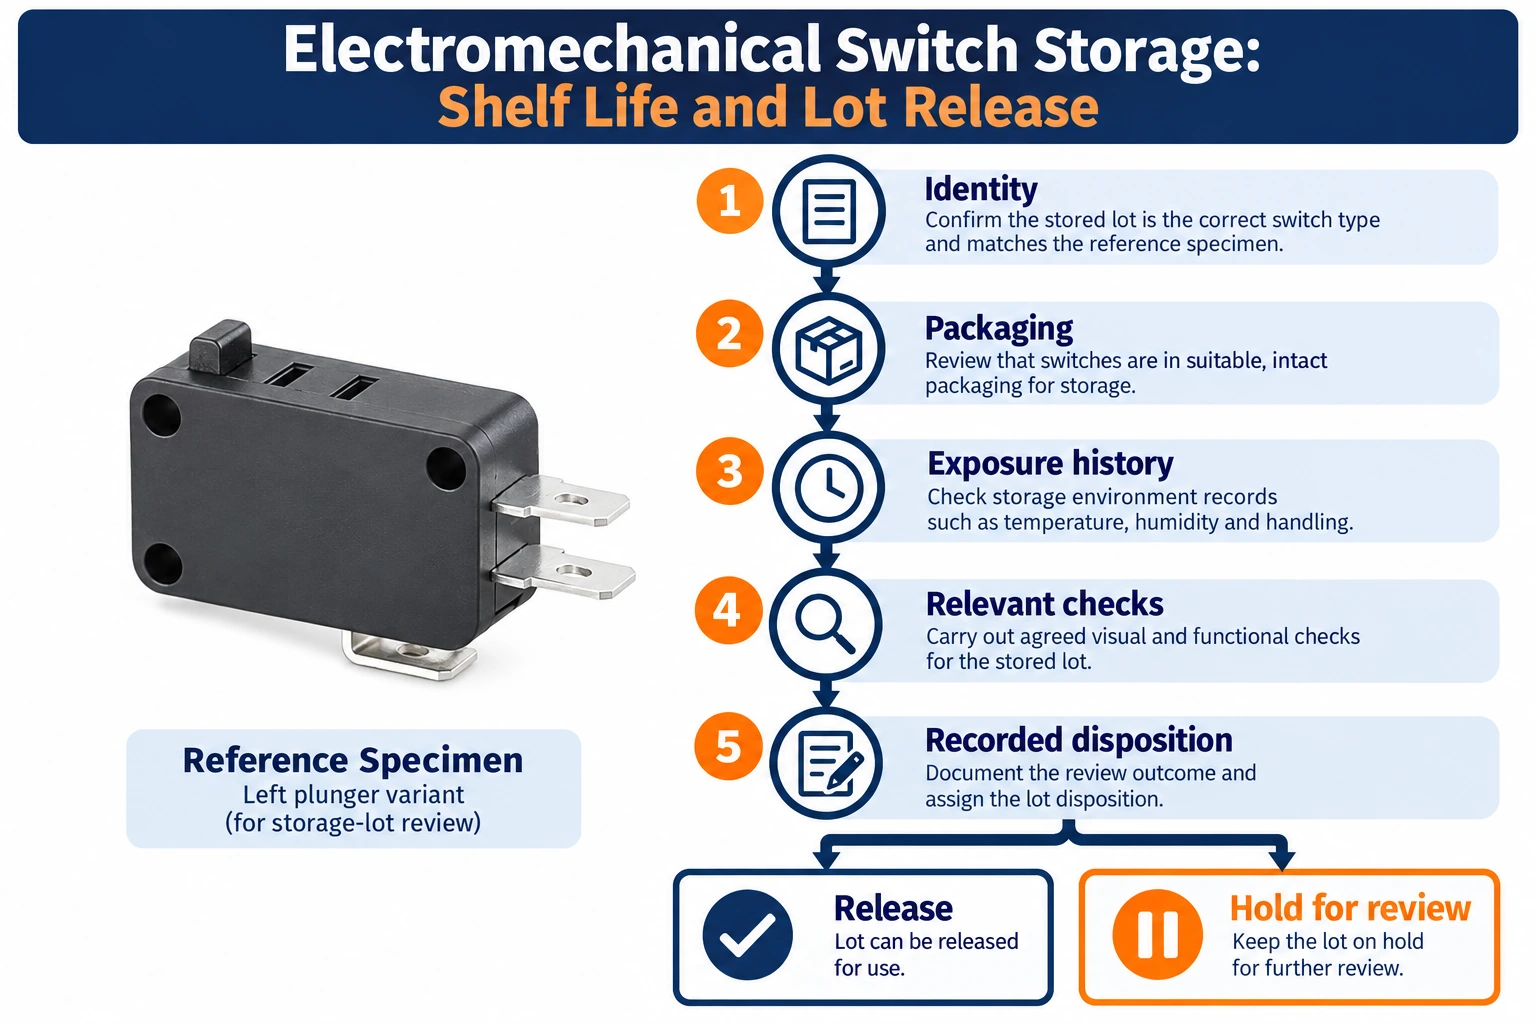
Si la evidencia es insuficiente, manténgase en un estado de control mientras el proveedor y la función de ingeniería responsable solucionen la información que falta. Evite cambiar las etiquetas de fecha, mezclar lotes o utilizar una muestra preparada especialmente para eliminar la incertidumbre. Una consulta útil al proveedor incluye el código completo de la orden, las marcas de lote, el historial real de almacenamiento, fotografías del embalaje y el proceso de fabricación propuesto. Solicite la orientación sobre almacenamiento aplicable en lugar de exigir una fecha de caducidad universal.
Referencias técnicas y el alcance de esta revisión
Humedad del Servicio Meteorológico Británico y punto de rocíoLa humedad y la temperatura interactúan cuando los productos se desplazan entre los diferentes entornos. Mantenga esta información física separada del requisito de vida útil específico del fabricante.
Nota de evaluación de la soldabilidad de NPLNPL describe un método definido para evaluar la soldabilidad. Una evaluación adecuada de los terminales de soldadura almacenados requiere un proceso acordado, y no una suposición visual de que su antigüedad garantiza una buena o mala adherencia.
Para la decisión más amplia, véase Selección de un microinterruptor industrial para paneles OEM. Los controles complementarios están contemplados en Vida eléctrica vs. vida mecánica del microinterruptor: qué significan las clasificaciones y Precauciones para soldar interruptores micro: controlen el calor y no vuelvan a soldar. Estas páginas tratan de preguntas distintas y no sustituyen la prueba de aceptación definida aquí.
Formación continua
El Servicio Meteorológico explica la humedad y su significado físico. Esto respalda la discusión sobre la humedad; no establece un período de almacenamiento ni una homologación ambiental para el interruptor ilustrado.
¿Qué es la humedad? — Servicio Meteorológico del Reino Unido — ¡Aprende sobre el clima!
Preguntas frecuentes
¿Todos los interruptores electromecánicos tienen la misma fecha de caducidad?
No. Aplique las pautas de almacenamiento específicas del proveedor y evalúe el lote identificado y el proceso previsto.
¿La vida útil del almacenamiento es la misma que la vida útil del uso?
No. El estado de stock no utilizado y la durabilidad operativa se refieren a mecanismos distintos.
¿Puede un control de continuidad determinar la soldabilidad?
No. La soldabilidad requiere una evaluación específica en función de su función de contacto eléctrico.
¿Puedo secar o limpiar el material usado sin instrucciones?
Utilice solo un proceso compatible para la construcción exacta. Una recuperación no aprobada puede alterar el componente y ocultar la condición original.