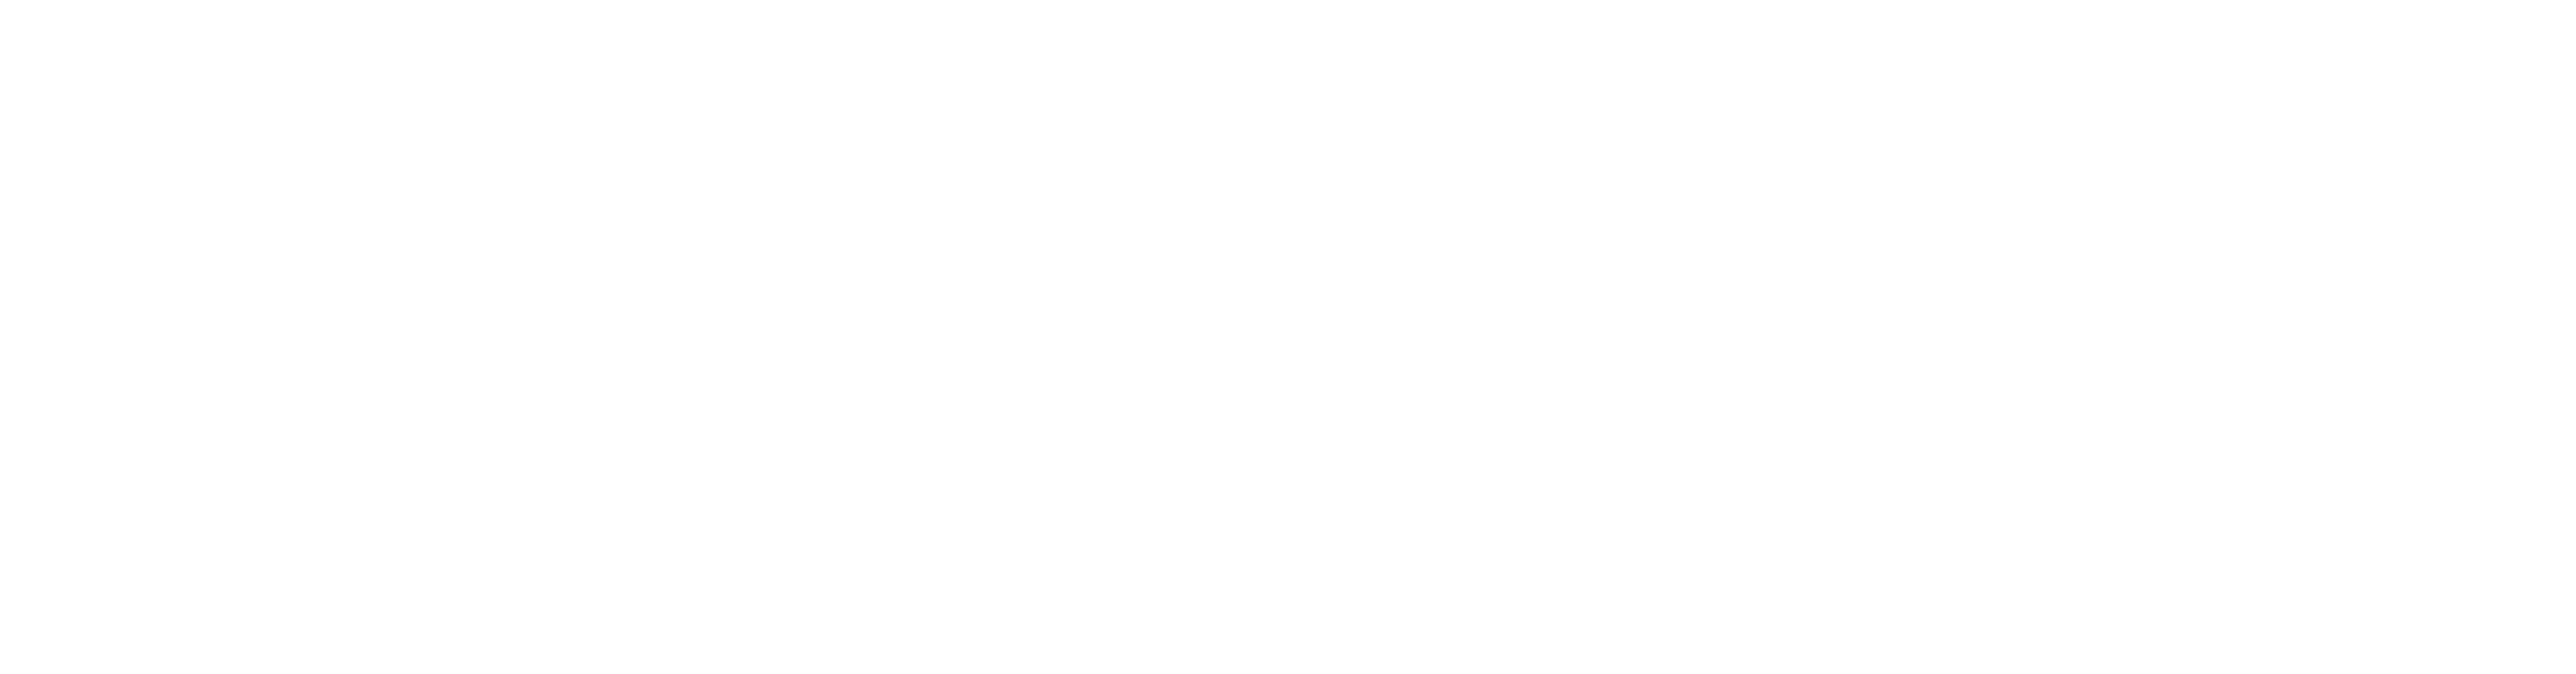
Las precauciones para soldar interruptores micro deben comenzar con la variante exacta de terminales y los límites de montaje aprobados. Controlen la temperatura emitida hacia la unión, el tiempo y la distancia durante el cual dicha temperatura llega al alojamiento y la fuerza mecánica aplicada mientras el terminal está caliente. Una unión con aspecto satisfactorio no prueba que el mecanismo del interruptor o la protección contra sobrecorriente hayan sufrido daños. No existe una temperatura universal del hierro ni un tiempo de contacto que pueda asignarse de forma segura a cada interruptor micro desde su calificación de temperatura de funcionamiento.
Esta guía aborda la preparación y validación del proceso de OEM para los terminales de soldadura. Producto de soldadura de terminal LEMA KW10-0S Es el ejemplo ilustrado. Su identidad de producto establece el estilo de terminación, no un perfil de soldadura calificado. Obtenga las instrucciones de montaje actuales para el código de orden exacto antes de iniciar un procedimiento de producción o reparación.
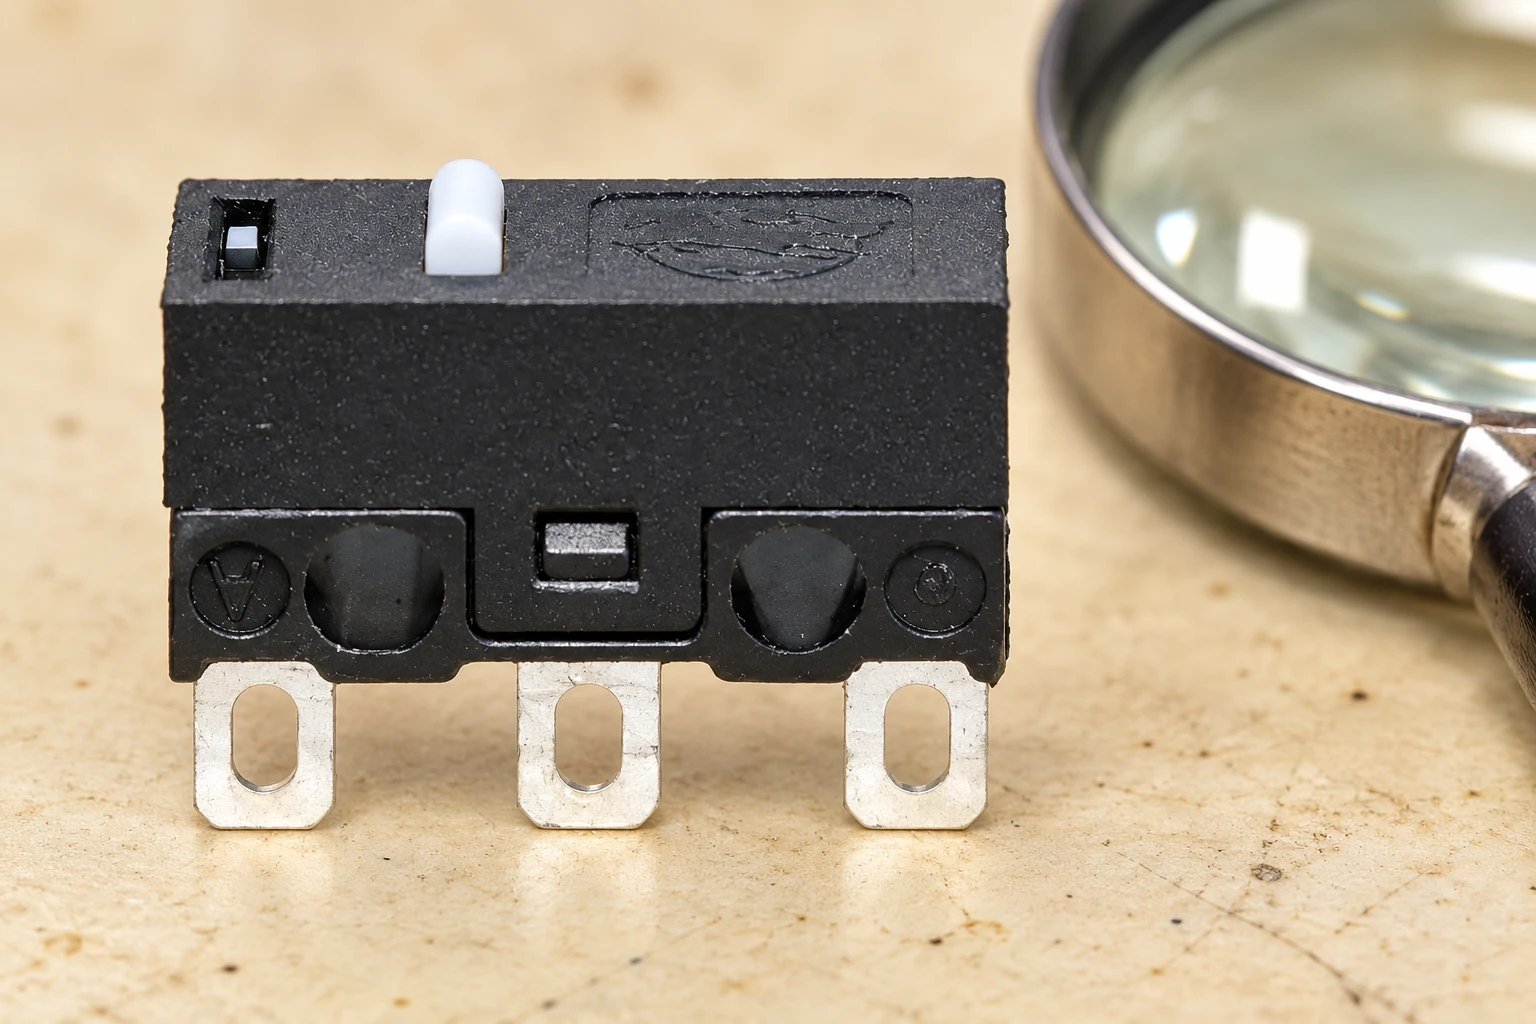
Compruebe que el terminal está diseñado para este proceso.
Una familia de conmutadores puede ofrecer clavijas de soldadura, pines de PCB u otros dispositivos de terminación. Pueden tener diferentes requisitos de soporte mecánico y montaje, incluso cuando la carcasa parece similar. Identifique la variante completa y compárese el dibujo de los terminales con el cable, la unión y el dispositivo previsto. Un orificio de terminal no determina por sí solo el tamaño de cable permitido ni el método de envoltura requerido.
Para una comparación más amplia, consulte el Guía sobre los tipos de terminales del interruptor micro. Este artículo se centra en el proceso después de seleccionar un punto de terminación de soldadura. No considere que una pieza de conector de soldadura es compatible con el reflow simplemente porque sea pequeña, ni aplique un perfil de soldadura para PCB a un conjunto de cables sin documentación del producto.
Pregunte al proveedor qué procesos han sido evaluados y qué significan los límites. La descripción debe indicar el método de soldadura, el lugar de medición, la exposición permitida, las condiciones del soldador y del flux, los requisitos de refrigeración y las restricciones de rework. Si la instrucción está abreviada, debe resolverse la ambigüedad antes de redactar una instrucción de trabajo. Un operador no debería tener que adivinar si una temperatura se refiere a un punto de ajuste del hierro, al baño de soldadura o a la ubicación de la pieza medida.
Separar la temperatura de servicio de la temperatura de ensamblaje
El rango de temperatura de funcionamiento ambiente describe una condición en servicio bajo el uso especificado de la parte. La soldadura es un proceso térmico localizado con diferentes flujos de calor y tiempos de exposición. Estos son diferentes aspectos de ingeniería. Un alojamiento que soporta una temperatura de funcionamiento especificada no está aprobado para un ajuste arbitrario del hierro de soldadura ni para un tiempo de permanencia.
El Laboratorio Nacional de Física del Reino Unido Código de prácticas sobre la integridad de los componentes y los PCB durante el proceso sin plomo explica por qué el tratamiento térmico debe considerarse para las estructuras y la funcionalidad de los componentes. Sus conclusiones proporcionan un contexto general del proceso, no un límite específico para el KW10. Use las instrucciones aplicables del fabricante del interruptor y valide la instalación real.
La configuración de la temperatura del hierro también es diferente de la historia de temperatura en la interfaz terminal-enchufe. La condición del tornillo, la zona de contacto, la masa de la unión, la preparación del alambre y el contacto del dispositivo de fijación pueden alterar la transferencia de calor. Una configuración nominalmente más baja combinada con un calentamiento prolongado y sin éxito puede no ser un proceso mejor. Defina un método de fabricación de juntas repetible e investigue por qué una junta se retarda en el proceso de secado en lugar de simplemente mantener el hierro en su lugar durante más tiempo.
Prepare un registro del proceso controlado
| Elemento del proceso | Evidencia o control para definir | Motivo para mantener la liberación |
|---|---|---|
| Identidad del componente | Revisión del código de cambio completo, el dibujo del terminal y las instrucciones de montaje | Solo está disponible una fotografía general de la familia. |
| Materiales comunes | Cable aprobado, aleación de soldadura, fluído de soldadura y preparación superficial | Los materiales se sustituyen sin una revisión de compatibilidad |
| Método de calefacción | Equipo, recomendación, base de medición y límites de exposición especificados | El juicio del operador reemplaza la ventana de proceso aprobada |
| Apoyo mecánico | Posición de los accesorios, soporte de cables y sistema de refrigeración | Los terminales calientes están doblados o cargados por el cableado. |
| Inspección | Criterios comunes y comprobaciones posteriores al montaje de los interruptores | Una verificación visual conjunta es la única evidencia de la función del interruptor. |
| Reestructuración | Número y tipo de operaciones permitidos con trazabilidad | El calentamiento repetido es no controlado o no documentado |
Este es un listado cualitativo de requisitos para la liberación del producto. Los límites de temperatura, tiempo, fuerza y dimensiones deben emanar de las instrucciones aplicables y de un proceso de montaje validado; la tabla no inventa números universales de forma deliberada.
Apoye el cable y proteja el terminal
Prepare el cable de forma constante antes de llevarlo al interruptor. Defina la desbarbado, el estado del conductor y cualquier operación de preencuadramiento aprobada durante el proceso. Verifique que el conductor y la aislación puedan colocarse sin ejercer demasiada fuerza sobre el terminal. Un cable corto sin apoyo puede transmitir movimiento al conjunto, mientras que un dispositivo incómodo puede incitar al operador a utilizar el terminal como asa.
Utilice las características de montaje o soporte previstas y evite apretar el actuador o distorsionar el alojamiento. Mantenga el terminal fijo durante la formación de la unión y la etapa de refrigeración prescrita. No lo doblegue para mejorar la colocación de los cables mientras esté caliente. Planifique la ruta del cableado y el dispositivo de alivio de la tensión mecánica para que la unión de soldadura no se convierta en el único medio de retención del cable en el conjunto.
El acceso al equipo de revisión se realiza con una muestra representativa y un dispositivo de fijación de piezas. El operador necesita una visión clara y un acceso controlado sin que la herramienta caliente toque el cuerpo de plástico o un terminal adyacente. Si el acceso es deficiente, cambiar el dispositivo de fijación o la secuencia de montaje suele ser una acción más útil desde el punto de vista técnico que pedir a los operadores que compensen la situación mediante la velocidad.
Control de la humectación, los residuos y la limpieza
La soldabilidad y la resistencia al calor son aspectos relacionados con el proceso pero no son propiedades idénticas. La mala humectación puede tener varias causas, como la condición superficial, los materiales y la configuración del proceso. Registre la condición al recibir el material e investigue la causa en lugar de aumentar automáticamente el tiempo de permanencia. NPL nota de medición sobre el ensayo de soldabilidad y el precalentamiento de los componentes muestra por qué la historia térmica debe incluirse en una evaluación definida.
Utilice un proceso de fluído y limpieza aprobado. No asuma que un conmutador puede ser sumergido, limpiado por ultrasonido o expuesto a un disolvente simplemente porque la unión de soldadura pueda limpiarse de esa manera. Los orificios alrededor de los actuadores o los terminales pueden crear una ruta de entrada, y también es importante la compatibilidad del alojamiento, las marcas y los materiales internos. Solicite instrucciones específicas para la limpieza de los componentes antes de iniciar el proceso.
Los residuos y la soldadura suelta pueden crear problemas de inspección alrededor de los terminales vecinos. Defina cómo se evalúan los residuos, los puentes, las cadenas conductoras y la aislación desplazada. Guarde fotografías del proceso y criterios representativos del producto real. Una imagen de referencia atractiva no constituye un estándar de aceptación a menos que sus características y límites relevantes estén definidos en la instrucción de inspección controlada.
Validar la función del interruptor después de que el conjunto se haya enfriado
Elija controles de base y posteriores al montaje que respondan al riesgo real. Estos pueden incluir el retorno del actuador, el funcionamiento en estado de contacto, la posición de los terminales y cualquier verificación eléctrica especificada. El procedimiento debe distinguir una junta dañada de un cambio en el comportamiento del interruptor. Un interruptor que hace clic mecánicamente aún puede requerir una verificación eléctrica, y una observación de continuidad no establece todos los requisitos de aislamiento ni de carga.
Utiliza el Guía para el control de contacto de los microinterruptores aislados con el objetivo específico de identificar los estados de contacto. Para un ámbito de inspección más amplio, el Directrices sobre la resistencia a la aislación y la resistencia dieléctrica explica por qué estas mediciones son diferentes a un ensayo de continuidad básico. Los ensayos de alta tensión o con carga requieren el procedimiento aprobado adecuado y el personal competente.
Validar las condiciones del equipo no solo en función de la forma más sencilla de montarlo. Considerar la conexión real, el dispositivo, el acceso del operador y las variaciones permitidas en el proceso. Registrar las revisiones de los equipos y componentes para que las modificaciones posteriores puedan ser evaluadas. Un prototipo exitoso realizado por un técnico experimentado no garantiza por sí mismo un proceso de producción repetible para otros equipos o operadores.
Defina un límite de revisión antes de que se produzcan defectos
El desoldado y el resoldado agregan exposición térmica y mecánica. Defina qué rework está permitido por las instrucciones de la pieza y la validación de la montura, cómo se registra y cuándo debe reemplazarse una pieza. No cree un número de rework permitido universal basado en la experiencia con otro interruptor o conector. La ausencia de fusión visible no es prueba de que la exposición repetida fuera aceptable.
Cuando un conjunto no cumple con las inspecciones, identifique el defecto antes de elegir la reparación. El recalentamiento no corrige necesariamente un tamaño inadecuado del cable, daños en los terminales, contaminación o un soporte mecánico deficiente. Guarde la evidencia cuando sospeche de un fallo en un componente y evite manipular repetidamente los terminales para pasar una verificación de continuidad temporal en un conjunto marginal.
Para realizar un cambio de producción, compárese el nuevo proceso con la versión base aceptada. Las variantes de aleación de soldadura, flux, punta, fijación, cable y componente pueden afectar al resultado. Revise si la validación existente aún cubre el cambio y registre la disposición técnica. Mantenga la disponibilidad comercial separada de la aprobación: una alternativa en el almacén puede requerir una evaluación diferente de la instalación.
Incluir el entorno laboral en la preparación del proceso
La soldadura también requiere un área de trabajo adecuada y controles de humos. Dirección de Salud y Seguridad de Reino Unido Guía para soldadores aborda los riesgos para la salud asociados a los vapores de soldadura. Use la evaluación de riesgos en el lugar de trabajo aplicable, las instrucciones de uso del equipo y los controles locales; elegir una ventana de proceso de componentes no sustituye a estas medidas.
Una consulta útil para LEMA incluye la variante exacta del interruptor, los materiales de dibujo, cableado y soldadura, el proceso propuesto y los límites que aún no se hayan aclarado. Solicite una guía escrita sobre montaje y limpieza antes del lanzamiento en producción. Guarde la respuesta del proveedor junto con el registro del proceso para que el personal de compras, montaje y calidad pueda trabajar con la misma configuración de componentes.
Formación adicional: técnica de soldadura manual
EEVblog #183 – Tutorial de soldadura Parte 2 Es una formación electrónica independiente sobre el soldado a mano. Ayuda a explicar la técnica general de fabricación de juntas, pero no especifica la temperatura ni el tiempo de permanencia del interruptor LEMA ilustrado. Siga el proceso aprobado para el componente en lugar de copiar una configuración de un tutorial general.
Consulte el tutorial de soldadura manual de EEVblog.
Preguntas frecuentes
¿Puede el interruptor de ajuste de temperatura de funcionamiento configurar la temperatura de soldadura?
No. La temperatura ambiente del servicio y el calor de ensamblaje localizado describen condiciones diferentes. Obtenga los límites de soldadura aprobados para el componente específico.
¿Aporta un junta de soldadura brillante que demuestre que el interruptor está intacto?
No. Aplique los criterios de unión definidos y las verificaciones mecánicas y eléctricas especificadas posteriores a la instalación después de enfriar el sistema.
¿Se puede soldar de nuevo cada interruptor miniatura?
No. Confirme la variante del terminal y el proceso de montaje evaluado por el fabricante. El tamaño pequeño por sí solo no garantiza la compatibilidad con la reflow.
¿Cuántas veces puedo volver a soldar un terminal de soldadura?
Utilice las instrucciones de la pieza y el procedimiento de montaje validado para definir el límite. No asuma que el número de reparaciones será el mismo en todos los casos.