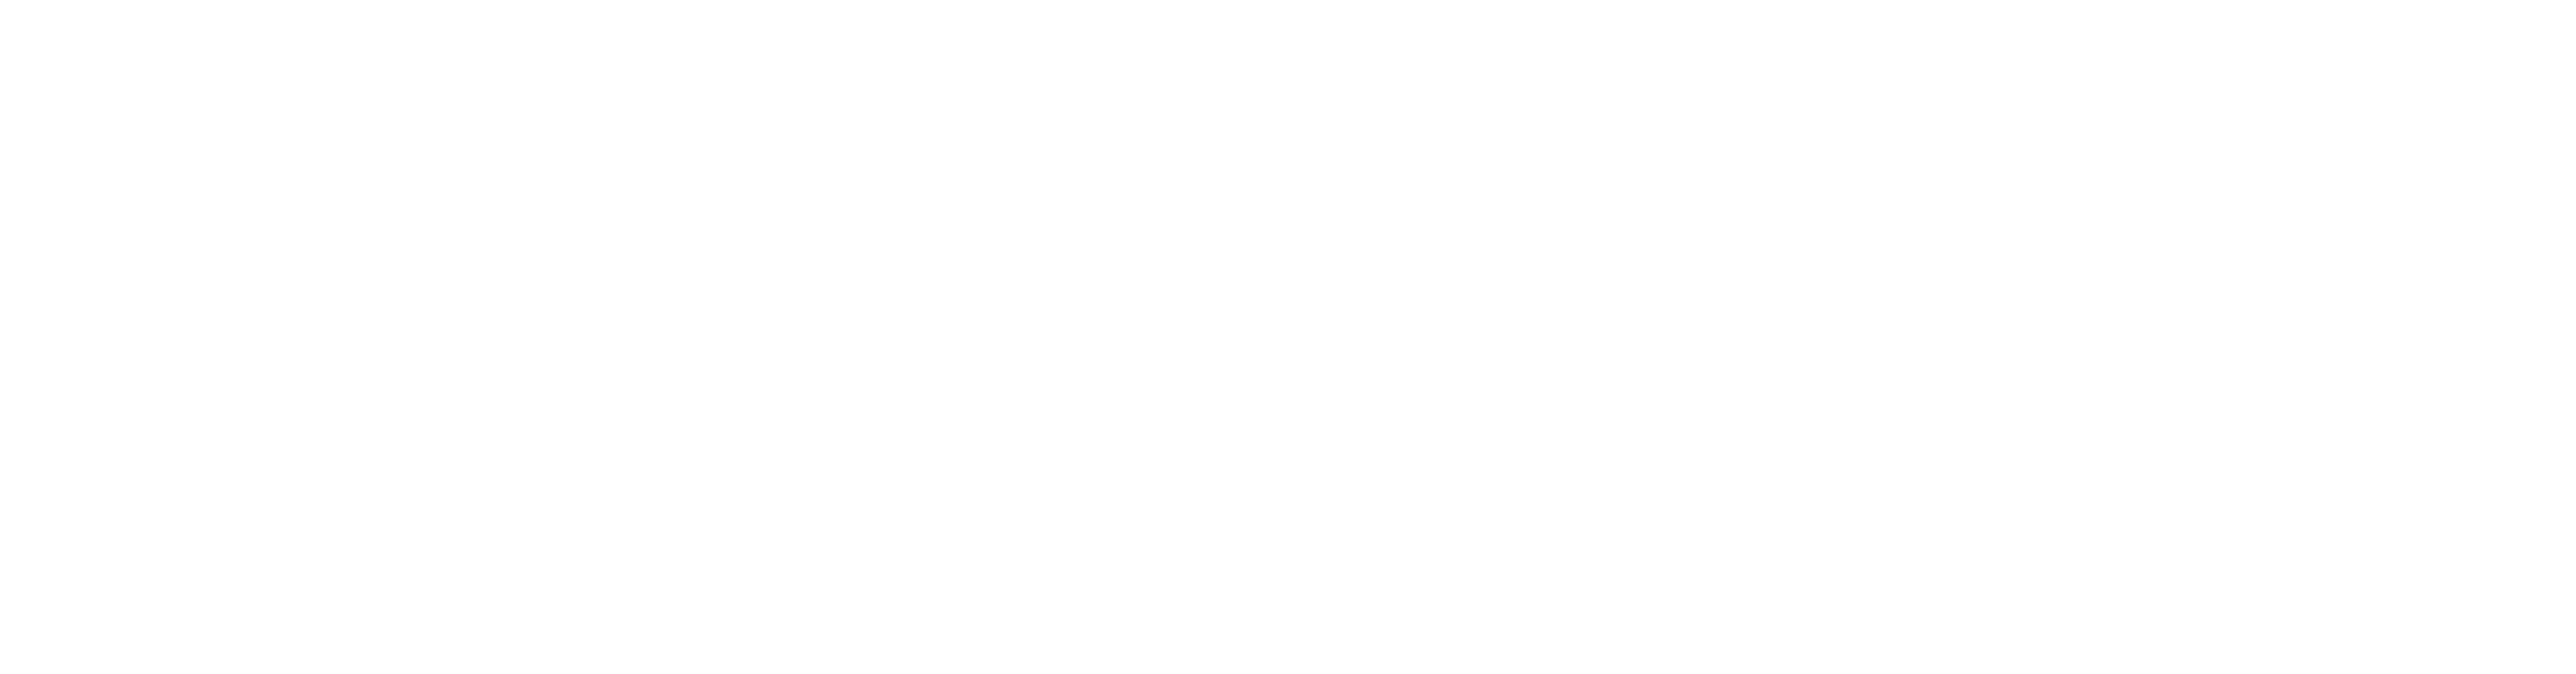
As precauções para soldagem de microinterruptores devem começar com a variante exata do terminal e seus limites de montagem aprovados. Controle o calor transmitido à junção, o tempo e a distância durante o qual esse calor atinge o gabinete e a força mecânica aplicada enquanto o terminal estiver quente. Uma junção com aparência satisfatória não prova que o mecanismo do interruptor ou a isolação tenham sofrido danos. Não existe uma temperatura universal ou tempo de contato que possa ser atribuído com segurança a cada microinterruptor com base na sua classificação de temperatura de operação.
Este guia aborda a preparação e validação do processo de OEM para terminais de solda. Produto de solda-terminal LEMA KW10-0S é o exemplo ilustrado. Sua identidade de produto estabelece o estilo de terminação, não um perfil de soldagem qualificado. Obtenha instruções de montagem atuais para o código de ordem exato antes de liberar um procedimento de produção ou reparação.
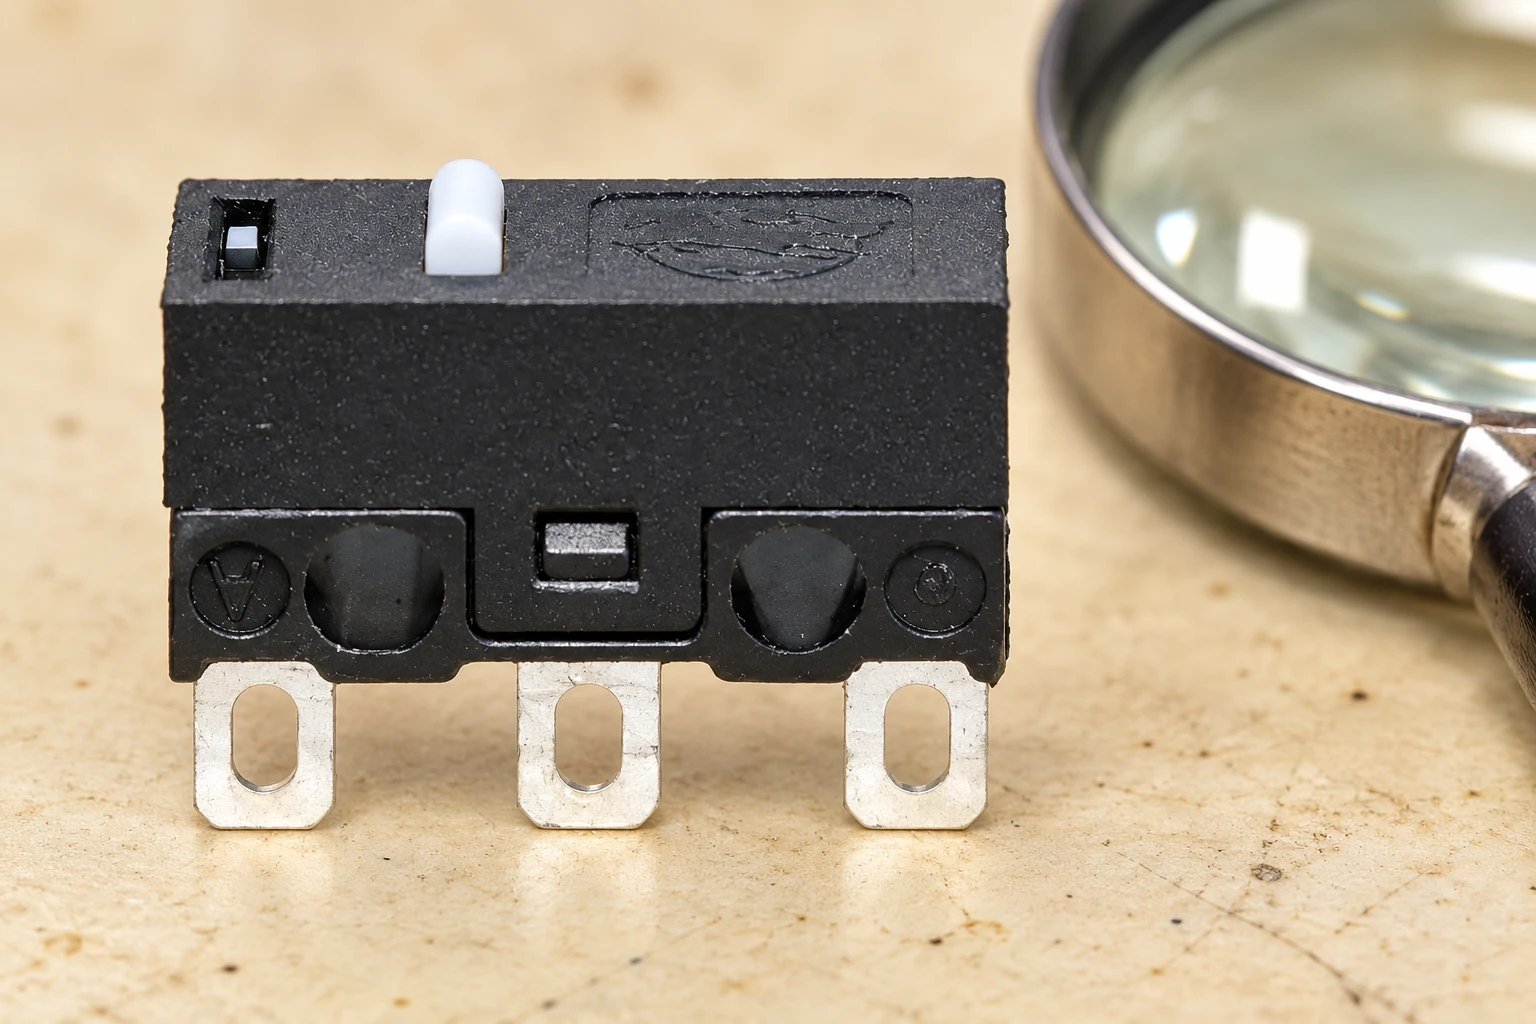
Confirme que o terminal é destinado ao processo
Uma família de conetores pode oferecer orifícios de solda, pinos de PCB ou outros dispositivos de terminação. Eles podem ter diferentes requisitos de suporte mecânico e montagem, mesmo que a estrutura externa seja semelhante. Identifique a variante completa e compare o desenho do conector com o fio, a junção e o dispositivo pretendidos. Um orifício de conector não determina por si só o tamanho do fio permitido ou o método de envolver o fio.
Para uma comparação mais ampla, consulte o Guia de tipos de terminais de interruptores micro. Este artigo centra-se no processo após a seleção do método de terminologia de solda. Não considere uma parte da solda compatível com reflow apenas porque ela é pequena, ou aplique um perfil de solda para PCB a um conjunto de fios solto sem documentação do produto.
Pergunte ao fornecedor quais os processos foram avaliados e quais são os limites. A descrição deve indicar o método de soldagem, a localização da medição, a exposição permitida, as condições do soldador e do fluxo de soldagem, os requisitos de refrigeração e as restrições de retalho. Se a instrução for abreviada, resolva a ambiguidade antes de escrever uma instrução de trabalho. Um operador não deve ter que adivinhar se a temperatura se refere a um ponto de ajuste do ferro, a banheira de soldagem ou à localização da componente medida.
Separar a temperatura de serviço da temperatura de montagem
A faixa de temperatura de operação ambiente descreve a condição em serviço sob o uso especificado da peça. A soldagem é um processo térmico localizado com diferentes fluxos de calor e tempos de exposição. Estas são questões de engenharia distintas. Um gabinete que suporta uma temperatura de operação especificada não é, portanto, homologado para um ajuste ou tempo de permanência arbitrário do ferro de solda.
O Laboratório Nacional de Física do Reino Unido Código de prática sobre a integridade de componentes e placas de circuito impresso durante o processamento sem chumbo discussa por que o tratamento térmico deve ser considerado para as estruturas e funcionalidades dos componentes. As suas conclusões fornecem um contexto geral do processo, não sendo um limite específico para o KW10. Utilize as instruções aplicáveis do fabricante do interruptor e verifique a montagem real.
A configuração exibida no ferro também é diferente da história de temperatura na interface terminal-caixa. As condições do espeto, a área de contato, a massa da junção, a preparação do fio e o contato do dispositivo de fixação podem alterar a transferência de calor. Uma configuração nominalmente mais baixa combinada com um aquecimento prolongado e infrutífero pode não ser um processo melhor. Defina um método de fabricação de juntas repetível e investigue por que uma junta demora mais tempo a secar do que simplesmente manter o ferro fixado no lugar por mais tempo.
Prepare um registro do processo controlado
| Item do processo | Prova ou controle para definir | Razão para manter a libertação |
|---|---|---|
| Identidade do componente | Revisão do código de comutação completo, desenho do terminal e instruções de montagem | Só está disponível uma fotografia geral da família |
| Materiales em conjunto | Fio aprovado, liga de solda, fluxo e preparação da superfície | Os materiais são substituídos sem uma análise de compatibilidade |
| Método de aquecimento | Equipamento, dica, base de medição e limites de exposição especificados | A decisão do operador substitui a janela de processo aprovada |
| Suporte mecânico | Localização do dispositivo de fixação, suporte do fio e disposição de refrigeração | Os terminais quentes estão dobrados ou carregados pelo cabo de ligação |
| Inspeção | Critérios comuns e verificações de interruptores após a montagem | Uma verificação visual conjunta é a única evidência da função do interruptor |
| Revisão | Número e tipo de operações permitidos com rastreabilidade | O aquecimento repetido é descontrolado ou não documentado |
Este é um checklist de requisitos qualitativos para a produção. Os limites de temperatura, tempo, força e dimensões devem ser definidos nas instruções aplicáveis e no processo de montagem validado; a tabela não inventa números universais de forma deliberada.
Suporte o fio e proteja o terminal
Prepare a fiação de forma consistente antes de a levar ao interruptor. Defina a desbaste, a condição do condutor e qualquer operação de pré-conexão aprovada no processo. Verifique se o condutor e a isolação podem ser posicionados sem força excessiva no terminal. Um cabo curto e sem apoio pode transmitir movimento para a junção, enquanto um dispositivo inconveniente pode incentivar o operador a usar o terminal como alavanca.
Utilize as características de montagem ou suporte previstas e evite comprimir o atuador ou distorcer o alojamento. Mantenha o terminal fixo durante a formação da junção e durante a etapa de resfriamento prescrita. Não o dobrar para melhorar a passagem do fio enquanto este estiver quente. Planifique a rota do cabo e a proteção contra fadiga mecânica de modo a que a junção de solda não se torne o único meio de fixação do fio na montagem.
O acesso à ferramenta de revisão é realizado com uma amostra representativa e o dispositivo de produção. O operador precisa de uma visão clara e de acesso controlado, sem que a ferramenta quente toque no corpo plástico ou em um terminal adjacente. Se o acesso for deficiente, mudar o dispositivo ou a sequência de montagem geralmente é uma ação de engenharia mais útil do que pedir aos operadores que compensem isso apenas com a velocidade.
Controla a humidade, os resíduos e a limpeza
A solidez de soldagem e a resistência ao calor são preocupações relacionadas ao processo, mas não são propriedades idênticas. A má aderência pode ter várias causas, incluindo a condição da superfície, os materiais e a configuração do processo. Registre a condição recebida e investigue a causa, em vez de aumentar automaticamente o tempo de permanência. nota de medição sobre testes de soldabilidade e pré-aquecimento dos componentes Mostra por que a história térmica deve ser considerada em um contexto definido.
Use um processo de fluência e limpeza aprovado. Não assuma que um interruptor pode ser imerso, limpo por ultrassons ou exposto a um solvente apenas porque a junção de solda pode ser limpa dessa forma. As aberturas em torno de atuadores ou terminais podem criar uma rota de entrada de substâncias, e a compatibilidade do gabinete, das marcas e dos materiais internos também é importante. Solicite orientação específica para limpeza do componente antes de introduzir um processo.
Resíduos e solda solta podem causar problemas de inspeção em torno dos terminais adjacentes. Defina como os resíduos, pontes, fios condutores e isolamento deslocado devem ser avaliados. Mantenha fotos do processo e critérios representativos do produto real. Uma imagem de referência atraente não é um critério de aceitação a menos que suas características e limites relevantes estejam definidos na instrução de inspeção controlada.
Validar a função do interruptor após o resfriamento da junção
Escolha verificações de base e após a montagem que respondam ao risco real. Estas podem incluir o retorno do atuador, a operação em estado de contato, a posição dos terminais e quaisquer verificações elétricas especificadas. O procedimento deve distinguir uma junta danificada de uma alteração no comportamento do interruptor. Um interruptor que clica mecanicamente ainda pode necessitar de uma verificação elétrica, e uma observação de continuidade não estabelece todas as exigências de isolamento ou carga.
Utilize Guia de verificação de contato de microinterruptor isolado para fins específicos de identificação de estados de contato. Para limites de inspeção mais amplos, Direção da resistência à isolação e da resistência dielétrica explica por que essas medições são diferentes de um teste de continuidade básico. Os testes com alta tensão ou cargas precisam de um procedimento adequado e pessoal competente.
Validar as condições representativas, em vez de apenas as mais simples. Considerar a ligação real, o dispositivo, o acesso do operador e as variações permitidas no processo. Registar as revisões dos equipamentos e componentes para que alterações posteriores possam ser avaliadas. Um protótipo bem-sucedido feito por um técnico experiente não garante em si mesmo um processo de produção repetível para outros dispositivos ou operadores.
Defina um limite de reparo antes que os defeitos ocorram
A desoldagem e a resoldagem adicionam exposição térmica e mecânica. Defina o que é permitido para a revisão de componentes de acordo com as instruções do componente e a validação da montagem, como isso é registrado e quando um componente deve ser substituído. Não crie um número de revisão permitido universal com base na experiência com outro interruptor ou conector. A ausência de fusão visível não é prova de que a exposição repetida era aceitável.
Quando uma conexão não passar pela inspeção, identifique o defeito antes de optar pela reparação. O aquecimento não corrige necessariamente um tamanho inadequado do fio, danos nos terminais, contaminação ou suporte mecânico deficiente. Guarde as evidências quando suspeitar de uma falha na componente e evite manipular repetidamente os terminais para que uma montagem marginal passe por uma verificação de continuidade temporária.
Para uma mudança de produção, compare o novo processo com a base de referência aceita. As variantes de liga de solda, fluxo, ponta, fixação, fio e componente podem afetar o resultado. Verifique se a validação existente ainda cobre a mudança e registre a disposição técnica. Mantenha a disponibilidade comercial separada da aprovação: uma substituição no estoque pode exigir uma avaliação diferente da montagem.
Incluir o ambiente de trabalho na preparação do processo
A soldagem também necessita de uma área de trabalho adequada e de sistemas de controlo de fumaça. O Serviço de Saúde e Segurança do Reino Unido orientação para soldadores aborda os riscos para a saúde associados aos vapores de soldagem. Utilize a avaliação de riscos no local de trabalho aplicável, as instruções de utilização do equipamento e os controlos locais; escolher uma janela de processo de componentes não substitui estas medidas.
Uma consulta útil à LEMA inclui a variante do interruptor exata, os materiais de desenho, fio e solda, o processo proposto e os limites que ainda precisam ser esclarecidos. Solicite orientação escrita sobre montagem e limpeza antes do lançamento em produção. Mantenha a resposta do fornecedor junto ao registro do processo para que o pessoal de compras, montagem e qualidade trabalhem com a mesma configuração de componentes.
Aprimoramento: técnica de soldagem manual
EEVblog #183 – Tutorial de soldagem – Parte 2 é um curso de eletrônica independente sobre soldagem manual. Ajuda a explicar a técnica geral de montagem de juntas, mas não especifica a temperatura ou o tempo de espera para o interruptor LEMA ilustrado. Siga o processo aprovado pela componente, em vez de copiar uma configuração de um tutorial geral.
Assista ao tutorial de soldagem manual do EEVblog.
Perguntas frequentes
A marcação de temperatura de funcionamento do interruptor pode definir a temperatura de soldagem?
Não. A temperatura ambiente do serviço e o calor de montagem local descrevem condições diferentes. Obtenha os limites de soldagem aprovados para o componente específico.
Uma junta de solda brilhante prova que o interruptor está intacto?
Não. Aplique os critérios de joint estabelecidos e as verificações mecânicas e elétricas especificadas após a montagem, após o resfriamento.
É possível soldar novamente todos os interruptores em miniatura?
Não. Confirme a variante do terminal e o processo de montagem avaliado pelo fabricante. O tamanho pequeno em si não garante compatibilidade com o reflow.
Quantas vezes posso refazer um terminal de solda?
Use as instruções da componente e o procedimento de montagem validado para definir o limite. Não assuma que o número de reparos é universal.