
Micro switch soldering precautions should start with the exact terminal variant and its approved assembly limits. Control the heat delivered to the joint, the time and distance over which that heat reaches the housing, and the mechanical force applied while the terminal is hot. A satisfactory-looking joint does not prove that the switch mechanism or insulation escaped damage. There is no universal iron temperature or contact time that can safely be assigned to every micro switch from its operating-temperature rating.
This guide addresses OEM process preparation and validation for solder terminals. The LEMA KW10-0S solder-terminal product is the illustrated example. Its product identity establishes the termination style, not a qualified soldering profile. Obtain current assembly instructions for the exact order code before releasing a production or repair procedure.
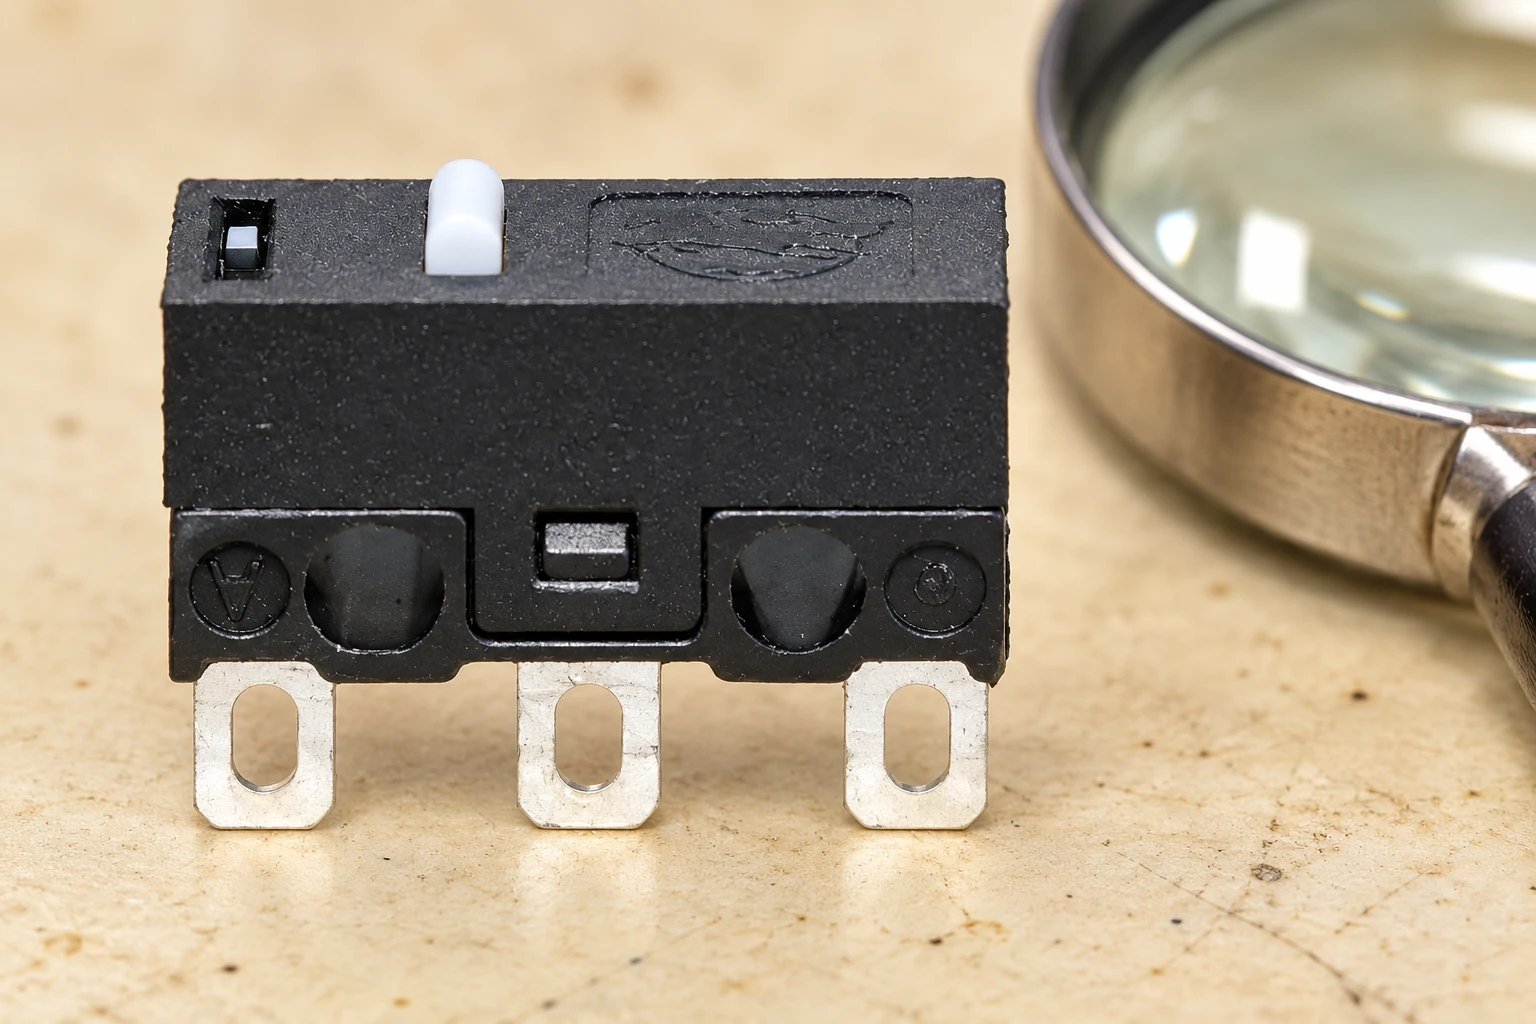
Confirm that the terminal is intended for the process
A switch family may offer solder lugs, PCB pins or other termination arrangements. They can have different mechanical support and assembly requirements even when the housing looks similar. Identify the complete variant and compare the terminal drawing with the intended wire, joint and fixture. A terminal hole does not by itself establish a permissible wire size or a required wrapping method.
For a broader comparison, see the micro switch terminal types guide. The present article focuses on the process after a solder termination has been selected. Do not treat a solder-lug part as reflow compatible merely because it is small, or apply a PCB soldering profile to a loose wired assembly without product documentation.
Ask the supplier which processes have been evaluated and what the limits mean. The description should identify the soldering method, measurement location, permitted exposure, solder and flux conditions, cooling requirements and rework restrictions. If the instruction is abbreviated, resolve the ambiguity before writing a work instruction. An operator should not have to guess whether a temperature refers to an iron setpoint, solder bath or measured component location.
Separate service temperature from assembly heat
The ambient operating-temperature range describes an in-service condition under the component’s specified use. Soldering is a localized thermal process with different heat flow and exposure time. These are different engineering questions. A housing that tolerates a stated ambient temperature is not thereby approved for an arbitrary soldering iron setting or dwell time.
The UK’s National Physical Laboratory code of practice on component and PCB integrity during lead-free processing discusses why processing heat must be considered for component structures and functionality. Its findings provide general process background, not a KW10-specific limit. Use the switch manufacturer’s applicable instructions and validate the actual assembly.
The iron’s displayed setting is also different from the temperature history at the terminal-to-housing interface. Tip condition, contact area, joint mass, wire preparation and fixture contact can change heat transfer. A nominally lower setting combined with prolonged unsuccessful heating may not be a better process. Define a repeatable joint-making method and investigate why a joint is slow to wet rather than simply holding the iron in place longer.
Prepare a controlled process record
| Process item | Evidence or control to define | Reason to hold release |
|---|---|---|
| Component identity | Full switch code, terminal drawing and assembly instruction revision | Only a generic family photograph is available |
| Joint materials | Approved wire, solder alloy, flux and surface preparation | Materials are substituted without a compatibility review |
| Heating method | Equipment, tip, measurement basis and specified exposure limits | Operator judgement replaces an approved process window |
| Mechanical support | Fixture location, wire support and cooling arrangement | Hot terminals are bent or loaded by the harness |
| Inspection | Joint criteria and post-assembly switch checks | A visual joint check is the only evidence of switch function |
| Rework | Permitted number and type of operations with traceability | Repeated heating is uncontrolled or not documented |
This is a qualitative release checklist. Temperature, time, force and dimensional limits must come from the applicable instructions and validated assembly process; the table deliberately does not invent universal numbers.
Support the wire and protect the terminal
Prepare the wire consistently before bringing it to the switch. Define stripping, conductor condition and any approved pretinning operation in the process. Check that the conductor and insulation can be positioned without excessive force on the terminal. A short unsupported lead can transmit movement to the joint, while an awkward fixture can encourage an operator to use the terminal as a handle.
Use the intended mounting or support features and avoid squeezing the actuator or distorting the housing. Keep the terminal stationary during joint formation and the prescribed cooling stage. Do not bend it to improve wire routing while it is hot. Plan the harness route and mechanical strain relief so that the solder joint does not become the assembly’s only means of retaining the wire.
Review tool access with a representative sample and the production fixture. The operator needs a clear view and controlled access without resting a hot tool against the plastic body or an adjacent terminal. If access is poor, changing the fixture or assembly sequence is generally a more useful engineering action than asking operators to compensate through speed alone.
Control wetting, residues and cleaning
Solderability and heat resistance are related process concerns but are not the same property. Poor wetting can have several causes, including surface condition, materials and process setup. Record the as-received condition and investigate the cause rather than automatically increasing dwell time. NPL’s measurement note on solderability testing and component preheating shows why the thermal history belongs in a defined assessment.
Use an approved flux and cleaning process. Do not assume that a switch can be immersed, ultrasonically cleaned or exposed to a solvent merely because the solder joint can be cleaned that way. Openings around actuators or terminals may create an ingress route, and the compatibility of the housing, markings and internal materials also matters. Seek component-specific cleaning guidance before introducing a process.
Residues and loose solder can create inspection problems around neighboring terminals. Define how residues, bridges, conductor strands and displaced insulation are assessed. Keep process photographs and criteria representative of the actual product. An attractive reference picture is not an acceptance standard unless its relevant features and limits are defined in the controlled inspection instruction.
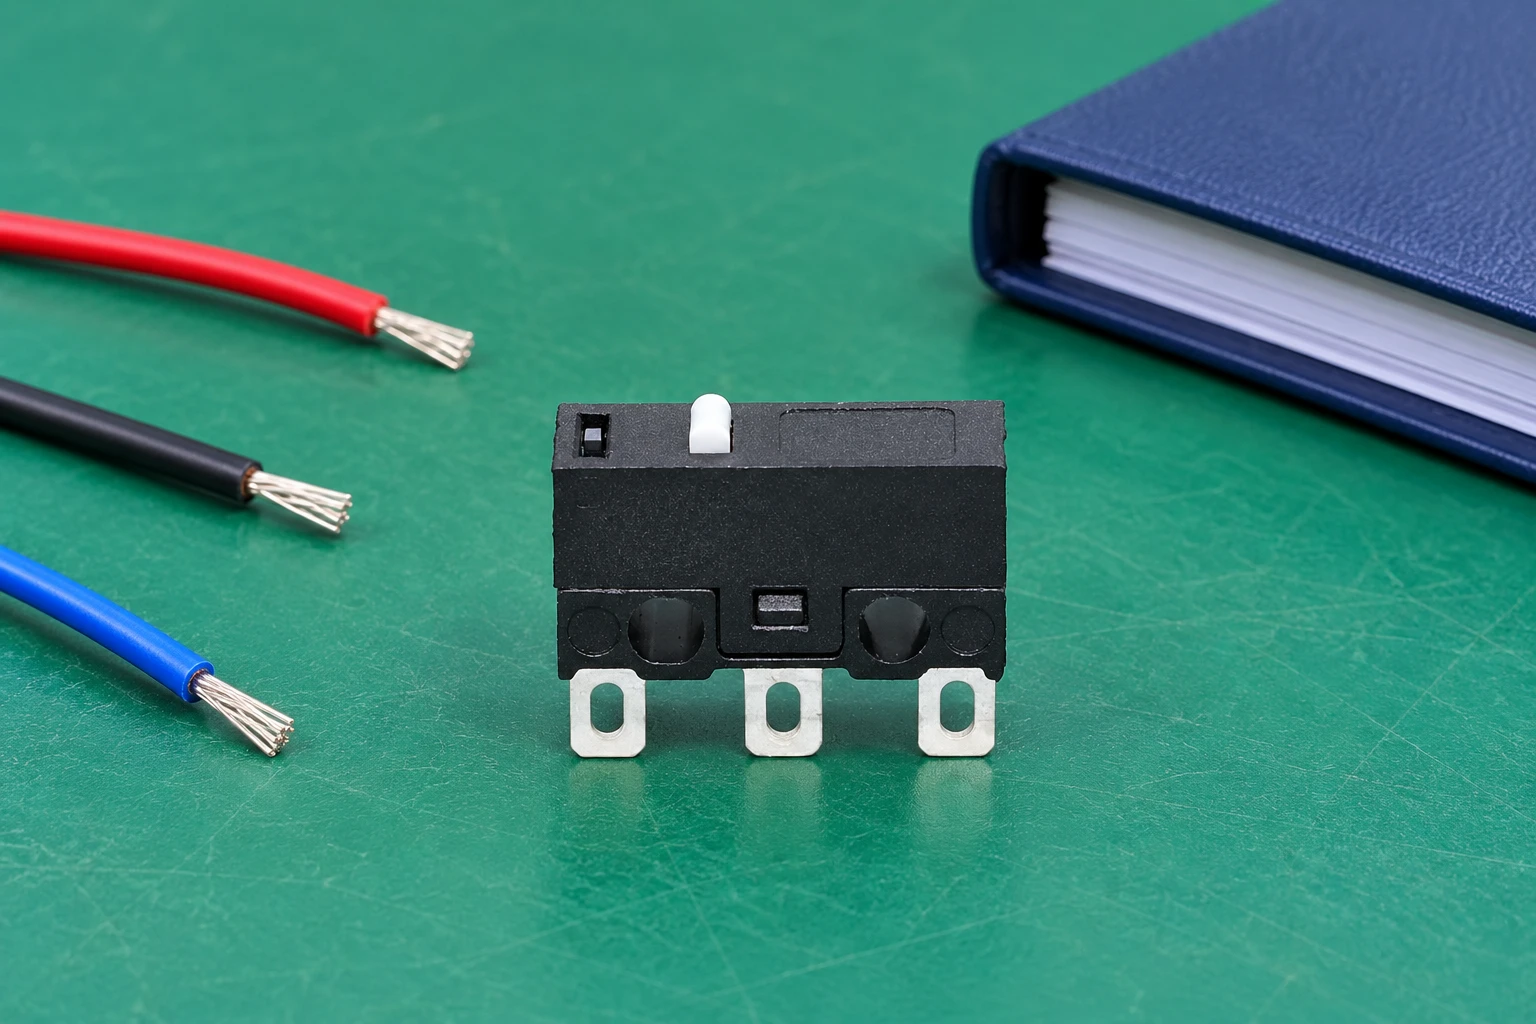
Validez la fonction de l'interrupteur après que le joint refroidit
Choisissez des vérifications de référence et après montage qui répondent au vrai risque. Elles peuvent inclure le retour de l'actionneur, le fonctionnement de l'état de contact, la position de la borne et toute vérification électrique spécifiée. La procédure doit distinguer un joint endommagé d'un changement de comportement de l'interrupteur. Un interrupteur qui clique mécaniquement peut toujours nécessiter un examen électrique, et une observation de continuité ne suffit pas à établir toutes les exigences d'isolation ou de charge.
Utilisez le Guide de vérification du contact micro-interrupteur isolé dans le but séparé d'identifier les états de contact. Pour des limites d'inspection plus larges, le insulation resistance and dielectric strength guide explique pourquoi ces mesures diffèrent d'un test de continuité de base. Les tests haute tension ou sous charge nécessitent la procédure approuvée appropriée et du personnel compétent.
Validez des conditions représentatives plutôt que seulement le joint le plus facile. Considérez le vrai fil, la fixation, l'accès de l'opérateur et la variation de processus autorisée. Enregistrez la révision de l'équipement et du composant pour que les changements ultérieurs puissent être évalués. Un prototype réussi réalisé par un technicien expérimenté ne garantit pas à lui seul un processus de production reproductible sur d'autres fixations ou avec d'autres opérateurs.
Définissez une limite de retouche avant que des défauts ne surviennent
Le dessoudage et le resoudage ajoutent une exposition thermique et mécanique. Définissez ce que la retouche est permise par les instructions du composant et la validation de l'assemblage, comment elle est enregistrée et quand un composant doit être remplacé. Ne créez pas un nombre universel de retouches permises basé sur l'expérience avec un autre interrupteur ou connecteur. L'absence de fusion visible ne prouve pas que l'exposition répétée était acceptable.
Lorsqu'un joint échoue à l'inspection, identifiez le défaut avant de choisir la réparation. Réchauffer ne corrige pas nécessairement une taille de fil inappropriée, des dommages à la borne, une contamination ou un mauvais support mécanique. Conservez la preuve lorsqu'une défaillance d'un composant est suspectée, et évitez de manipuler à plusieurs reprises une borne pour faire passer un assemblage marginal à un test de continuité temporaire.
Pour un changement de production, comparez le nouveau processus avec la référence acceptée. La composition de l'alliage de soudure, le flux, la pointe, la fixation, le fil et les variantes de composants peuvent influencer le résultat. Vérifiez si la validation existante couvre toujours le changement et enregistrez la disposition d'ingénierie. Séparez la disponibilité commerciale de l'approbation : un substitut en stock peut nécessiter une évaluation différente de l'assemblage.
Incluez l'environnement de travail dans la préparation du processus
La soudure nécessite également un espace de travail adapté et des contrôles de fumée. La directive du Health and Safety Executive du Royaume-Uni pour les soudeurs aborde les risques pour la santé liés aux fumées de soudure. Utilisez l'évaluation des risques en milieu de travail applicable, les instructions de l'équipement et les contrôles locaux ; choisir une fenêtre de processus pour le composant ne remplace pas ces dispositions.
Une enquête utile pour LEMA inclut la variante exacte de l'interrupteur, le dessin, le fil et les matériaux de soudure, le processus proposé et les limites manquantes que vous souhaitez clarifier. Demandez des instructions écrites sur l'assemblage et le nettoyage avant la mise en production. Conservez la réponse du fournisseur avec le dossier du processus afin que le personnel d'achat, d'assemblage et de qualité travaille à partir de la même configuration de composant.
Apprentissage supplémentaire : technique de soudure à la main
EEVblog #183 – Tutoriel de soudure Partie 2 est une formation électronique indépendante sur la soudure à la main. Elle aide à expliquer la technique générale de fabrication de joints, mais ne précise pas une température ou un temps de séjour pour l'interrupteur LEMA illustré. Suivez le processus approuvé du composant plutôt que de copier un réglage d'un tutoriel général.
Regardez le tutoriel de soudure à la main sur EEVblog.
Foire aux questions
La température nominale de fonctionnement du commutateur peut-elle déterminer ma température de soudage ?
Non. La température ambiante de service et la chaleur localisée générée lors de l’assemblage correspondent à des conditions différentes. Obtenez les limites de brasage approuvées pour le composant exact.
Une soudure brillante prouve-t-elle que l'interrupteur n'est pas endommagé ?
Non. Appliquez les critères de joint définis et les vérifications mécaniques et électriques post-assemblage spécifiées après refroidissement.
Est-ce que chaque mini-interrupteur peut être refondu par refusion?
Non. Confirmez la variante du terminal et le processus d'assemblage évalué par le fabricant. La petite taille seule ne suffit pas à établir la compatibilité avec le reflow.
Combien de fois puis-je retravailler une borne de soudure ?
Utilisez les instructions du composant et la procédure de montage validée pour définir la limite. Ne supposez pas un nombre universel de retouches.