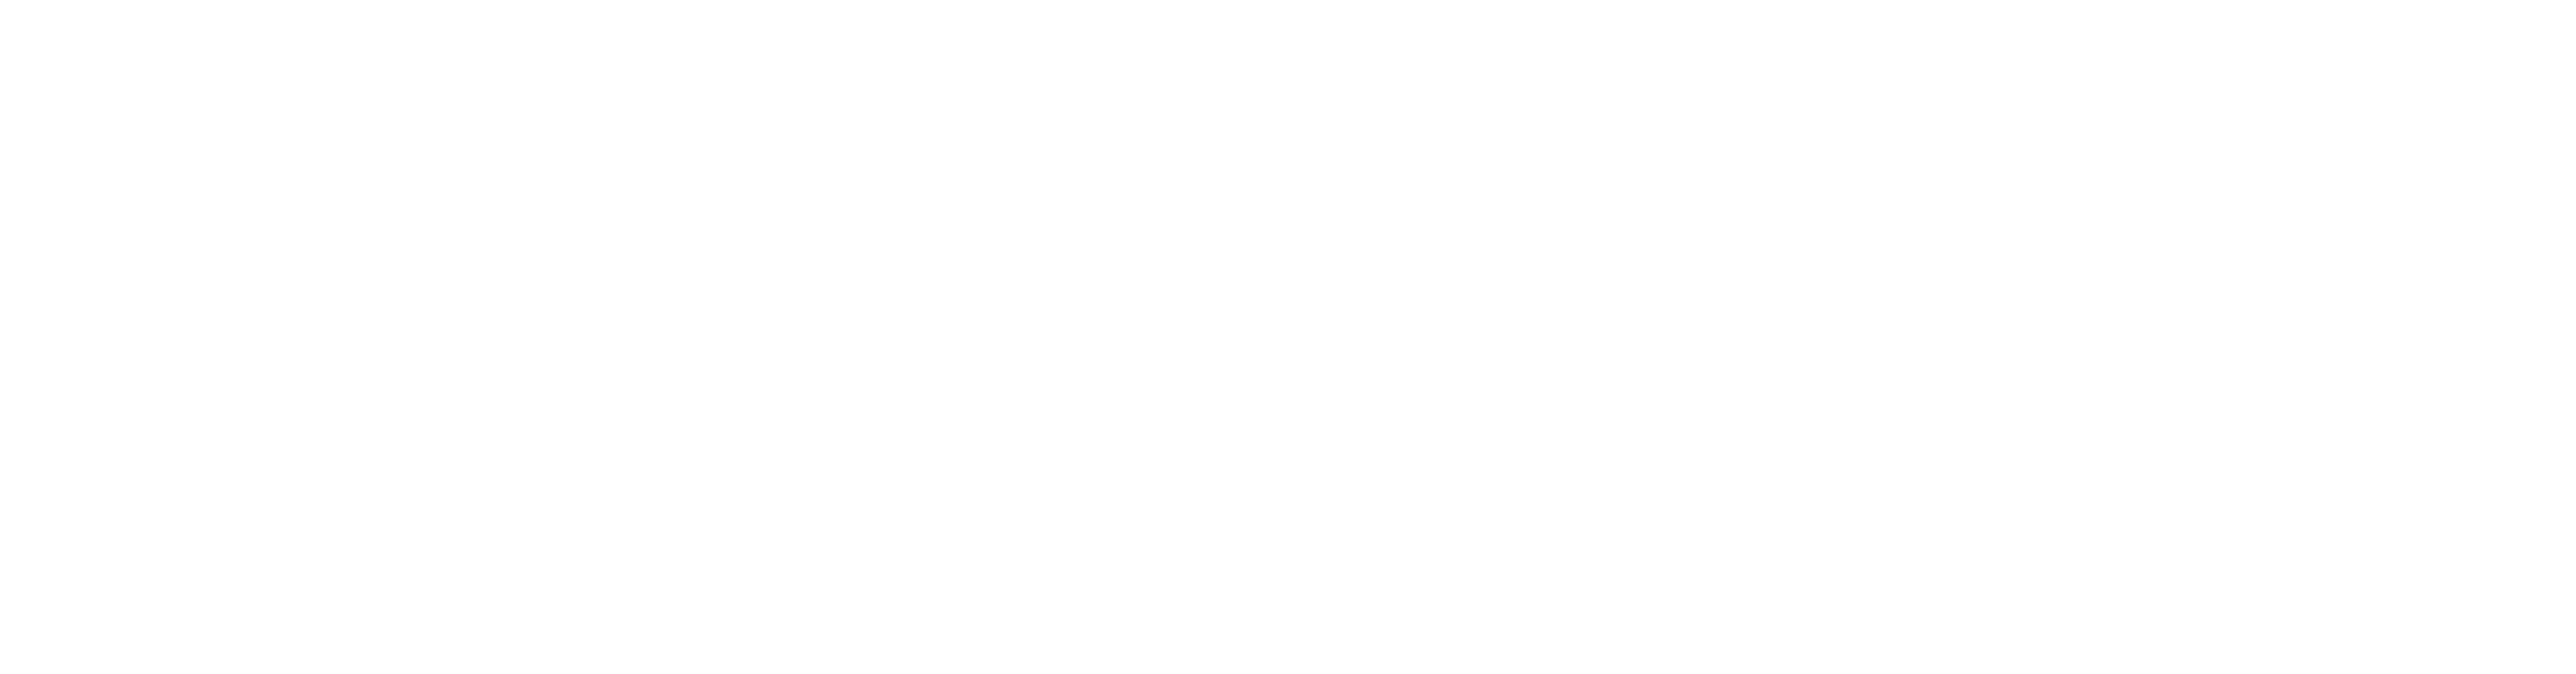
La soudabilité des terminaux de micro-interrupteurs après stockage doit être revue en fonction de la variante exacte du terminal, de son historique de stockage et d’un test d’humidification convenu, plutôt que du seul code de date. Confirmez que la terminaison est destinée à la soudure, conservez des pièces représentatives avant le nettoyage, et comparez les résultats selon une méthode contrôlée. Un interrupteur peut encore fonctionner normalement alors que sa terminaison externe nécessite une évaluation supplémentaire de la soudabilité. Inversement, un ancien code de date ne prouve pas à lui seul que le lot est inutilisable. Ce guide explique comment un acheteur d’équipement peut demander des preuves utiles et faire une disposition documentée sans inventer une durée de vie universelle ou appliquer d’autres limites de processus d’un fournisseur.
Distinguer la soudabilité de la résistance à la chaleur de soudage
La soudabilité concerne la capacité d’une terminaison à être mouillée dans des conditions définies. La résistance à la chaleur concerne la capacité du composant à supporter l’exposition thermique lors d’un test ou d’un processus d’assemblage spécifié. Ces questions interagissent lors de la production, mais elles ne sont pas interchangeables. Augmenter la chaleur jusqu’à ce qu’un joint réticent se forme enfin ne prouve pas que la terminaison initiale ait respecté l’exigence de mouillage prévue, et cela peut introduire un autre mécanisme de défaillance.
La portée publique de IEC 60068-2-20 distingue la soudabilité et la résistance à la chaleur de soudage pour les dispositifs avec pattes. Son existence ne prouve pas qu’une variante particulière de KW7 ait réussi l’un ou l’autre test. Demandez la spécification et le rapport applicables pour votre construction commandée. Conservez le précautions de soudure pour micro-interrupteurs en tant qu’examen de l’assemblage séparé, surtout lorsque la reconfiguration est envisagée.
Identifier la terminaison avant de choisir un test
Le Micro-interrupteur de la série KW7 la famille offre différentes configurations. Une photo de famille est utile pour identifier une catégorie de produit, mais elle ne permet pas de déterminer la finition du terminal, le traitement de soudabilité, la profondeur d’immersion autorisée ou un profil d’assemblage. Envoyez au fournisseur le code de commande, la révision du dessin et des photographies claires de la terminaison réelle. Demandez explicitement si elle est destinée à la soudure directe, à une connexion sur carte imprimée ou à un connecteur mâle.
La distinction est importante lorsqu’une équipe d’achat reçoit des pièces similaires provenant de commandes différentes. Un coupon ou un rapport de test n’est pertinent que si sa construction représente le lot examiné. Commencez par le micro switch terminal types guide pour séparer les interfaces de connexion. Ne supposez pas qu’un trou dans une languette métallique rend automatiquement toutes les finitions et variantes adaptées au même processus de soudure.
Reconstruire l’historique de stockage sans deviner la cause
Recueillir l’identification de fabrication ou de lot, la date de réception, l’état de l’emballage, l’historique d’ouverture et toute excursion environnementale enregistrée. Noter si les pièces affectées provenaient d’un emballage non ouvert, d’une bobine partielle, d’un bac détaché ou d’un plateau de production retourné. Enregistrer où se trouvaient les unités suspectes et si la manipulation, les processus proches ou le reconditionnement différaient du stock accepté. Garder les éléments inconnus marqués comme inconnus plutôt que de compléter l’historique de mémoire.
Ce registre aide à définir des comparaisons ; il ne diagnostique pas un film de surface. Deux lots avec des âges différents peuvent également différer en finition, manipulation et historique de production. De même, une apparence similaire ne prouve pas une chimie de surface identique. Utilisez le guide de stockage et de libération de lot de commutateurs pour un contrôle d’inventaire plus large, tout en maintenant cette enquête centrée sur les preuves d’humidification nécessaires avant l’assemblage.
Conserver les échantillons avant nettoyage ou re-tinctorie
Séparer le matériau suspect du stock de production et étiqueter les spécimens conservés afin que chacun puisse être tracé jusqu’à son emballage et son emplacement. Photographier l’état reçu avant toute intervention. Enregistrer qui a sélectionné les échantillons et si leurs terminaux ont été touchés, essuyés, chauffés ou modifiés autrement. Inclure un groupe de comparaison si disponible, mais décrire son historique plutôt que de simplement l’appeler bon échantillon.
Le nettoyage, l'abrasion et le re-étamage peuvent modifier la caractéristique étudiée. Ils peuvent faire partie d'un processus correctif approuvé, mais les résultats après traitement répondent à une question différente de l'état tel reçu. Demandez au fournisseur ou au laboratoire comment les échantillons doivent être emballés et manipulés avant l'expédition. Ne pas gratter une borne pour la rendre plus propre, puis la soumettre comme preuve intacte du lot original.
Valider le dossier d’évaluation avant les essais
La liste de contrôle suivante constitue une structure proposée pour l’examen des achats et ne remplace ni une norme ni une méthode d’essai KW7 prescrite. Chaque élément doit être renseigné en utilisant les spécifications exactes du composant et la procédure convenue avec le laboratoire. Les températures, durées, zones d’acceptation et quantités d’échantillons numériques doivent provenir de cette base convenue ; le présent guide ne fournit aucune de ces valeurs.
| Vérifier l'élément | Demande ou enregistrement | Decision boundary |
|---|---|---|
| Variante | Code de commande, dessin technique et fonction de la borne | Une languette similaire ne garantit pas l’aptitude au brasage |
| Historique | Lot, enregistrements d’ouverture de l’emballage et d’exposition | L’ancienneté à elle seule ne constitue pas un critère de libération ou de rejet |
| Échantillons | Identification, sélection et état non traité | Les échantillons nettoyés répondent à une question différente |
| Méthode | Procédure applicable, préparation et inspection | Ne pas reprendre les limites d’essai d’un autre fournisseur |
| Comparison | Configuration contrôlée et historiques des groupes | Un lot différent peut présenter des différences qui ne se limitent pas à son ancienneté |
| Disposition | Périmètre, responsable de l’approbation et restrictions | Un seul essai ne permet pas de libérer des stocks non représentés |
Un rapport indiquant uniquement “ test de brasabilité réussi ” laisse plusieurs questions importantes sans réponse. Demandez quelles surfaces des échantillons ont été évaluées, comment les échantillons ont été conditionnés, quelle méthode a été utilisée et comment le résultat observé a été comparé aux exigences. Si le rapport contient une image, déterminez s’il s’agit d’un échantillon illustratif ou du dossier d’inspection complet. Conservez ensemble la configuration de l’essai et la déclaration d’acceptation afin que les personnes chargées des examens ultérieurs puissent comprendre la décision.
Comparer les résultats selon une méthode contrôlée
Une comparaison pertinente repose sur le maintien de conditions d'essai identiques entre le groupe suspect et le groupe de comparaison. Si l'opérateur, la soudure, le flux, la préparation ou la méthode d'inspection change en même temps que le lot, les résultats deviennent plus difficiles à interpréter. Convenez des variables à maintenir constantes et consignez tout écart nécessaire. Un laboratoire peut aider à choisir une méthode appropriée et à expliquer les conclusions que ses résultats permettent de tirer.
Le Notes de cours du NPTEL sur l'assemblage et le mouillage Ces ressources fournissent des informations générales sur le contact entre un métal d'apport en fusion et une surface. Elles constituent un contexte pédagogique et non une procédure de production pour ce commutateur. Lors d'une évaluation pratique, distinguez l'observation de son explication : une couverture irrégulière peut être directement consignée, tandis que son attribution à l'oxydation, à la contamination ou à une autre cause peut nécessiter des investigations supplémentaires.
Interpréter les résultats dans les limites de leur portée
Vérifiez que le lot testé, l'identification des échantillons et la révision de la méthode correspondent au problème soulevé par la production. Examinez les résultats individuels lorsque le rapport les fournit, y compris les exceptions et les échantillons exclus. Un résultat s'applique au matériau et aux conditions évalués ; il ne libère pas automatiquement tous les emballages restants, ne prouve pas la fiabilité électrique à long terme et ne valide pas une autre ligne d'assemblage. Définissez le périmètre exact de la libération envisagée avant de déterminer si le rapport est suffisant.
L'aspect visuel doit également être examiné avec précaution. Une borne décolorée peut justifier une investigation, mais la couleur seule ne doit pas se substituer à la méthode d'acceptation convenue. De même, une surface apparemment brillante ne constitue pas une garantie universelle. Lorsqu'il est nécessaire d'établir un mécanisme de défaillance, demandez une analyse appropriée et décrivez le symptôme initial, plutôt que de demander à un laboratoire de confirmer une cause que l'équipe chargée des achats a déjà présupposée.
Définir une décision concernant le lot que la production pourra appliquer
Les résultats possibles comprennent la libération conformément à l'exigence convenue, une évaluation complémentaire, un processus de remise en état approuvé par le fournisseur ou le rejet du matériau concerné. Les équipes responsables de la qualité et de l'ingénierie doivent choisir la décision en fonction des preuves disponibles et des exigences de l'application. Délimitez précisément le périmètre concerné : numéros d'emballage, identifiants de lot, quantités et éventuelles restrictions. Séparez les matériaux de remplacement de ceux qui sont en cours d'évaluation afin qu'une expédition urgente ne mette pas implicitement fin à l'investigation initiale.
Si une remise en état est approuvée, documentez son processus, sa vérification et ses effets sur la traçabilité. La réussite d'un essai sur quelques pièces traitées ne signifie pas qu'une retouche manuelle non contrôlée est acceptable pour l'ensemble du stock. Convenez de la nécessité éventuelle de contrôles fonctionnels supplémentaires pour les composants traités et de la manière dont leur identification sera conservée. Cela évite de mélanger les échantillons d'origine, les échantillons testés et les échantillons remis en état dans un même contenant sans étiquetage.
Use a short supplier request with a clear decision question
A focused inquiry can state: “We need to decide whether the identified stored lot is suitable for the intended soldered assembly. Please confirm the terminal construction and permitted evaluation method, review the attached history, and propose evidence and a disposition.” Attach the drawing, lot record, received-condition photographs and a description of the assembly symptom. Ask for missing information explicitly, including any restriction on cleaning, preparation or further heat exposure.
Keep procurement and engineering responsibilities clear. Purchasing can obtain traceable records and manage stock status; engineering defines the intended connection and process; quality assesses whether evidence meets the release requirement. The supplier confirms the component-specific information within its scope. Naming the owner of each unanswered question is more useful than circulating a vague request for a certificate and assuming any returned document closes the issue.
Learn the wetting concepts behind the review
The following university lecture explains solders, wetting and flux as background for understanding terminology in an evaluation report. It does not establish the finish of the ordered KW7 terminal or authorize a soldering profile. Use it to frame questions about the report, then return to the agreed specification and the supplier’s instructions for production decisions.
nptelhrd : Mod-07 Lec-34 Soudure ; Mouillage des soudures ; Flux et ses propriétés ; Défauts en soudage à la vague
Foire aux questions
Une ancienne date de fabrication prouve-t-elle une mauvaise soudabilité ?
Non. Vérifiez la résiliation exacte, l'historique et l'évaluation convenue ; aucune durée de conservation universelle n'est établie ici.
Puis-je nettoyer les échantillons avant de les envoyer pour analyse ?
Accepter la manipulation en premier et préserver les spécimens dans leur état d'origine ; le nettoyage peut modifier la preuve.
Une validation de la soudabilité confirme-t-elle le profil thermique de l'assemblage ?
Non. La performance en matière d'humidification et la résistance à la chaleur de soudure sont deux questions différentes.
La finition du terminal KW7 est-elle conforme à l'image du produit ?
Non. Confirmez la variante commandée et la construction du terminal avec le fournisseur.