Comprender los estándares fundamentales de los enchufes y la selección de materias primas
Para determinar el tomacorriente de CA correcto, debe comprender qué norma y qué materiales se utilizarán para lograr un nivel aceptable de rendimiento a largo plazo. A nivel mundial, los siguientes tipos de tomacorrientes son los más comúnmente especificados para equipos OEM:
- América del Norte NEMA 5-15R, 125V CA / 15A, regulado por UL 498.
- Europa Schuko CEE 7/3, 250V AC / 16A, según VDE 0620, más la base de enchufe compatible con Europlug.
- Reino Unido BS 1363 Tipo G, 250V CA / 13A, con obturadores integrados y fusible.
- TI/Médico Global: Entradas IEC 60320 C13 y C19, hasta 250V CA / 10A–16A.
| Tipo de socket | Estándar de referencia | Tensión / Corriente nominales | Mercados primarios | Material de contacto típico |
|---|---|---|---|---|
| NEMA 5-15R | UL 498 | 125V CA / 15A | América del Norte, Japón | Bronce fosforado, niquelado |
| Schuko CEE 7/3 | VDE 0620 | 250V CA / 16A | UE, Oriente Medio, partes de Asia | Bronce fosforado, plateado |
| BS 1363 Tipo G | BS 1363 | 250V CA / 13A | Reino Unido, Irlanda, estados del Golfo | Bronce fosforado, chapado en plata/níquel |
| IEC 60320 C13 | IEC 60320 | 250V CA / 10A | Global (equipos de TI) | bronce fosforoso al estaño |
La ingeniería de materiales sustenta cada especificación. Las decisiones críticas incluyen:
- Aleación de contacto: En un Toma de corriente de CA, tEl uso de bronce fosforado (C5191), en lugar de latón, permite que tanto los contactos de fase como los neutros alcancen una fuerza de resorte para más de 10.000 inserciones. El cobre al berilio es utilizado a menudo por algunos fabricantes como sustituto para aplicaciones que requieren una vida útil de inserción máxima (por ejemplo, conectores médicos que se encienden diariamente), pero el mayor costo debe sopesarse con los requisitos del ciclo de vida.
- Emplatado: Utilizaremos plateado selectivo (para una resistencia baja y estable) o niquelado en las zonas de desgaste, con un espesor controlado para evitar el descascaramiento. En grandes cantidades, verificamos rutinariamente la uniformidad de cada capa individual mediante un muestreo de sección transversal realizado bajo un microscopio en cuestión de minutos; esto evita que se produzcan futuras reclamaciones por corrosión en el lugar de la instalación.
- Aislamiento Casas en PBT+30%GF o PC/ABS, UL 94 V-0, superando la prueba de presión de bola a 125 °C según IEC 60884-1.
- Inspección de entrada: Verificación de la composición de la aleación mediante espectrómetro. Verificación del índice de fluidez y mediante DSC de los polímeros para garantizar la uniformidad de los lotes. Poner en cuarentena cualquier resina cuyo índice de fluidez varíe en más de 10%. La experiencia nos ha enseñado que estas variaciones suelen indicar una mayor probabilidad de que se produzcan porosidades en el moldeado y fallos dieléctricos.
El rastreo de todas las fuentes de materia prima a partir de los números de lote o de colada establece la primera capa de la genealogía del producto.
Moldeo por Inyección de Precisión y Ensamblaje de Contactos para Tipos de Enchufes Multipaís
La precisión del utillaje rige la seguridad y el ajuste. Las inserciones de cavidad para obturadores y carcasas se mecanizan por electroerosión por hilo con una tolerancia de ±0,02 mm, controlando así directamente las fuerzas de inserción y extracción exigidas por las normas BS 1363 y VDE 0620.
Dentro de nuestra sala de herramientas, verificamos el desgaste de la cavidad después de cada 50 000 ciclos utilizando inspección por CMM. Si la desviación dimensional supera los 0,01 mm, rectificaremos o reemplazaremos el inserto. Esta proactividad nos ayuda a garantizar que las curvas de fuerza de inserción se encuentren dentro del estrecho margen identificado por las normas, y hemos ganado esta experiencia mediante la producción de más de dos millones de piezas cada año.
Las máquinas de inyección que provienen de otras empresas, como Engel y Arburg, son completamente eléctricas y crearán piezas moldeadas a partir de una resina especial resistente a las llamas, con poca o ninguna tensión interna en la pieza. Además, los terminales de contacto se remacharán o los terminales de tornillo dinamométrico se apretarán positivamente a 0,5-0,8 N·m con retroalimentación inmediata. Se utilizarán sistemas de visión para inspeccionar las bridas de tierra y/o los resortes de obturación antes de la soldadura final y/o el ajuste a presión.
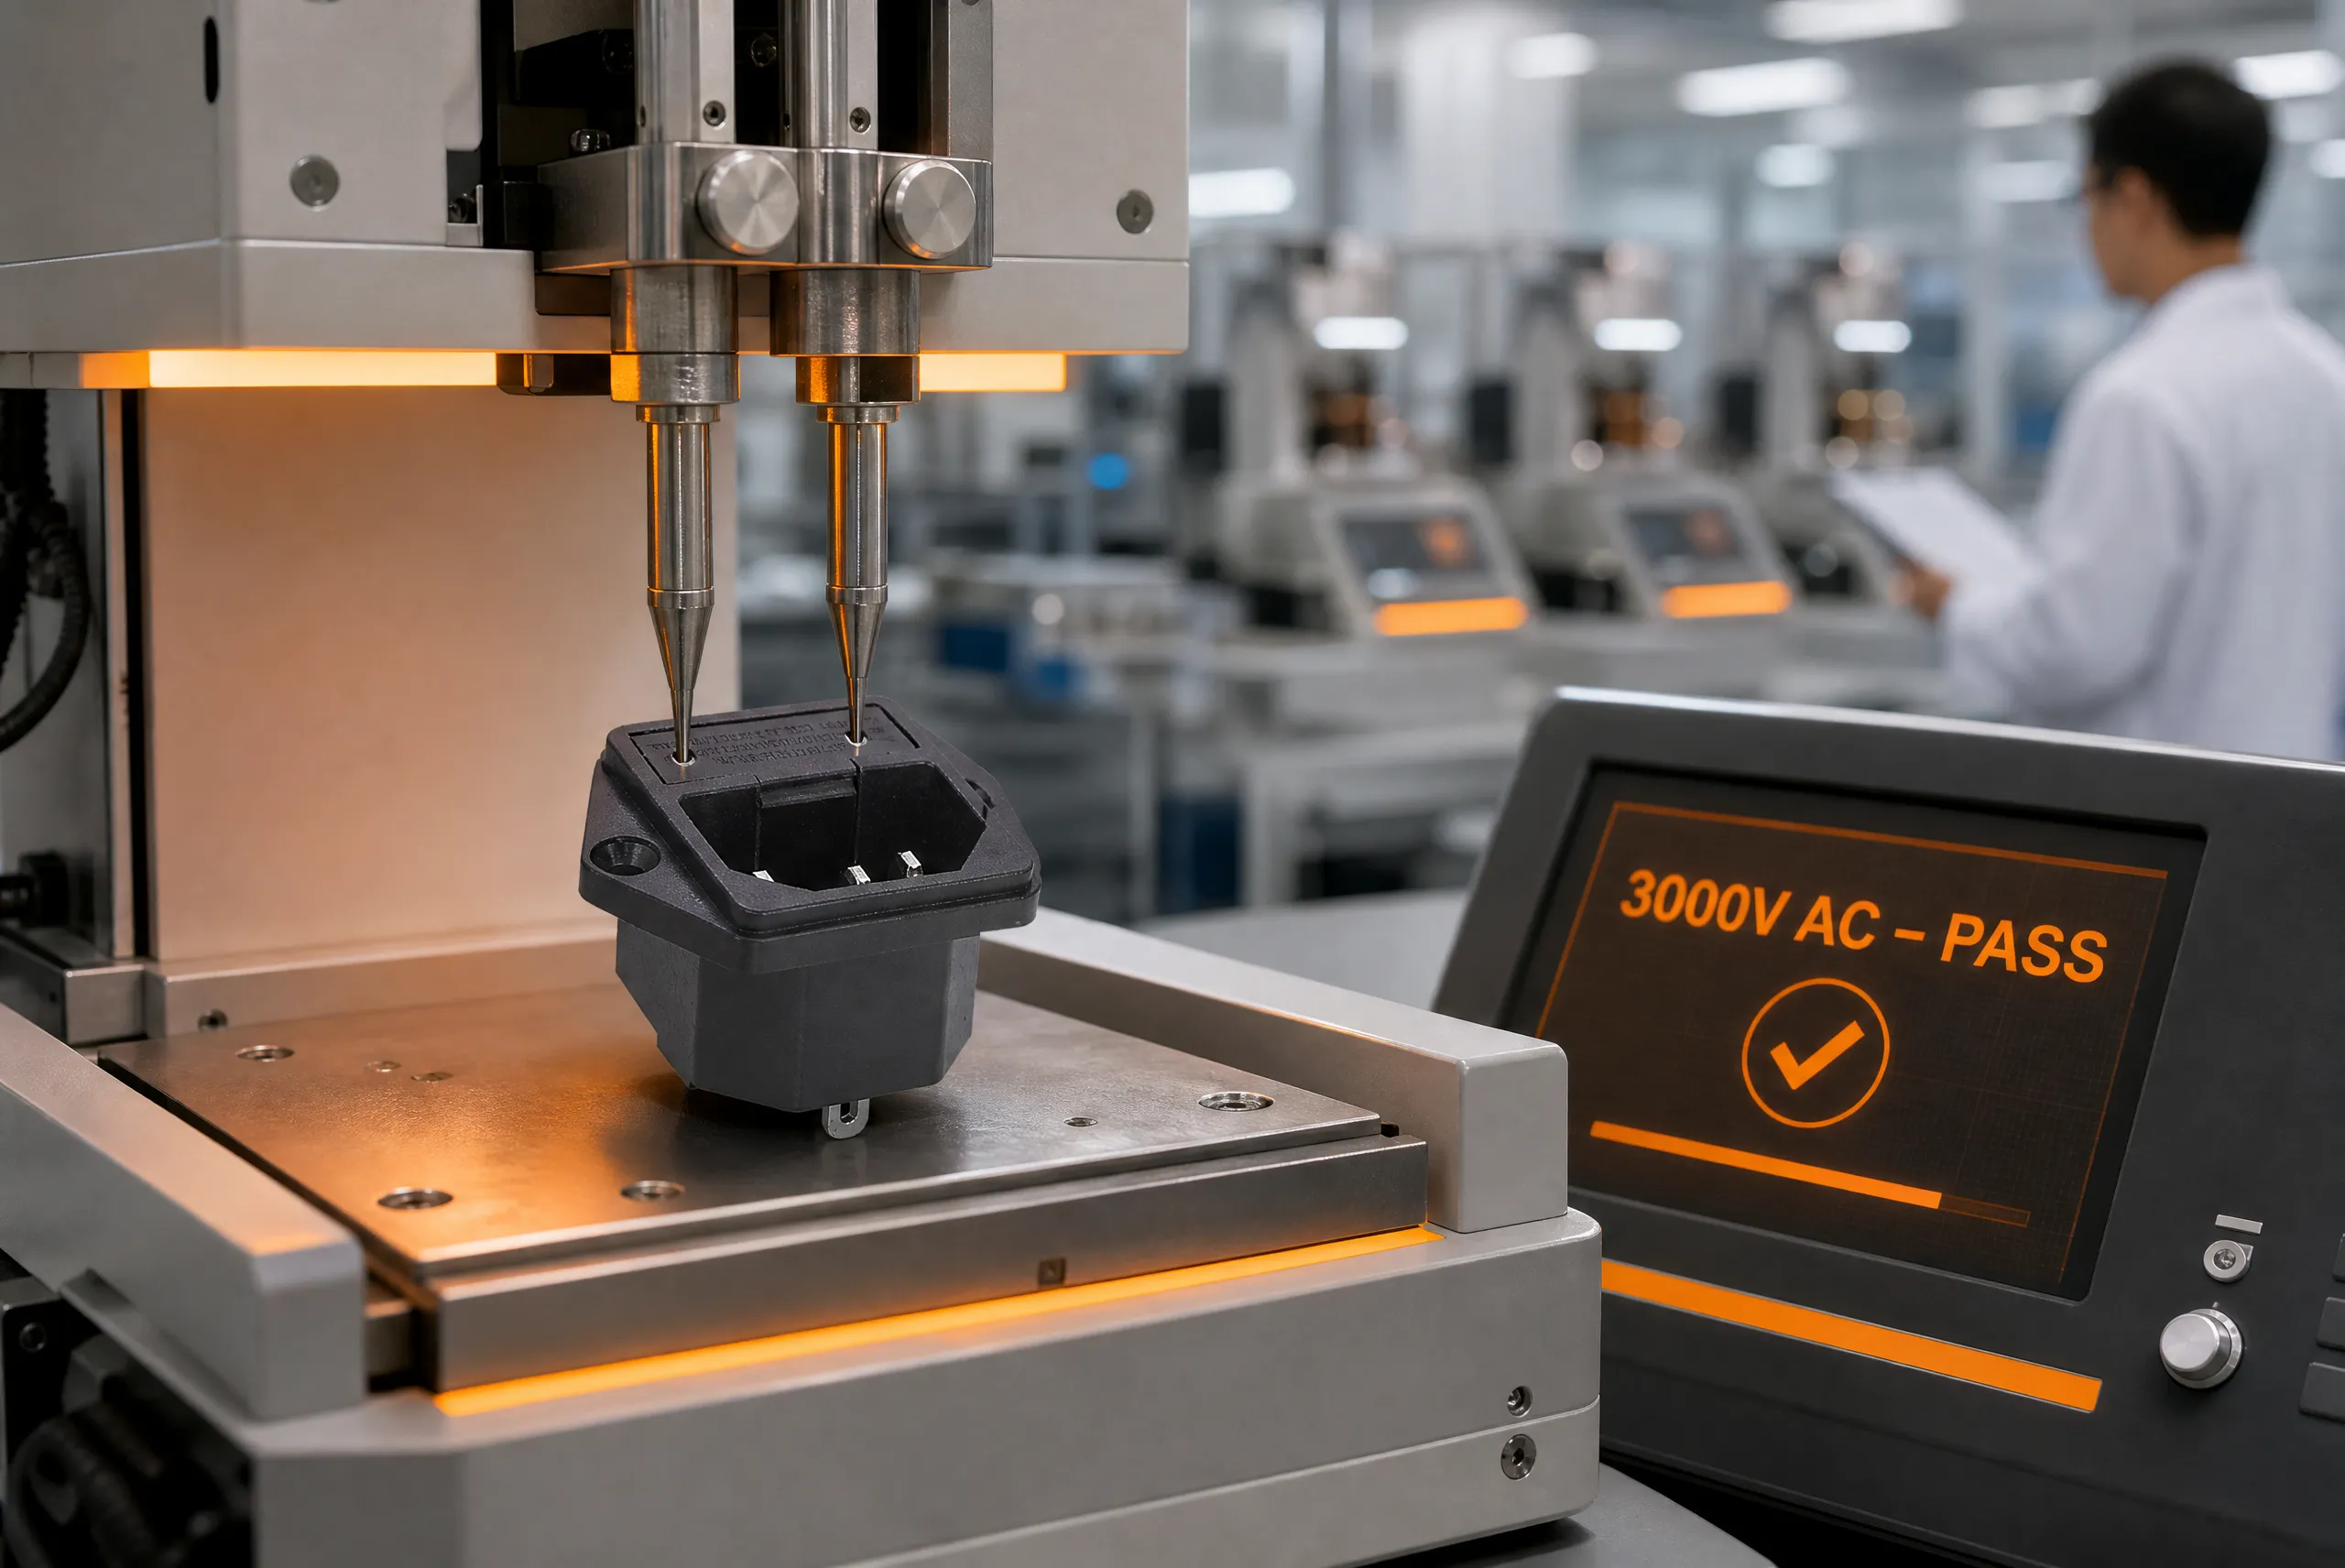
Control de calidad en línea y pruebas de seguridad de fin de línea según los requisitos de IEC, UL y VDE
Las pruebas de seguridad están integradas en cada celda de producción. Cada zócalo se somete a controles en línea obligatorios:
- Continuidad de tierra Resistencia ≤50 mΩ para garantizar la operación instantánea del interruptor.
- Rigidez dieléctrica: 1500 V CA (básico) o 3000 V CA (reforzado), 1 segundo, verificando líneas de fuga y holguras.
- Verificación de polaridad: Detección automatizada de errores de cableado.
Los límites continúan IEC 60884-1:2022 Cláusula 17 y VDE 0620-1:2020 Cláusula 18.
Al probar las cargas de muestreo por aumento térmico en los tomacorrientes, todas las temperaturas se toman al valor máximo especificado (15 amperios en el lado NEMA y 13 amperios en el lado británico). Las temperaturas finales tomadas en los terminales deben ser todas ≤ 45 K con respecto a la temperatura ambiente por motivos de seguridad para evitar que el aislamiento de PVC de los cables que se conectan al receptáculo se deforme por el calor en exceso de 45 K; la deformación del aislamiento provocará una disminución de la distancia de fuga entre los componentes energizados con el tiempo, lo que conlleva un mayor riesgo de incendio. Además, todas las variantes homologadas por UL se prueban según la norma de hilo incandescente de UL a 850 °C en un laboratorio acreditado ISO/IEC 17025 según UL 498.
Aquí se consolidan las credenciales de fabricación de un proveedor. Con casi tres décadas de experiencia, Zhejiang Lema Electrics Co., Ltd. cuenta con una planta de 11.000 m² en Wenzhou (China) y posee certificaciones como UL, VDE, CE y ENEC. Los compradores pueden validar números de certificación específicos a través de UL Product iQ; por lo tanto, cada vez que un proveedor ofrece números de certificación verificables y acepta auditorías de registros de pruebas de rendimiento in situ, se establece el cumplimiento del proveedor como un atributo fabricado en lugar de una simple afirmación en papel.
Personalización OEM: Desde el diseño de la placa frontal hasta la integración modular multiestándar
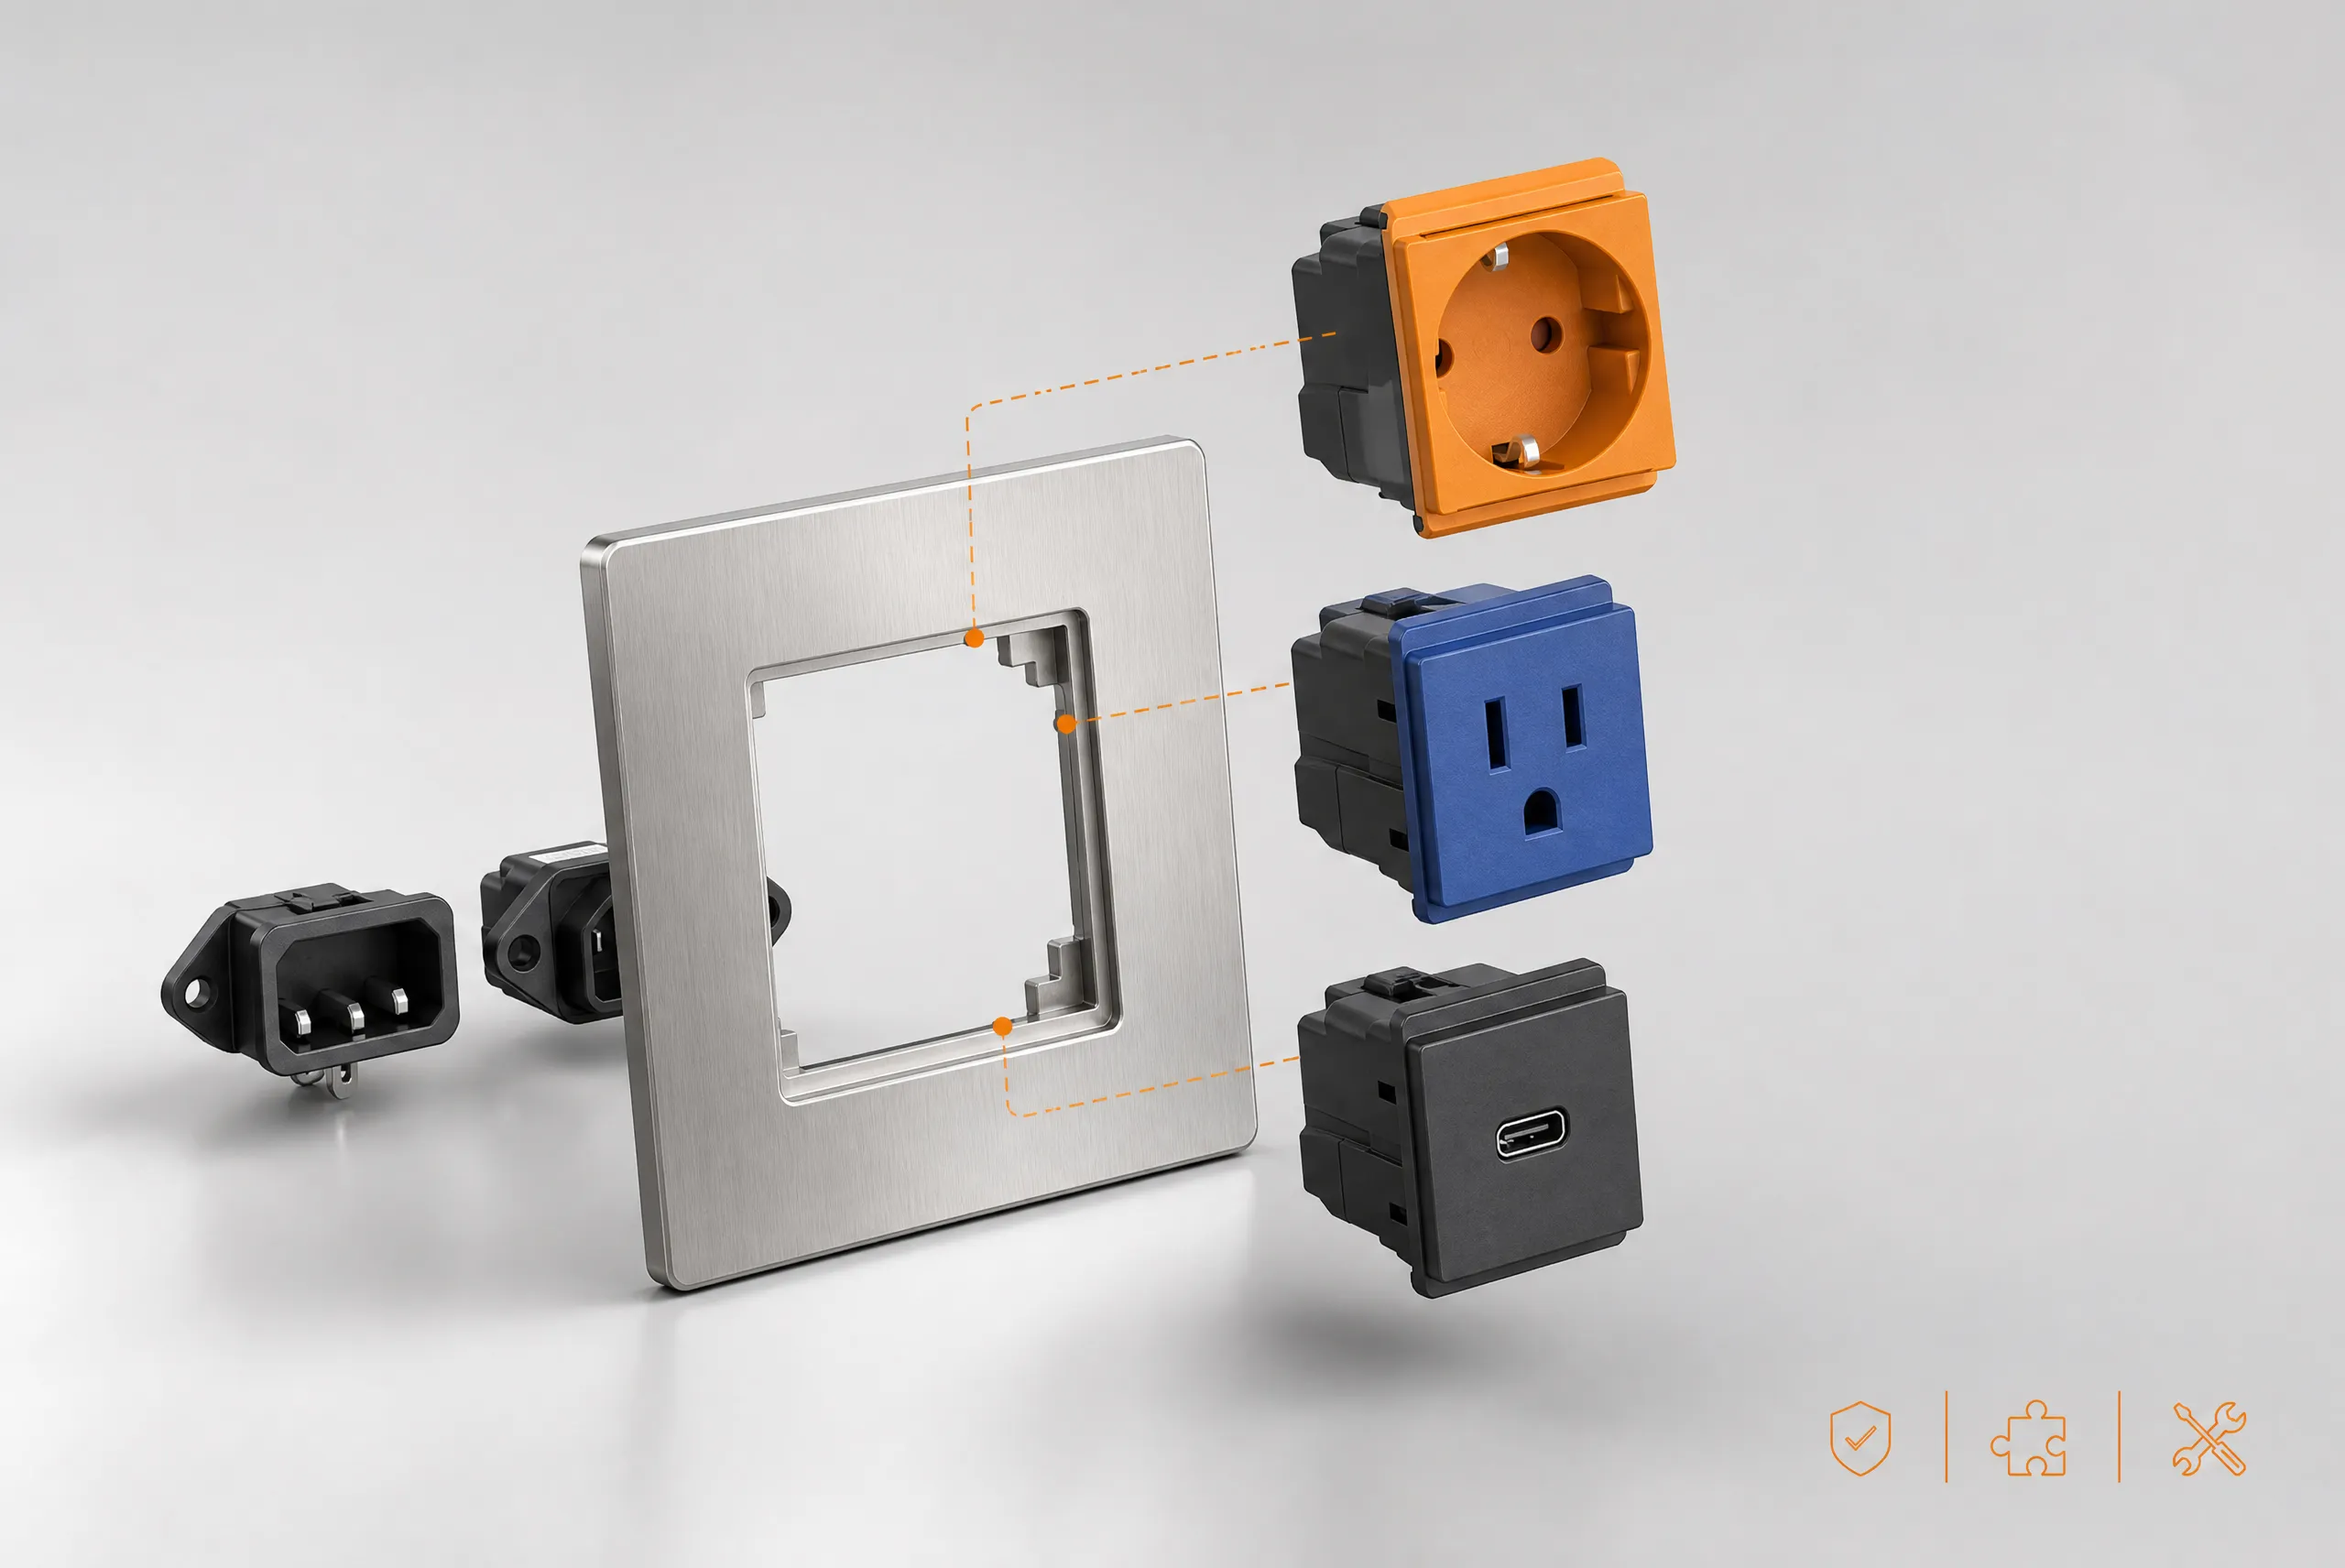
La capacidad de OEM no se limita a los logotipos. Comienza con la creación de placas frontales que se adaptan a los requisitos estéticos del cliente, tales como: grosor, color (según RAL/Pantone) y acabado (mate, cepillado, pulido). Luego, una herramienta de implementación estratégica que incorpora modularidad para crear un marco posterior estandarizado para los distintos insertos intercambiables y certificados para los diferentes estándares aplicables.
Una plataforma de dispositivos puede venir equipada con doble toma NEMA 5-15R, mientras que otra podría incluir Schuko además de USB-C de 20W con suministro de energía (PD); una tercera opción podría tener instalado BS 1363, para cada configuración que tenga la misma herramienta base. Todos los insertos utilizados en estas configuraciones tendrán sus propias certificaciones independientes, lo que permite a los fabricantes de equipos originales (OEM) mantener un solo chassi (SKU) y varias variantes certificadas para su oferta de productos finales.
| Categoría de personalización | Opciones | Observaciones |
|---|---|---|
| Acabado de la superficie del panel | Mate, brillo, cepillado, tacto suave | Debe pasar las pruebas de abrasión y adhesión |
| Combinación modular | 1×NEMA + 1×Schuko; 2×BS + USB‑C 20W | Inserciones intercambiables, marco común |
| Marcaje y Marca | Láser, tampografía, termograbado | Marcas permanentes, aptas para pruebas de desgaste |
| Subconjuntos integrados | Filtro EMI, protector de sobrecarga, LED | Premontado para reducir el trabajo posterior |
Mientras diseñan, los fabricantes también pueden proporcionar informes de DFM (Diseño para la Fabricación), modelos STEP 3D y muestras de pre-cumplimiento. Las instalaciones integradas acelerarán la personalización y permitirán asignar palets de certificación mixtos a un solo número de pieza.
Trazabilidad completa y verificación final del lote antes del envío global
Cada conector tiene un código Data Matrix (marcado con láser) que lo conecta con el ID de una bobina de cobre, el lote de resina utilizado, los parámetros de revestimiento y todos los resultados de las pruebas en línea a través del MES (Sistema de Ejecución de Manufactura). Asimismo, esto cumple con los principios de trazabilidad de la norma IPC-1782.
Se genera un dossier digital durante el proceso de inspección final e incluye el muestreo AQL (cosmético) y las mediciones del nivel de seguridad:
- Imágenes de muestra de alta resolución y clasificación de defectos.
- Informes dimensionales de calibradores de clavija y CMM.
- Curvas de fuerza de inserción de manómetros calibrados.
- Para los enchufes BS 1363, el cumplimiento del fusible con las características de tiempo-corriente de BS 1362.
- Certificado de conformidad firmado y matriz de trazabilidad.
Toda la idea detrás de proporcionarle este documento antes del envío es eliminar toda la incertidumbre de la evaluación de proveedores y convertir la confianza basada en muestras en una seguridad impulsada por datos de que están proporcionando un producto de calidad. Le proporcionamos esta documentación con regularidad; no se requiere ninguna orden de compra y el sistema de calidad de la fábrica es la mejor herramienta de ventas que tiene.
Recursos técnicos para compradores
Recopilamos dos herramientas de ingeniería de nuestros flujos de trabajo diarios de control de calidad (QA) para respaldar sus auditorías de proveedores. Las herramientas no son presentaciones de ventas; las herramientas son datos:
- Tabla de referencias cruzadas de enchufes globales IEC: Una norma para especificar el tipo de toma de corriente, su norma reguladora, corriente nominal y marca de certificación típica.
- Lista de verificación de auditoría de proveedores: 25 puntos de verificación detallados individualmente que incluyen: certificados de materiales, datos de CPK, registros de mantenimiento de moldes e inspección de recorrido del sistema de trazabilidad.
Nuestro departamento técnico se encargará de su solicitud. Su consulta será dirigida únicamente a uno de nuestros ingenieros, y no a nuestro departamento de ventas.
Preguntas frecuentes
1. ¿Cuál Tipos de enchufes de corriente alterna son más comunes para los fabricantes de equipos originales globales?
Ha habido un aumento espectacular en la disponibilidad de opciones modulares multiestándar, tales como los tipos de conectores NEMA 5-15R (Norteamérica), CEE 7/3 Schuko (Europa), BS 1363 Tipo G (Reino Unido) e IEC 60320 C13/C19 (informática/medicina), durante los últimos años.
2. ¿Qué especificaciones de la hoja de datos deben verificar los compradores?
Para cada cláusula de la norma, se tienen especificaciones de tensión/corriente nominal, resistencia de contacto (<30 mΩ), tensión dieléctrica, resistencia de aislamiento, par de apriete de los bornes y temperatura máxima de funcionamiento.
3. ¿Cómo se valida la consistencia del moldeado y la fuerza de inserción entre lotes?
Utilizando calibradores calibrados, datos de CPK (≥1.33) e informes dimensionales de las cavidades para determinar las características de la curva de fuerza de inserción a partir de una muestra de lote.
4. ¿Pueden los módulos OEM combinar múltiples normas nacionales?
El marco modular proporciona capacidad de inserción a presión para los insertos certificados NEMA, Schuko y BS, lo que facilitará mucho el diseño de la envolvente en lo que respecta al inventario.
5. ¿Qué pruebas de calidad rutinarias se realizan por lote de producción?
A plena carga, se toman muestras de rigidez dieléctrica en línea, continuidad de tierra, polaridad y aumento térmico. Los resultados se registran para cada rango por su número de serie y se compilan en lotes.
6. ¿Cómo se mantiene la trazabilidad de extremo a extremo?
Con un MES puede vincular los lotes de materia prima a cada zócalo mediante un código de matriz de datos único para una rápida recuperación del historial completo de producción y pruebas.
7. ¿Están disponibles las muestras de precomprobación y los expedientes técnicos?
Los fabricantes ya establecidos suministran la evaluación previa de certificación de comprador (UL, TÜV, ...) a laboratorios acreditados por la FDA junto con una muestra de ingeniería, un modelo tridimensional y un expediente de construcción.
8. ¿Cuáles son los MOQ típicos y los plazos de entrega para zócalos personalizados?
Las herramientas para colores personalizados y marcado suelen tardar entre 4 y 6 semanas, mientras que se necesitan de 8 a 10 semanas para la producción real, dependiendo de la complejidad y otros factores. Esto puede dar lugar a cantidades mínimas de pedido (MOQ) totales de tan solo 1.000 unidades.
Referencias
- IEC 60884-1:2022, Requisitos generales para clavijas y tomas de corriente para uso doméstico y similar.
- UL 498:2024, Norma para clavijas y tomacorrientes.
- VDE 0620-1:2020, Enchufes y bases de enchufe para uso doméstico y análogos.
- IPC-1782, Norma para la Fabricación y la Trazabilidad de la Cadena de Suministro de Productos Electrónicos.
- Grand View Research (2025), Informe de análisis del tamaño, la participación y las tendencias del mercado de enchufes e interruptores eléctricos.