Verständnis der zentralen Socket-Normen und Auswahl der Rohstoffe
Um die korrekte Wechselstromsteckdose zu bestimmen, müssen Sie verstehen, wofür die Norm und die Materialien verwendet werden, um langfristig ein akzeptables Leistungsniveau zu erreichen. Weltweit werden für OEM-Geräte am häufigsten die folgenden Steckdosentypen spezifiziert:
- Nordamerika: NEMA 5-15R, 125 V AC / 15 A, gemäß UL 498.
- Europa Schuko CEE 7/3, 250V AC / 16A, nach VDE 0620, plus die mit Eurostecker kompatible Steckdose.
- Vereinigtes Königreich BS 1363 Typ G, 250V AC / 13A, mit integrierten Kindersicherungen und Sicherung.
- Global IT/Medizin IEC 60320 C13- und C19-Gerätestecker, bis zu 250V AC / 10A–16A.
| Sockeltyp | Referenzstandard | Nennspannung / -strom | Primärmärkte | Typisches Kontaktmaterial |
|---|---|---|---|---|
| NEMA 5-15R | UL 498 | 125 V AC / 15 A | Nordamerika, Japan | Phosphorbronze, vernickelt |
| Schuko CEE 7/3 | VDE 0620 | 250V AC / 16A | EU, Naher Osten, Teile Asiens | Phosphorbronze, versilbert |
| BS 1363 Typ G | BS 1363 | 250V AC / 13A | Großbritannien, Irland, Golfstaaten | Phosphorbronze, silber-/vernickelt |
| IEC 60320 C13 | IEC 60320 | 250V AC / 10A | Global (IT-Geräte) | Zinn-Phosphorbronze |
Die Werkstofftechnik bildet die Grundlage jeder Spezifikation. Zu den entscheidenden Entscheidungen gehören:
- Kontaktlegierung In einem Wechselstromsteckdose, tDie Verwendung von Phosphorbronze (C5191) – anstelle von Messing – ermöglicht es sowohl dem stromführenden als auch dem Neutralleiterkontakt, eine Federkraft für mehr als 10.000 Steckzyklen zu erreichen. Berylliumkupfer wird von einigen Herstellern häufig als Ersatz für Anwendungen verwendet, die eine maximale Lebensdauer der Steckzyklen erfordern (z. B. medizinische Steckverbinder, die täglich mit Strom versorgt werden), jedoch müssen die höheren Kosten gegen die Anforderungen an den Lebenszyklus abgewogen werden.
- Anrichten Wir verwenden selektive Silber- (für niedrigen, stabilen Widerstand) oder Nickelbeschichtungen an den Verschleißzonen mit kontrollierter Dicke, um ein Abblättern zu verhindern. Bei großen Stückzahlen überprüfen wir routinemäßig die Gleichmäßigkeit jeder einzelnen Schicht durch mikroskopische Querschnittsanalysen innerhalb von Minuten; dies verhindert künftige Korrosionsreklamationen am Installationsort.
- Isolierung Gehäuse in PBT+30%GF oder PC/ABS, UL 94 V-0, Bestimmung der Kugeldruckprüfung bei 125°C gemäß IEC 60884-1.
- Eingangskontrolle: Überprüfung der Legierungszusammensetzung mittels Spektrometer. Überprüfung der Polymere hinsichtlich Schmelzindex und mittels DSC zur Sicherstellung der Chargenkonsistenz. Jedes Harz, dessen Schmelzindex um mehr als 10% abweicht, ist unter Quarantäne zu stellen. Die Erfahrung hat gezeigt, dass solche Abweichungen in der Regel auf ein erhöhtes Risiko für Formporosität und dielektrische Defekte hindeuten.
Die Rückverfolgung aller Rohstoffquellen anhand von Schmelzen- oder Chargennummern stellt die erste Ebene der Produktgenealogie her.
Präzisionsspritzguss und Kontaktmontage für internationale Steckdosentypen
Die Präzision der Werkzeuge bestimmt Sicherheit und Passform. Die Formeinsätze für Verschlüsse und Gehäuse werden im Drahterodierverfahren auf eine Toleranz von ±0,02 mm bearbeitet und kontrollieren so direkt die gemäß BS 1363 und VDE 0620 erforderlichen Ein- und Ausziehkräfte.
In unserem Werkzeugraum prüfen wir den Verschleiß der Kavitäten nach jeweils 50.000 Schüssen mittels CMM-Messung. Wenn die Maßabweichung 0,01 mm überschreitet, überarbeiten oder ersetzen wir den Einsatz. Diese proaktive Vorgehensweise hilft uns sicherzustellen, dass die Einpresskraftkurven innerhalb des von den Normen definierten engen Toleranzbereichs liegen, und diese Erfahrung haben wir durch die Produktion von mehr als zwei Millionen Stück pro Jahr gewonnen.
Spritzgießmaschinen anderer Hersteller wie Engel und Arburg arbeiten vollständig elektrisch und fertigen Spritzgussteile aus einem speziellen flammwidrigen Kunstharz mit geringer oder gar keiner inneren Spannung im Bauteil. Darüber hinaus werden Anschlussklemmen vernietet oder Drehmoment-Schraubklemmen mit sofortiger Rückmeldung formschlüssig mit 0,5–0,8 N·m angezogen. Vision-Systeme werden eingesetzt, um vor dem Endschweißen und/or dem Aufrasten auf Erdungslitzen und/and/oder Verschlussfedern zu prüfen.
Integrierte Qualitätskontrolle und End-of-Line-Sicherheitsprüfung gemäß IEC-, UL- und VDE-Anforderungen
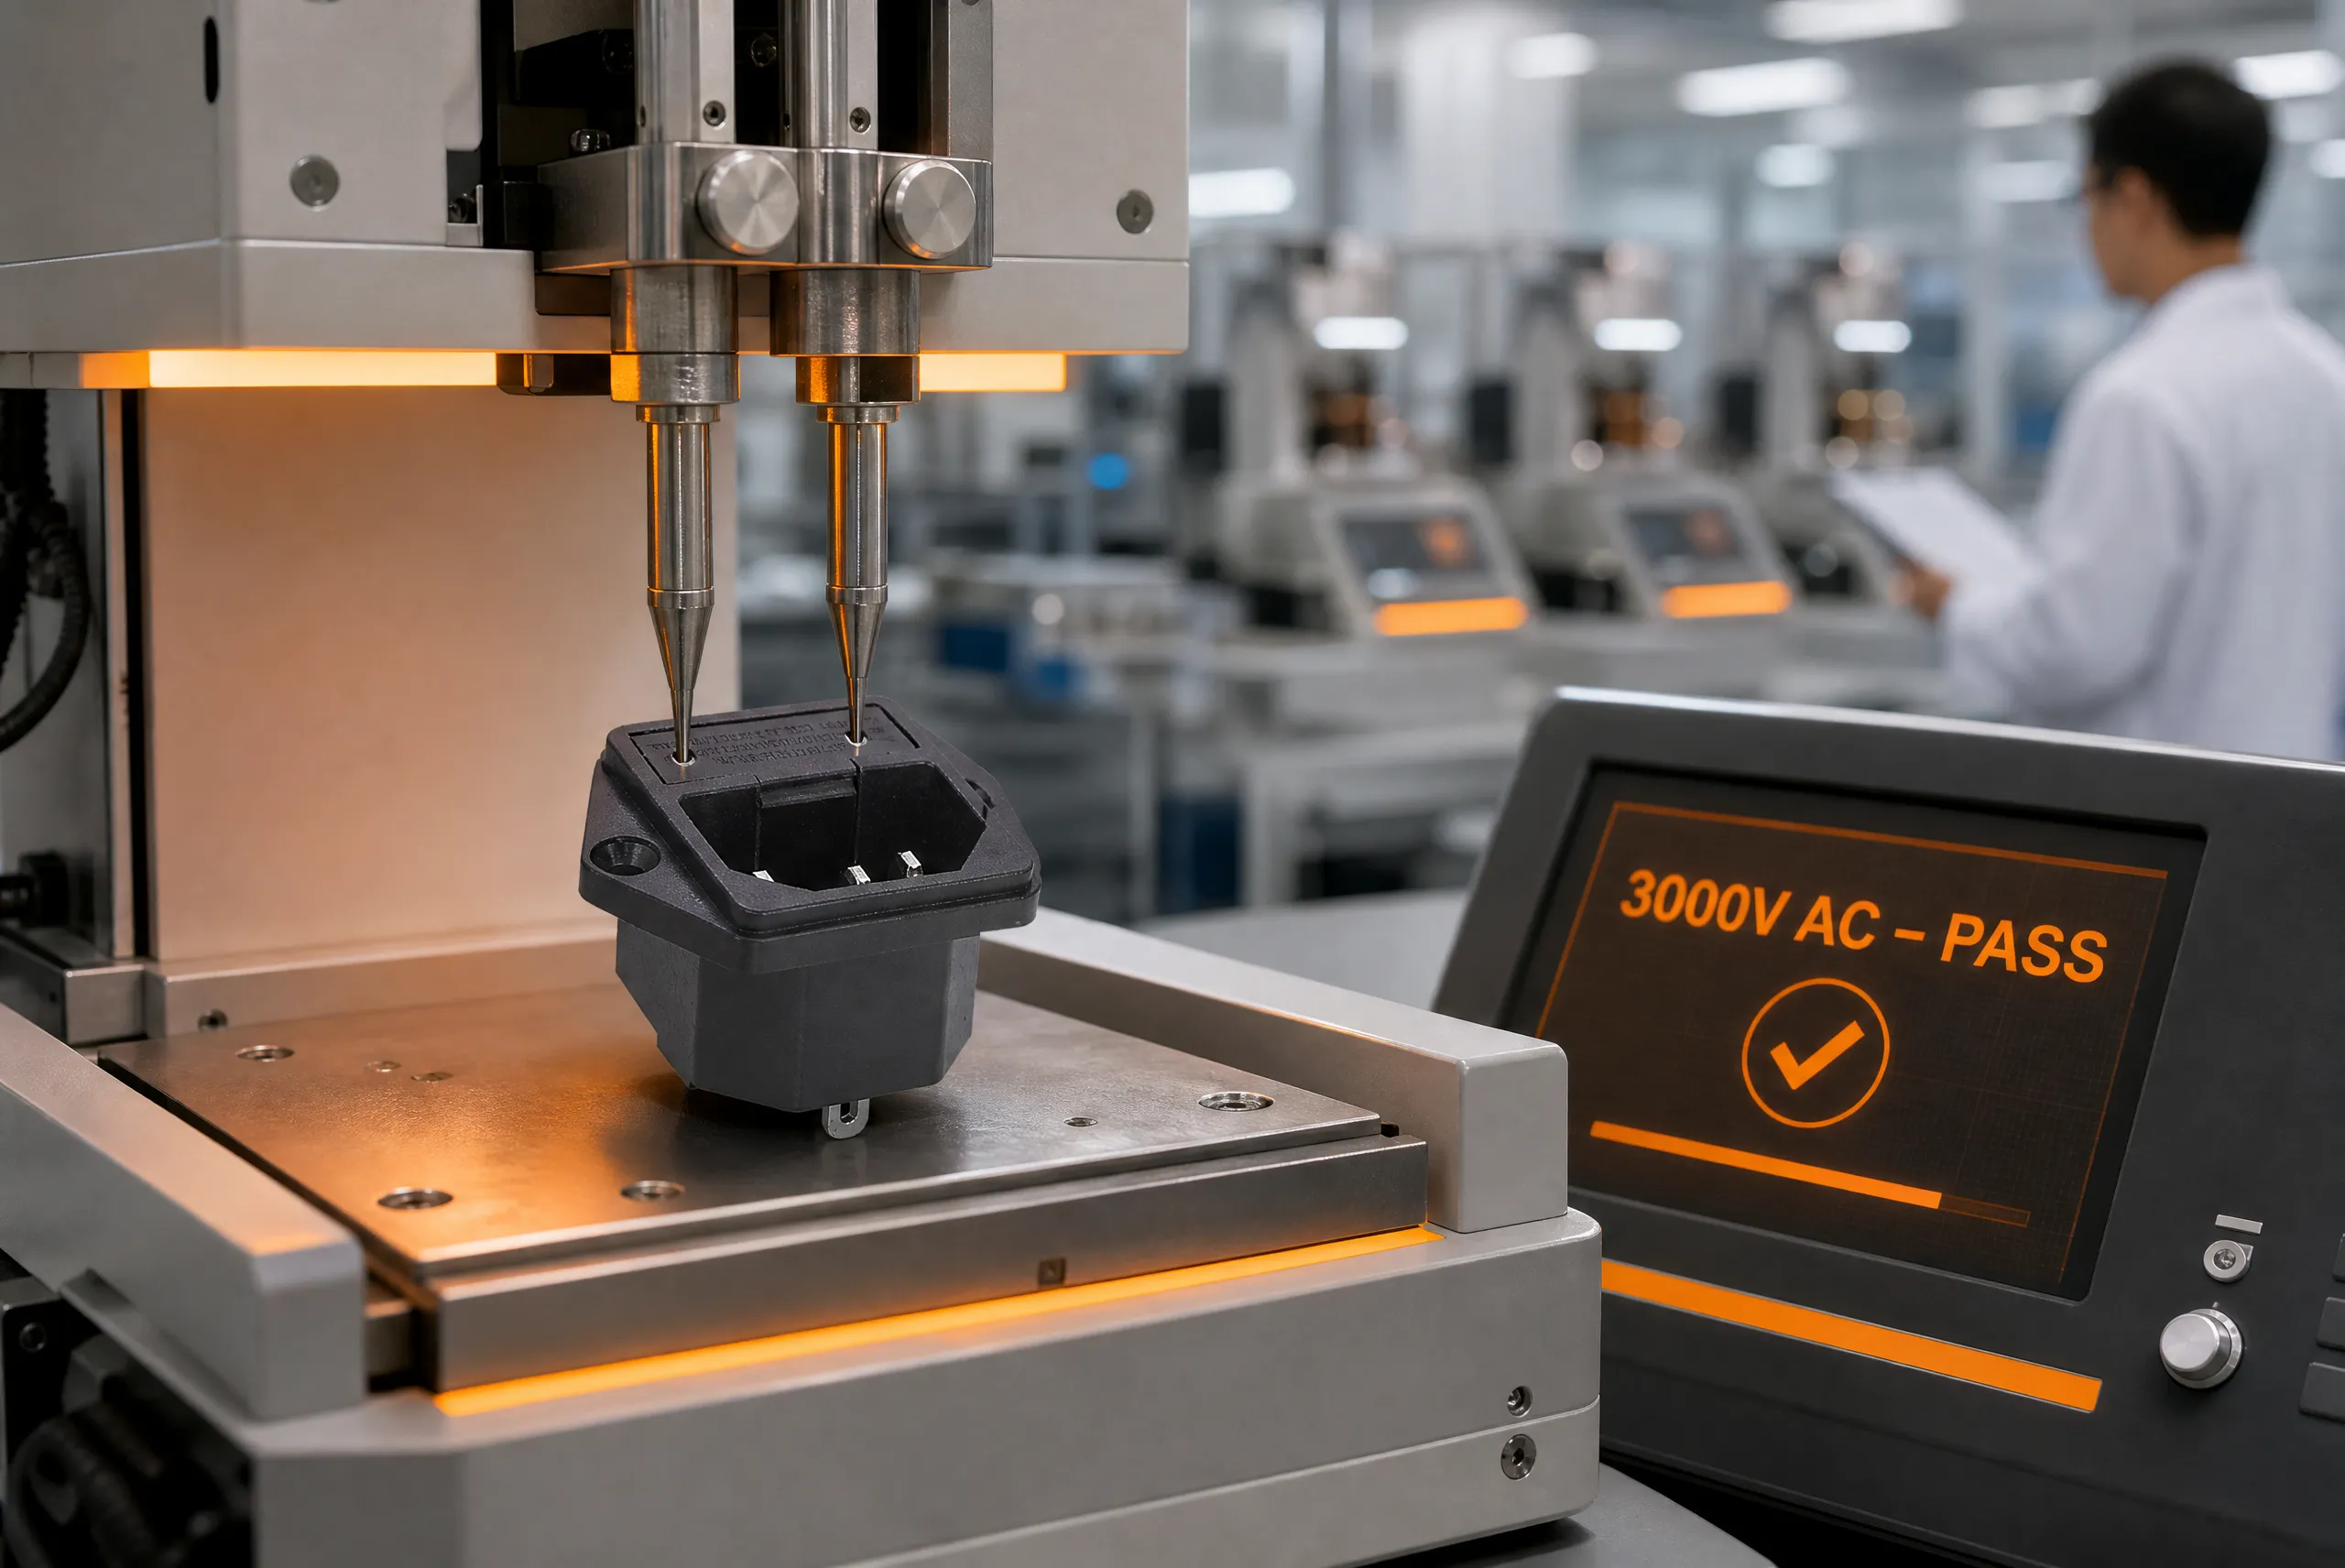
Sicherheitsprüfungen sind in jede Fertigungszelle integriert. Jede Steckdose wird obligatorischen Inline-Prüfungen unterzogen:
- Schutzerdung Widerstand ≤50 mΩ zur Gewährleistung einer unverzögerten Schalterauslösung.
- Spannungsfestigkeit: 1500 V AC (basisch) oder 3000 V AC (verstärkt), 1 Sekunde, zur Überprüfung von Kriech- und Luftstrecken.
- Polaritätsüberprüfung Automatisierte Erkennung von Verkabelungsfehlern.
Limits folgen IEC 60884-1:2022 Klausel 17 und VDE 0620-1:2020 Klausel 18.
Beim Testen von Erwärmungsprüflasten an Steckdosen werden alle Temperaturen beim maximal angegebenen Wert gemessen (15 Ampere auf der NEMA-Seite und 13 Ampere auf der britischen Seite). Die an den Klemmen gemessenen Endtemperaturen müssen aus Sicherheitsgründen alle ≤ 45 K über der Umgebungstemperatur liegen, um zu verhindern, dass sich die PVC-Isolierung der in die Steckdose eingesteckten Drähte durch eine Hitze von mehr als 45 K verformt; eine Verformung der Isolierung führt im Laufe der Zeit zu verringerten Kriechstrecken zwischen spannungsführenden Bauteilen, was ein erhöhtes Brandrisiko mit sich bringt. Darüber hinaus werden alle UL-gelisteten Varianten gemäß UL 498 in einem nach ISO/IEC 17025 akkreditierten Labor nach dem UL-Glühdrahtstandard 850 °C getestet.
Hier werden die Fertigungsnachweise eines Lieferanten gefestigt. Mit fast drei Jahrzehnten Erfahrung verfügt die Zhejiang Lema Electrics Co., Ltd. über ein 11.000 m² großes Werk in Wenzhou (China) und besitzt Zertifizierungen wie UL, VDE, CE und ENEC. Käufer können spezifische Zertifizierungsnummern über UL Product iQ validieren; wenn ein Lieferant daher verifizierbare Zertifizierungsnummern anbietet und Prüfungen von Leistungsnachweisen vor Ort begrüßt, etabliert dies die Compliance des Lieferanten als tatsächliche Produkteigenschaft anstelle einer bloßen Papierbehauptung.
OEM-Anpassung: Vom Frontplattendesign bis zur modularen Mehrfachstandard-Integration
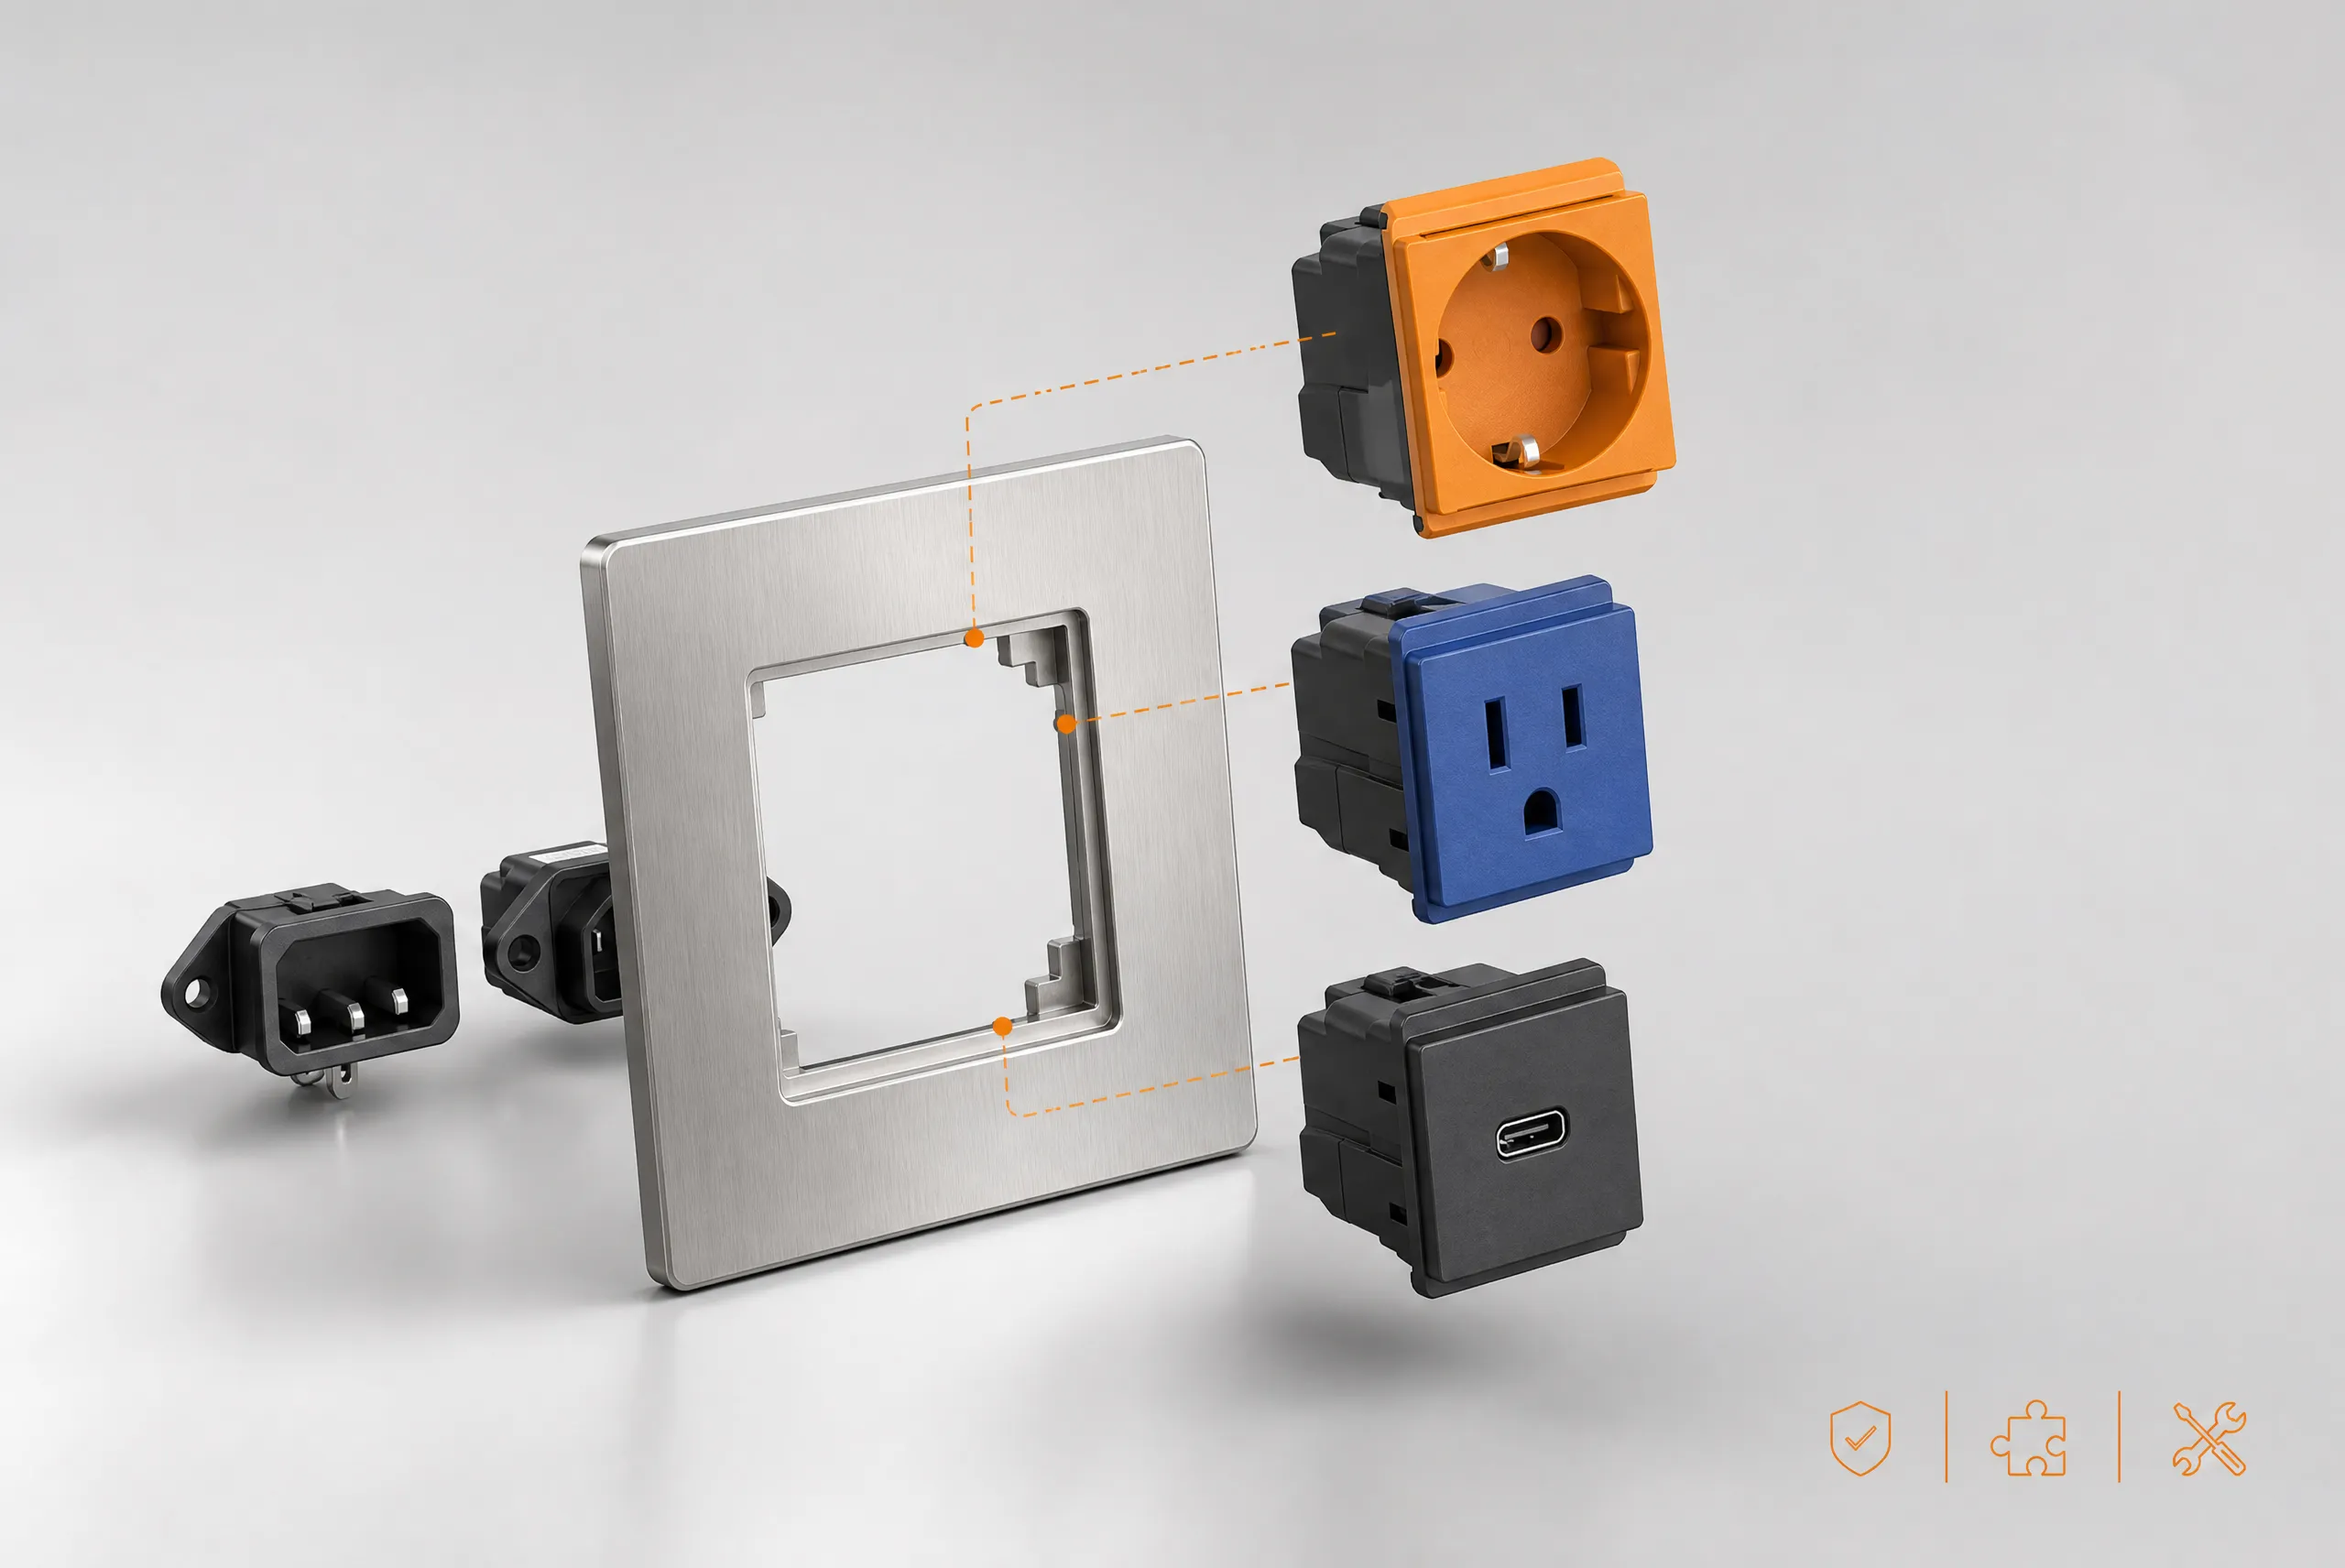
Die OEM-Fähigkeit beschränkt sich nicht nur auf Logos. Sie beginnt mit der Gestaltung von Frontplatten, die den ästhetischen Anforderungen des Kunden entsprechen, wie zum Beispiel: Dicke, Farbe (nach RAL/Pantone) und Oberfläche (matt, gebürstet, poliert). Dann folgt ein strategisches Umsetzungswerkzeug, das Modularität einbindet, um einen standardisierten Rückrahmen für die verschiedenen auswechselbaren und zertifizierten Einsätze für die jeweils geltenden Normen zu schaffen.
Eine Geräteplattform kann mit NEMA 5-15R-Doppelsteckdosen ausgestattet sein, während eine andere Schuko sowie USB-C mit 20W PD aufweisen könnte; eine dritte Option könnte über installiertes BS 1363 verfügen – bei gleicher Grundwerkzeugausstattung für jede Konfiguration. Alle in diesen Konfigurationen verwendeten Einsätze verfügen über eigene, unabhängige Zertifizierungen, wodurch OEMs einen einzigen Rahmen (SKU) und mehrere zertifizierte Varianten für ihr Endproduktangebot beibehalten können.
| Anpassungskategorie | Optionen | Bemerkungen |
|---|---|---|
| Plattenoberflächenveredelung | Matt, glänzend, gebürstet, Soft-Touch | Muss Abrieb- und Haftungstests bestehen |
| Modulare Kombination | 1×NEMA + 1×Schuko; 2×BS + USB‑C 20W | Wechselbare Einsätze, gemeinsamer Rahmen |
| Markierung & Branding | Lasergravur, Tampondruck, Heißprägung | Permanente Markierungen, verschleißfest |
| Integrierte Baugruppen | EMI-Filter, Überlastschutz, LED | Vormontiert für weniger Nacharbeit |
Während der Entwicklung können Hersteller auch DFM-Berichte (Design for Manufacture) bereitstellen, 3D-STEP-Modellen und Vorab-Konformitätsmustern. Integrierte Anlagen werden die Anpassung beschleunigen und es ermöglichen, gemischte Zertifizierungspaletten einer einzigen Teilenummer zuzuordnen.
Vollständige Rückverfolgbarkeit und finale Chargenprüfung vor dem globalen Versand
Jede Buchse verfügt über einen Data-Matrix-Code (laserbeschriftet), der sie über das MES (Manufacturing Execution System) mit der ID einer Kupferhülse, der verwendeten Harzcharge, den Beschichtungsparametern und allen Inline-Testergebnissen verknüpft. Dies entspricht zudem den Rückverfolgbarkeitsprinzipien nach IPC-1782.
Ein digitales Dossier wird während des Endprüfungsprozesses erstellt und umfasst AQL-Stichprobenprüfungen (kosmetisch) sowie Sicherheitsmessungen:
- Hochauflösende Beispielbilder und Fehlerklassifizierung.
- Messstift- und KMG-Prüfprotokolle.
- Einpresskraftkurven aus kalibrierten Messgeräten.
- Für BS 1363-Steckdosen muss die Sicherungskonformität den Zeit-Strom-Kennlinien nach BS 1362 entsprechen.
- Unterzeichnete Konformitätserklärung und Rückverfolgbarkeitsmatrix.
Der ganze Sinn davon, Ihnen dieses Dokument vor dem Versand zur Verfügung zu stellen, besteht darin, jegliche Ungewissheit bei der Lieferantenbewertung zu beseitigen und das auf Mustern basierende Vertrauen in datengestützte Zuversicht zu verwandeln, dass sie ein Qualitätsprodukt liefern. Wir stellen Ihnen diese Dokumentation regelmäßig zur Verfügung; es ist keine Bestellung erforderlich, und das Qualitätssystem des Werks ist das beste Vertriebsinstrument, das sie haben.
Technische Ressourcen für Einkäufer
Wir haben zwei Engineering-Tools aus unseren täglichen Qualitätssicherungsworkflows zusammengestellt, um Ihre Lieferantenaudits zu unterstützen. Bei den Tools handelt es sich nicht um Verkaufsargumente, sondern um Daten:
- Globale IEC-Steckdosen-Vergleichstabelle Ein Standard zur Angabe des Steckdosentyps, der geltenden Norm, des Nennstroms und des typischen Prüfzeichens.
- Lieferanten-Audit-Checkliste: 25 einzeln aufgeführte Prüfpunkte, die Folgendes beinhalten: Materialzertifikate, CPK-Daten, Formeninstandhaltungsprotokolle und einen Inspektionsrundgang durch das Rückverfolgbarkeitssystem.
Unsere Technikabteilung wird sich um Ihre Anfrage kümmern. Ihre Anfrage wird ausschließlich an einen unserer Ingenieure weitergeleitet, nicht an unsere Vertriebsabteilung.
Häufig gestellte Fragen
1. Welches Typen von Wechselstromsteckdosen sind für globale Erstausrüster (OEMs) am häufigsten?
In den letzten Jahren gab es einen drastischen Anstieg der Verfügbarkeit modularer Multistandard-Optionen wie der Steckverbindertypen NEMA 5-15R (Nordamerika), CEE 7/3 Schuko (Europa), BS 1363 Typ G (Großbritannien) und IEC 60320 C13/C19 (IT/Medizintechnik).
2. Welche Datenblattspezifikationen sollten Käufer überprüfen?
Für jeden Abschnitt der Norm haben Sie Spezifikationen für Bemessungsspannung/-strom, Übergangswiderstand (<30 mΩ), Prüfspannung, Isolationswiderstand, Anzugsdrehmoment der Klemmen und maximale Betriebstemperatur.
3. Wie werden Formkonsistenz und Einsteckkraft über Chargen hinweg validiert?
Unter Verwendung kalibrierter Messmittel, CPK-Daten (≥ 1,33) und Maßberichten der Kavitäten zur Ermittlung der Kennlinien der Einsetzkraft anhand von Chargenmustern.
4. Können OEM-Module mehrere nationale Standards kombinieren?
Der modulare Rahmen bietet eine Schnappmontage-Funktion für die nach NEMA, Schuko und BS zertifizierten Einsätze, was das Design des Gehäuses hinsichtlich der Lagerhaltung wesentlich vereinfacht.
5. Welche routinemäßigen Qualitätstests werden pro Produktionscharge durchgeführt?
Bei Volllast werden Durchschlagfestigkeit im Durchlauf, Schutzleiterdurchgängigkeit, Polarität und Erwärmung stichprobenartig geprüft. Die Ergebnisse werden für jeden Bereich anhand ihrer Seriennummer protokolliert und zu Chargen zusammengefasst.
6. Wie wird die durchgehende Rückverfolgbarkeit sichergestellt?
Mit einem MES können Sie Rohstoffchargen mithilfe eines eindeutigen Data-Matrix-Codes mit jeder Buchse verknüpfen, um die vollständige Produktions- und Prüfhistorie schnell abzurufen.
7. Sind Vor-Konformitätsmuster und technische Unterlagen verfügbar?
Etablierte Hersteller liefern eine Vorab-Zertifizierungsprüfung für Käufer (UL, TÜV, ...) an FDA-akkreditierte Laboratorien mit einem technischen Muster, einem dreidimensionalen Modell und einer Konstruktionsdatei.
8. Was sind typische Mindestbestellmengen (MOQs) und Lieferzeiten für kundenspezifische Sockel?
Die Werkzeuge für kundenspezifische Farben und Markierungen nehmen typischerweise etwa 4 bis 6 Wochen in Anspruch, während für die eigentliche Produktion 8 bis 10 Wochen erforderlich sind, abhängig von der Komplexität und anderen Faktoren. Dies kann zu Gesamt-Mindestbestellmengen (MOQs) von nur 1.000 Stück führen.
Literaturverzeichnis
- IEC 60884-1:2022, Allgemeine Anforderungen für Stecker und Steckdosen für den Hausgebrauch und ähnliche allgemeine Anwendungen.
- UL 498:2024, Norm für Steckvorrichtungen.
- VDE 0620-1:2020, Stecker und Steckdosen für den Hausgebrauch und ähnliche Anwendungen.
- IPC‑1782, Standard für die Rückverfolgbarkeit in der Fertigung und Lieferkette von Elektronikprodukten.
- Grand View Research (2025), Marktanteil, Marktgröße und Trendanalysebericht für Steckdosen und Schalter.