
Comprendere gli standard fondamentali delle prese e la selezione delle materie prime
Per determinare la presa di corrente AC corretta, è necessario comprendere a cosa serviranno lo standard e i materiali per ottenere un livello di prestazioni accettabile nel lungo termine. A livello globale, i seguenti tipi di prese sono i più comunemente specificati per le apparecchiature OEM:
- Italia: NEMA 5-15R, 125V AC / 15A, regolamentata da UL 498.
- Europa: Schuko CEE 7/3, 250V AC / 16A, sotto VDE 0620, più la presa compatibile Europlug.
- Regno Unito: BS 1363 Tipo G, 250V AC / 13A, con tapparelle integrate e fusibile.
- Global IT/Medico: Ingressi IEC 60320 C13 e C19, fino a 250V AC / 10A–16A.
| Tipo di presa | Standard di riferimento | Tensione / Corrente nominale | Mercati principali | Materiale di contatto tipico |
|---|---|---|---|---|
| NEMA 5-15R | UL 498 | 125V CA / 15A | Italia, Giappone | Bronzo fosforoso, nichelato |
| Schuko CEE 7/3 | VDE 0620 | 250V CA / 16A | Europa, Medio Oriente, parti dell'Asia | Bronzo fosforoso, placcato argento |
| BS 1363 Tipo G | BS 1363 | 250V CA / 13A | Italia, Irlanda, paesi del Golfo | Bronzo fosforoso, placcato argento/nickel |
| IEC 60320 C13 | IEC 60320 | 250V AC / 10A | Globale (apparecchiature IT) | Ottone fosforoso-stagno |
L'ingegneria dei materiali supporta ogni specifica. Le decisioni critiche includono:
- Lega di contatto: In un presa di corrente AC, tl'uso di ottone fosforoso (C5191)—piuttosto che il ottone—consente sia ai contatti di fase che a quelli neutri di ottenere una forza di molla per più di 10.000 inserimenti. Il rame al berillio è spesso utilizzato da alcuni produttori come sostituto per applicazioni che richiedono una vita di inserimento massima (ad esempio connettori medici alimentati quotidianamente), ma il costo aumentato deve essere bilanciato con i requisiti di ciclo di vita.
- Placcatura: Utilizzeremo placcatura selettiva in argento (per bassa e stabile resistenza) o in nichel sulle zone di usura, con spessore controllato per prevenire la sfaldatura. In grandi quantità, verifichiamo regolarmente l'uniformità di ogni singolo strato tramite campionamenti trasversali eseguiti sotto un microscopio in pochi minuti; questo previene future lamentele per corrosione che potrebbero verificarsi sul sito di installazione.
- Isolamento: Custodie in PBT+30%GF or PC/ABS, UL 94 V‑0, superato il test di pressione con sfera a 125°C secondo IEC 60884‑1.
- Controllo in ingresso: Verifica della composizione dell'alleato tramite spettrometro. Verifica del flusso di fusione e DSC dei polimeri per la coerenza del lotto. Quarantena di qualsiasi resina con uno spostamento del flusso di fusione superiore a 10%. L'esperienza ci ha insegnato che questi spostamenti indicano generalmente una maggiore probabilità di porosità nello stampo e guasti dielettrici.
Tracciare tutte le fonti di materie prime dai numeri di lotto o di calore stabilisce il primo livello di genealogia del prodotto.
Stampaggio di precisione e assemblaggio dei contatti per tipi di prese multi-paese
La precisione degli stampi determina sicurezza e adattamento. Le inserti delle cavità per lamelle e custodie sono lavorate con EDM a filo con tolleranza di ±0,02 mm, controllando direttamente le forze di inserimento e ritiro richieste da BS 1363 e VDE 0620.
Nel nostro laboratorio, controlliamo l'usura delle cavità dopo ogni 50.000 colpi utilizzando ispezione CMM. Se la deriva dimensionale supera 0,01 mm, rielaboriamo o sostituiamo l'inserto. Questa proattività ci aiuta a garantire che le curve di forza di inserimento rientrino nella banda ristretta identificata dagli standard, e abbiamo acquisito questa esperienza producendo più di due milioni di pezzi all'anno.
Le macchine di stampaggio provenienti da altre aziende, come Engel e Arburg, sono completamente elettriche e realizzeranno parti stampate da una resina speciale resistente al fuoco, con poca o nessuna tensione interna nella parte. Inoltre, i terminali di contatto saranno rivettati o i terminali a vite torcere saranno torquati positivamente a 0,5-0,8 N·m con feedback immediato. Sistemi di visione saranno utilizzati per ispezionare le cinghie di terra e/o le molle delle lamelle prima della saldatura finale e/o del fissaggio a scatto.
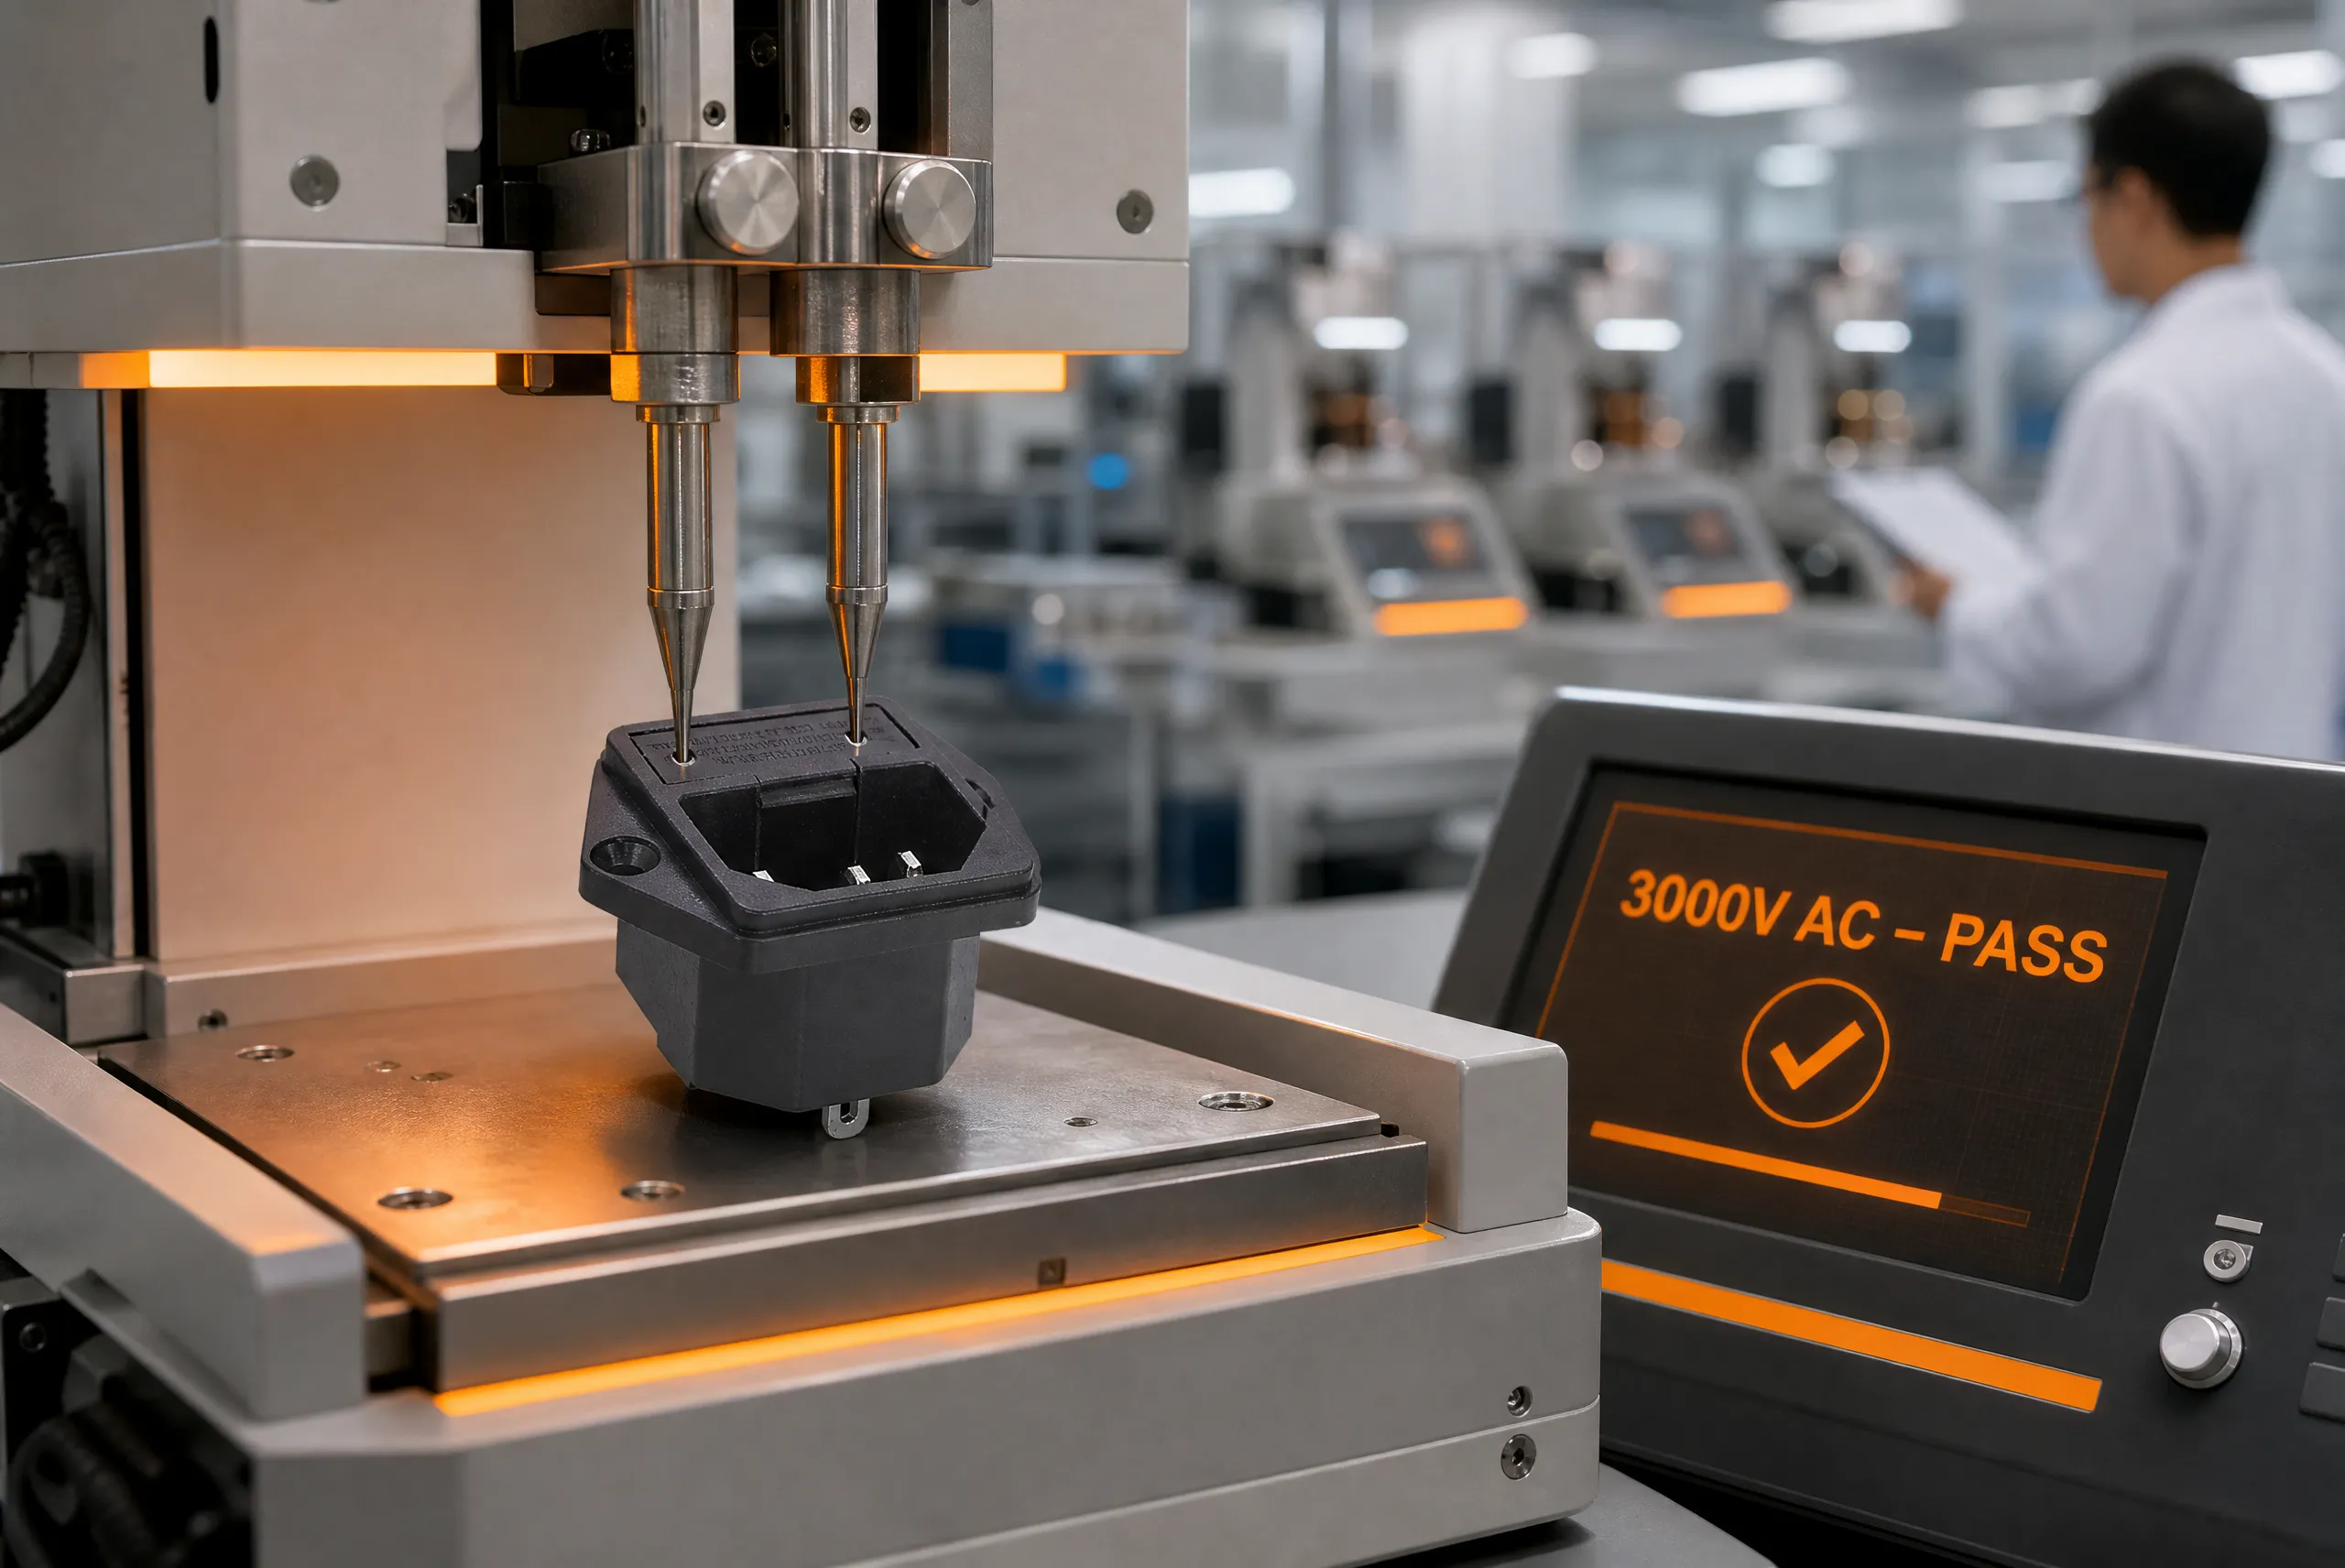
Controllo qualità in linea e test di sicurezza a fine linea secondo i requisiti IEC, UL e VDE
I test di sicurezza sono integrati in ogni cella di produzione. Ogni presa subisce controlli obbligatori in linea:
- Continuità della Terra: Resistenza ≤50 mΩ per garantire un funzionamento istantaneo dell'interruttore.
- Sopportanza dielettrica: 1500 V AC (base) o 3000 V AC (rinforzato), 1 secondo, verificando la crepa e la distanza di isolamento.
- Verifica della polarità: Rilevamento automatico degli errori di cablaggio.
I limiti seguono IEC 60884‑1:2022 Comma 17 e VDE 0620‑1:2020 Comma 18.
Durante il test di aumento termico con carichi campionati dai prese, tutte le temperature sono rilevate al valore massimo specificato (15 Ampere sul lato NEMA e 13 Ampere sul lato britannico). Le temperature finali rilevate ai terminali devono essere tutte ≤ 45 K rispetto alla temperatura ambiente per motivi di sicurezza, per evitare che l'isolamento PV C sui fili collegati alla presa si deformi a causa del calore in eccesso di 45 K; la deformazione dell'isolamento ridurrà la distanza di crepa tra i componenti energizzati nel tempo, aumentando il rischio di incendio. Inoltre, tutte le varianti certificate UL sono testate secondo lo standard UL di filo a incandescenza a 850°C in un laboratorio accreditato ISO/IEC 17025, come previsto da UL 498.
Qui, vengono consolidati i credenziali di produzione di un fornitore. Con quasi tre decenni di esperienza, Zhejiang Lema Electrics Co., Ltd. dispone di uno stabilimento di 11.000 m² a Wenzhou (Cina) e detiene certificazioni come UL, VDE, CE e ENEC. Gli acquirenti possono convalidare numeri di certificazione specifici tramite UL Product iQ, quindi ogni volta che un fornitore offre numeri di certificazione verificabili e accoglie audit di registri di test di prestazioni in loco, si stabilisce la conformità del fornitore come attributo di produzione anziché una semplice affermazione cartacea.
Personalizzazione OEM: dalla progettazione della piastra frontale all'integrazione modulare multi-standard
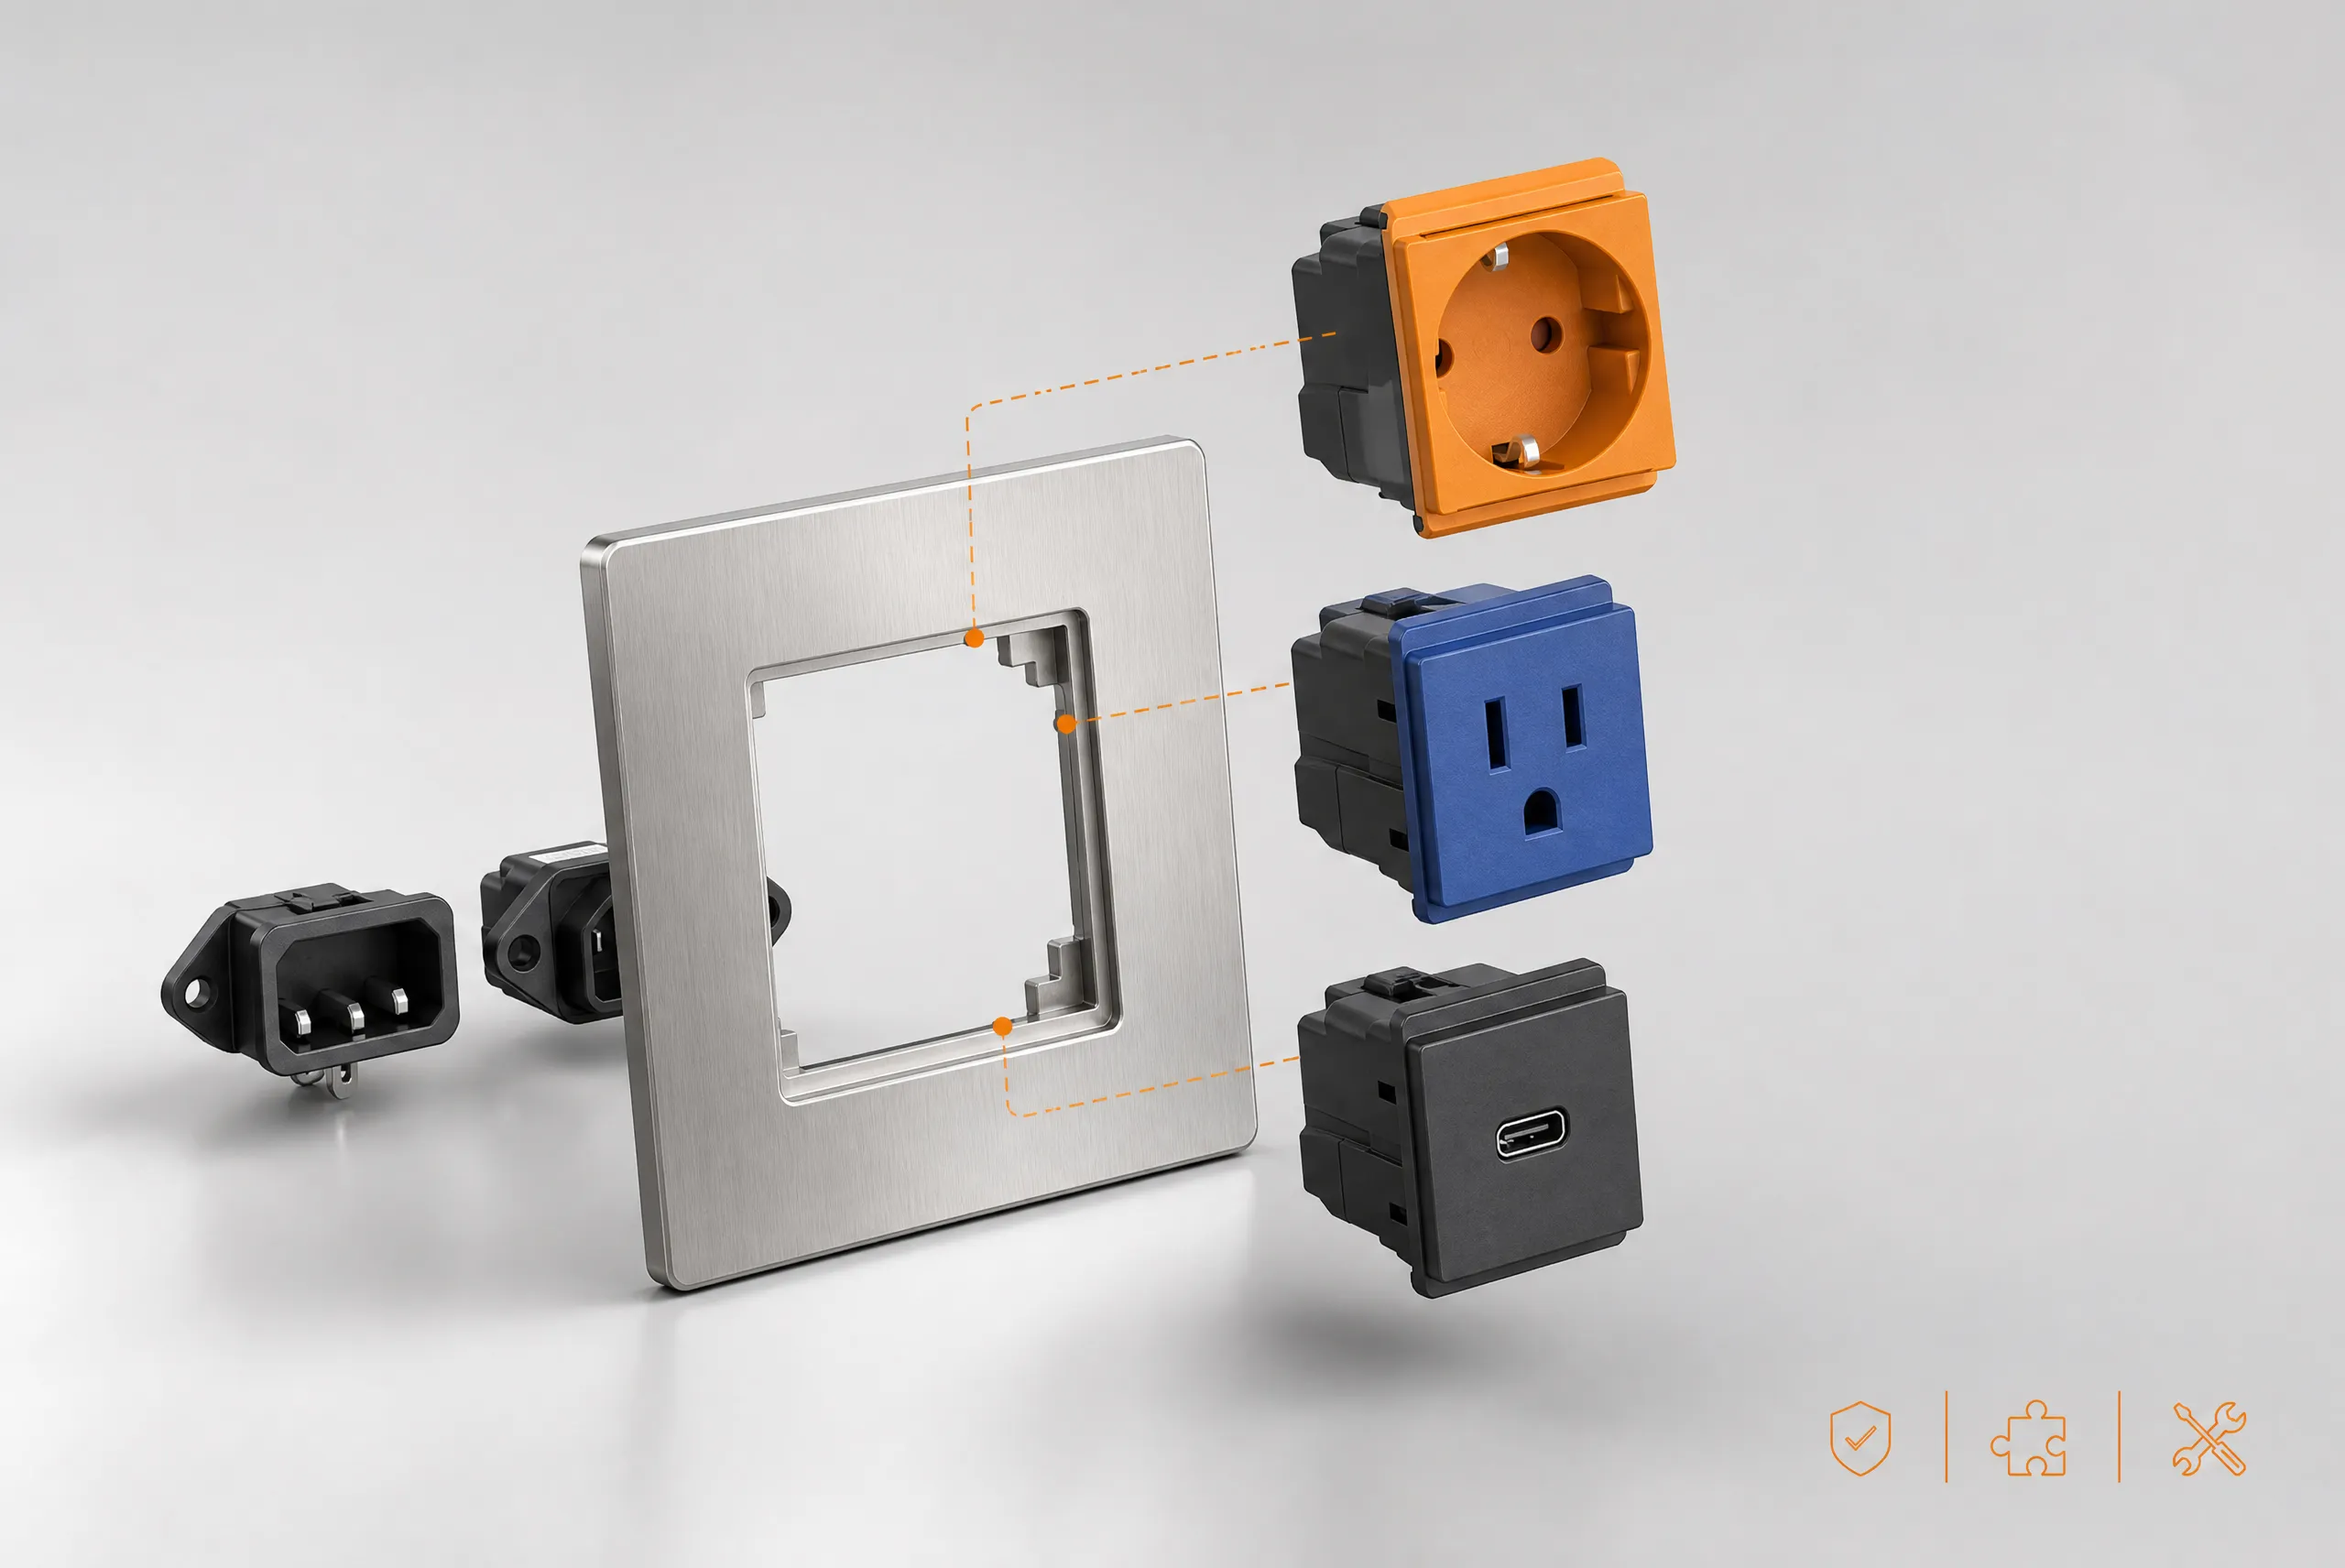
La capacità OEM non si limita ai loghi. Inizia con la creazione di piastre frontali che soddisfano i requisiti estetici del cliente come: spessore, colore (secondo RAL/Pantone) e finitura (opaca, spazzolata, lucidata). Poi, uno strumento strategico di implementazione che incorpora la modularità per creare un telaio posteriore standardizzato per le varie inserti intercambiabili e certificati per i diversi standard applicabili.
Una piattaforma di dispositivi può essere dotata di una presa NEMA 5-15R duplex, mentre un'altra può presentare Schuko e USB‑C 20W PD; una terza opzione potrebbe avere installato BS 1363—per ogni configurazione con lo stesso attrezzo di base. Tutti gli inserti usati in queste configurazioni avranno le proprie certificazioni indipendenti, consentendo agli OEM di mantenere un solo telaio (SKU) e diverse varianti certificate per la loro offerta finale.
| Categoria di personalizzazione | Opzioni | Osservazioni |
|---|---|---|
| Finitura della superficie del pannello | Opaco, lucido, spazzolato, morbido‑touch | Deve superare i test di abrasione e adesione |
| Combinazione modulare | 1×NEMA + 1×Schuko; 2×BS + USB‑C 20W | Inserti intercambiabili, cornice comune |
| Marcatura e branding | Laser, tampografia, timbro a caldo | Marcature permanenti, conformi ai test di usura |
| Sottogruppi integrati | Filtro EMI, protezione da sovraccarico, LED | Pre-assemblato per ridurre il lavoro a valle |
While designing, manufacturers also can provide DFM (Design for Manufacture) reports, 3D STEP models, and pre-compliance samples. Integrated facilities will speed customization and enable mixed certifying pallets to be assigned to a single part number.
Full Traceability and Final Batch Verification Before Global Shipment
Each socket has a Data Matrix Code (laser-marked) which connects it to the ID of a copper coil, the batch of resin used, plating parameters, and all inline test results through the MES (Manufacturing Execution System). Also, this is in compliance with IPC-1782 traceability principles.
A digital dossier is generated during the final inspection process and includes AQL sampling (cosmetic) and safety level measurements:
- High‑resolution sample images and defect classification.
- Pin gauge and CMM dimensional reports.
- Insertion‑force curves from calibrated gauges.
- For BS 1363 sockets, fuse compliance with BS 1362 time‑current characteristics.
- Signed certificate of conformance and traceability matrix.
The whole idea behind providing this document to you before shipment is to take all of the uncertainty out of supplier evaluation and turn sample-based trust into data-driven confidence that they are providing a quality product. We provide this documentation to you regularly; no purchase order is required and the factory’s quality system is the best sales tool that they have.
Technical Resources for Buyers
We compiled two engineering tools from our daily quality assurance (QA) workflows to back-up your supplier audits. The tools are not sales pitches; the tools are data:
- Global Socket IEC Cross‑Reference Chart: A standard for specifying the type of socket, its governing standard, rated current, and typical certification mark.
- Supplier Audit Checklist: 25 individually itemised verification points that include: Material certificates, CPK data, Mould maintenance logs and Traceability system Walk through inspection.
Our technical department will handle your request. Your inquiry will only be directed to one of our engineering personnel, not to our sales department.
Frequently Asked Questions
1. Which AC power socket types are most common for global OEMs?
There has been a dramatic increase in the availability of modular multi-standard options such as the NEMA 5‑15R (North America), CEE 7/3 Schuko (Europe), BS 1363 Type G (UK), IEC 60320 C13/C19 (IT/medical) connector types over the past few years.
2. What datasheet specifications should buyers verify?
For each clause of the standard, you have specifications of rated voltage/current, contact resistance (<30 mΩ), dielectric voltage, insulation resistance, terminal torque, and maximum operating temperature.
3. How is molding consistency and insertion force validated across batches?
Using calibrated gauges, CPK data (≥1.33) and dimensional reports of cavities to determine insertion force curve characteristics from batch sample.
4. Can OEM modules combine multiple national standards?
The modular frame provides snap-in insertion capability for the NEMA, Schuko and BS certified inserts which will make the design of the enclosure much easier with regards to inventory.
5. What routine quality tests run per production lot?
At full load, inline dielectric, earth continuity, polarity, and thermal rise are sampled. The results are logged for each range by their serial number and compiled into batches.
6. How is end‑to‑end traceability maintained?
With an MES you can link raw material batches to every socket using a unique data matrix code for fast retrieval of complete production and testing history.
7. Are pre‑compliance samples and technical files available?
Already-established manufacturers supply buyer certification pre-assessment (UL, TÜV, …) to FDA-accredited laboratories with an engineering sample, a 3-dimensional model and construction file.
8. What are typical MOQs and lead times for custom sockets?
Tooling for custom colors and marking typically takes about 4 to 6 weeks while 8 to 10 weeks is necessary for the actual production, depending on complexity and other factors. This can result in total MOQs as low as 1,000 units.
Riferimenti
- IEC 60884‑1:2022, General Requirements for plugs and sockets for residential and common use.
- UL 498:2024, Standard for Attachment Plugs and Receptacles.
- VDE 0620‑1:2020, Stecker und Steckdosen für den Hausgebrauch und ähnliche Anwendungen.
- IPC‑1782, Standard for Manufacturing and Supply Chain Traceability of Electronic Products.
- Grand View Research (2025), Electrical Sockets & Switches Market Size, Share & Trends Analysis Report.