Compreender as Normas Fundamentais de Encaixes e a Seleção de Matérias-Primas
Para determinar a tomada de corrente alternada correcta, deve compreender qual o padrão e os materiais que serão utilizados para atingir um nível de desempenho aceitável a longo prazo. A nível global, os seguintes tipos de tomadas são os mais habitualmente especificados para equipamento OEM:
- América do Norte: NEMA 5-15R, 125V AC / 15A, regulado pela norma UL 498.
- Europa Schuko CEE 7/3, 250V AC / 16A, sob a norma VDE 0620, mais a tomada compatível com a ficha Europlug.
- Reino Unido: BS 1363 Tipo G, 250V CA / 13A, com persianas integradas e fusível.
- Global TI/Médica Entradas IEC 60320 C13 e C19, até 250V CA / 10A–16A.
| Tipo de tomada | Padrão de Referência | Tensão / Corrente nominal | Mercados Primários | Material de contacto típico |
|---|---|---|---|---|
| NEMA 5-15R | UL 498 | 125V CA / 15A | América do Norte, Japão | Bronze fosforoso, niquelado |
| Schuko CEE 7/3 | VDE 0620 | 250V CA / 16A | UE, Médio Oriente, partes da Ásia | Bronze fosforoso, prateado |
| BS 1363 Tipo G | BS 1363 | 250V CA / 13A | ReINO Unido, Irlanda, Estados do Golfo | Bronze fosforoso, prateado/níquel |
| IEC 60320 C13 | IEC 60320 | 250V AC / 10A | Global (Equipamento informático) | bronze fosforoso de estanho |
A engenharia de materiais sustenta todas as especificações. As decisões críticas incluem:
- Liga de contacto Num Tomada de corrente de CA, tO uso de bronze fosforoso (C5191) — em vez de latão — permite que os contactos de fase e neutro mantenham a força de mola durante mais de 10.000 inserções. O cobre-berílio é frequentemente utilizado por alguns fabricantes como substituto em aplicações que exigem a máxima durabilidade de inserção (por exemplo, conectores médicos que são alimentados diariamente), mas o custo acrescido deve ser ponderado em função dos requisitos do ciclo de vida.
- Plating: Usaremos prateamento seletivo (para uma resistência baixa e estável) ou niquelagem nas zonas de desgaste, com espessura controlada para evitar a descamação. Em grandes quantidades, verificamos rotineiramente a uniformidade de cada camada individual através de amostragem por corte transversal feita ao microscópio em minutos; isto evita que futuras reclamações por corrosão ocorram num local de instalação.
- Isolamento: Carcaças em PBT+30%GF ou PC/ABS, UL 94 V-0, cumprindo o teste de pressão de bola a 125°C de acordo com IEC 60884-1.
- Inspecção de receção: Verificação da composição da liga através de espectrómetro. Verificação do índice de fluidez e por DSC dos polímeros para garantir a consistência do lote. Colocar em quarentena qualquer resina cujo índice de fluidez apresente uma variação superior a 10%. A experiência ensinou-nos que estas variações indicam, geralmente, uma maior probabilidade de porosidade na moldagem e de falha dielétrica.
O rastreio de todas as origens de matérias-primas a partir de números de lote ou de fundição estabelece a primeira camada da genealogia do produto.
Moldação por Injeção de Precisão e Montagem de Contactos para Tipos de Tomadas Multi-País
A precisão das ferramentas rege a segurança e o ajuste. As matrizes de inserção para obturadores e caixas são maquinadas por eletroerosão a fio (wire-cut EDM) com uma tolerância de ±0,02 mm, controlando assim diretamente as forças de inserção e extração exigidas pelas normas BS 1363 e VDE 0620.
Na nossa ferramenta, verificamos o desgaste das cavidades a cada 50.000 ciclos utilizando inspeção CMM. Se o desvio dimensional exceder 0,01 mm, retificaremos ou substituiremos a inserção. Esta proatividade ajuda-nos a garantir que as curvas de força de inserção se encontram dentro da faixa restrita identificada pelas Normas, e adquirimos esta experiência através da produção de mais de dois milhões de peças por ano.
As máquinas de injeção provenientes de outras empresas, tais como a Engel e a Arburg, são totalmente elétricas e fabricarão peças moldadas a partir de uma resina especial resistente a chamas, com pouca ou nenhuma tensão interna na peça. Além disso, os terminais de contacto serão rebites ou os terminais de parafuso de aperto serão apertados positivamente a 0,5-0,8 N·m com retorno imediato. Serão utilizados sistemas de visão para inspecionar a existência de malhas de terra e/troços de mola antes da soldadura final e/ou encaixe por pressão.
Controlo de Qualidade em Linha e Testes de Segurança de Fim de Linha conforme os Requisitos IEC, UL e VDE
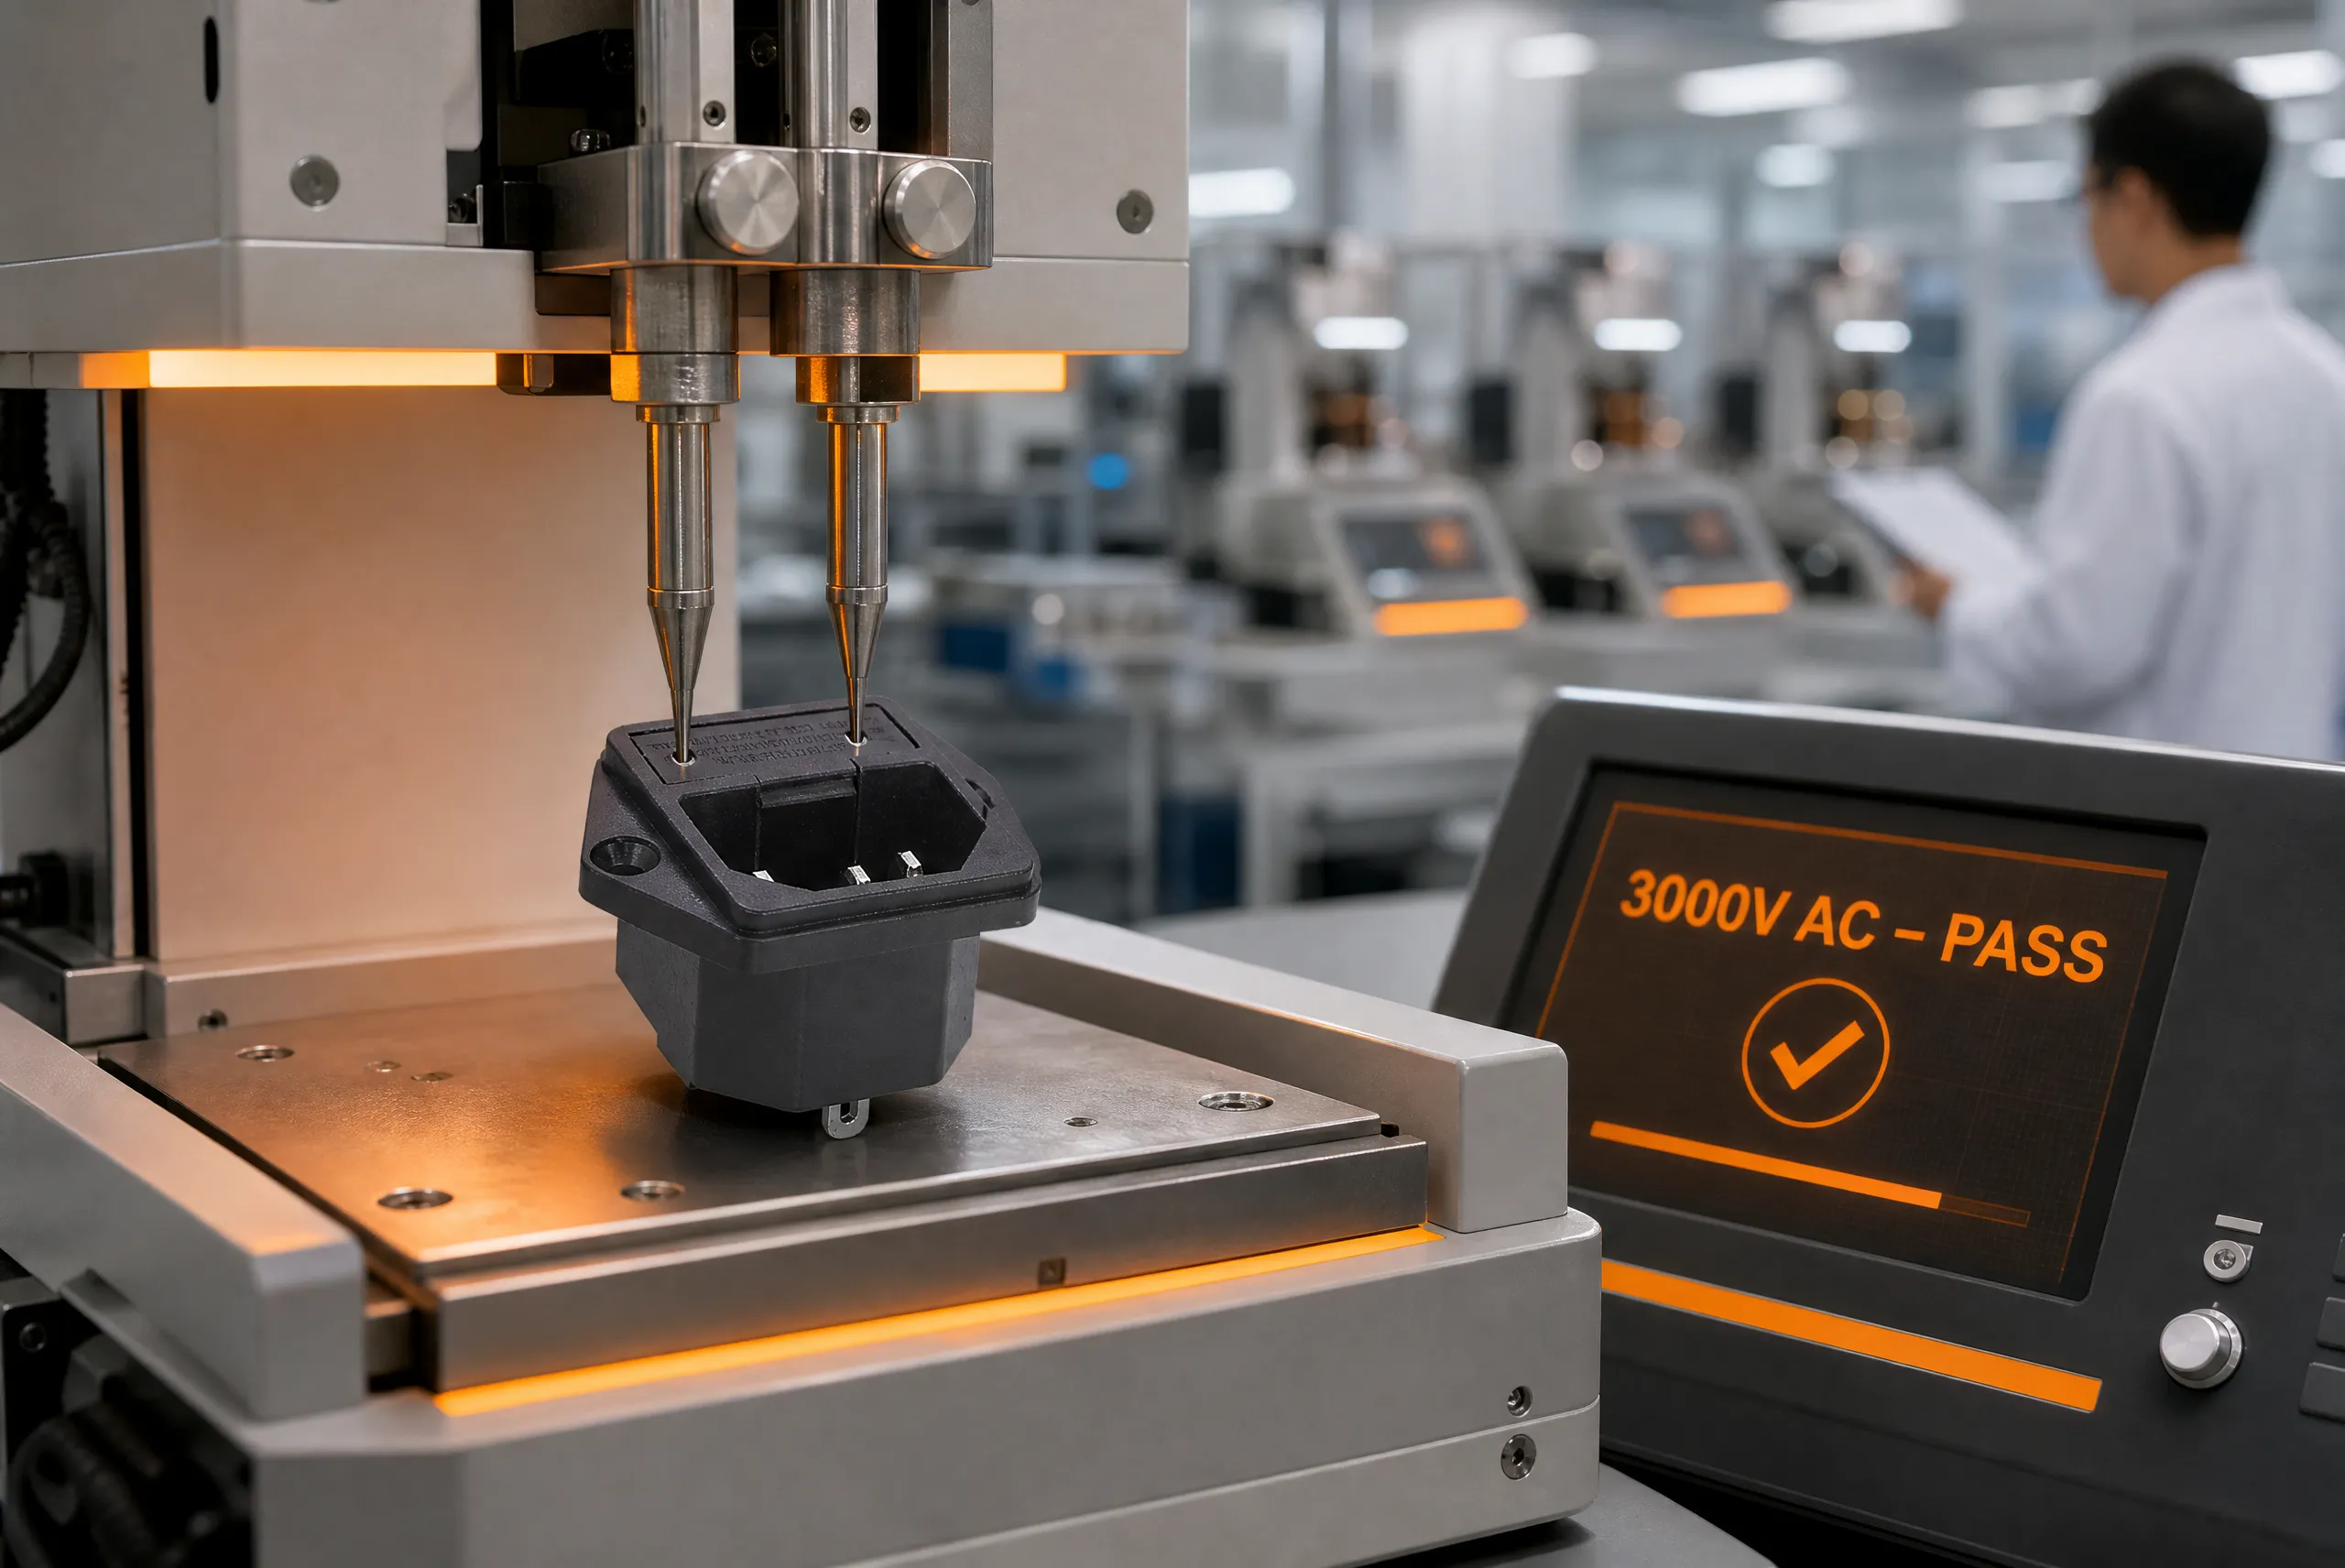
Os testes de segurança estão integrados em todas as células de produção. Cada tomada é submetida a controlos em linha obrigatórios:
- Continuidade de terra Resistência ≤50 mΩ para garantir o funcionamento instantâneo do disjuntor.
- Rigidez dielétrica: 1500 V CA (básico) ou 3000 V CA (reforçado), 1 segundo, verificando as distâncias de fuga e de isolamento.
- Verificação de polaridade: Deteção automatizada de erros de cablagem.
Os limites seguem IEC 60884-1:2022 Cláusula 17 e VDE 0620‑1:2020 Cláusula 18.
Ao testar as cargas de amostragem de elevação térmica em tomadas, todas as temperaturas são registadas no valor máximo especificado (15 Amperes no lado NEMA e 13 Amperes no lado britânico). As temperaturas finais registadas nos terminais devem ser todas ≤ 45 K em relação à temperatura ambiente por motivos de segurança, para evitar que o isolamento de PVC dos fios que se ligam à tomada fique deformado pelo calor excessivo superior a 45 K; a deformação do isolamento causará uma distância de escoamento reduzida entre componentes energizados ao longo do tempo, acarretando um risco acrescido de incêndio. Adicionalmente, todas as variantes homologadas pela UL são testadas de acordo com a norma UL para fio incandescente a 850 °C num laboratório acreditado pela norma ISO/IEC 17025, em conformidade com a norma UL 498.
Aqui, as credenciais de fabrico de um fornecedor são consolidadas. Com quase três décadas de experiência, a Zhejiang Lema Electrics Co., Ltd. possui uma fábrica de 11.000 m² em Wenzhou (China) e detém certificações como UL, VDE, CE e ENEC. Os compradores podem validar números de certificação específicos através do UL Product iQ, pelo que, sempre que um fornecedor oferece números de certificação verificáveis e acolhe auditorias a registos de testes de desempenho no local, estabelece a conformidade do fornecedor como um atributo fabricado em vez de uma simples alegação em papel.
Personalização OEM: Do Design da Placa Frontal à Integração Modular Multi-Padrão
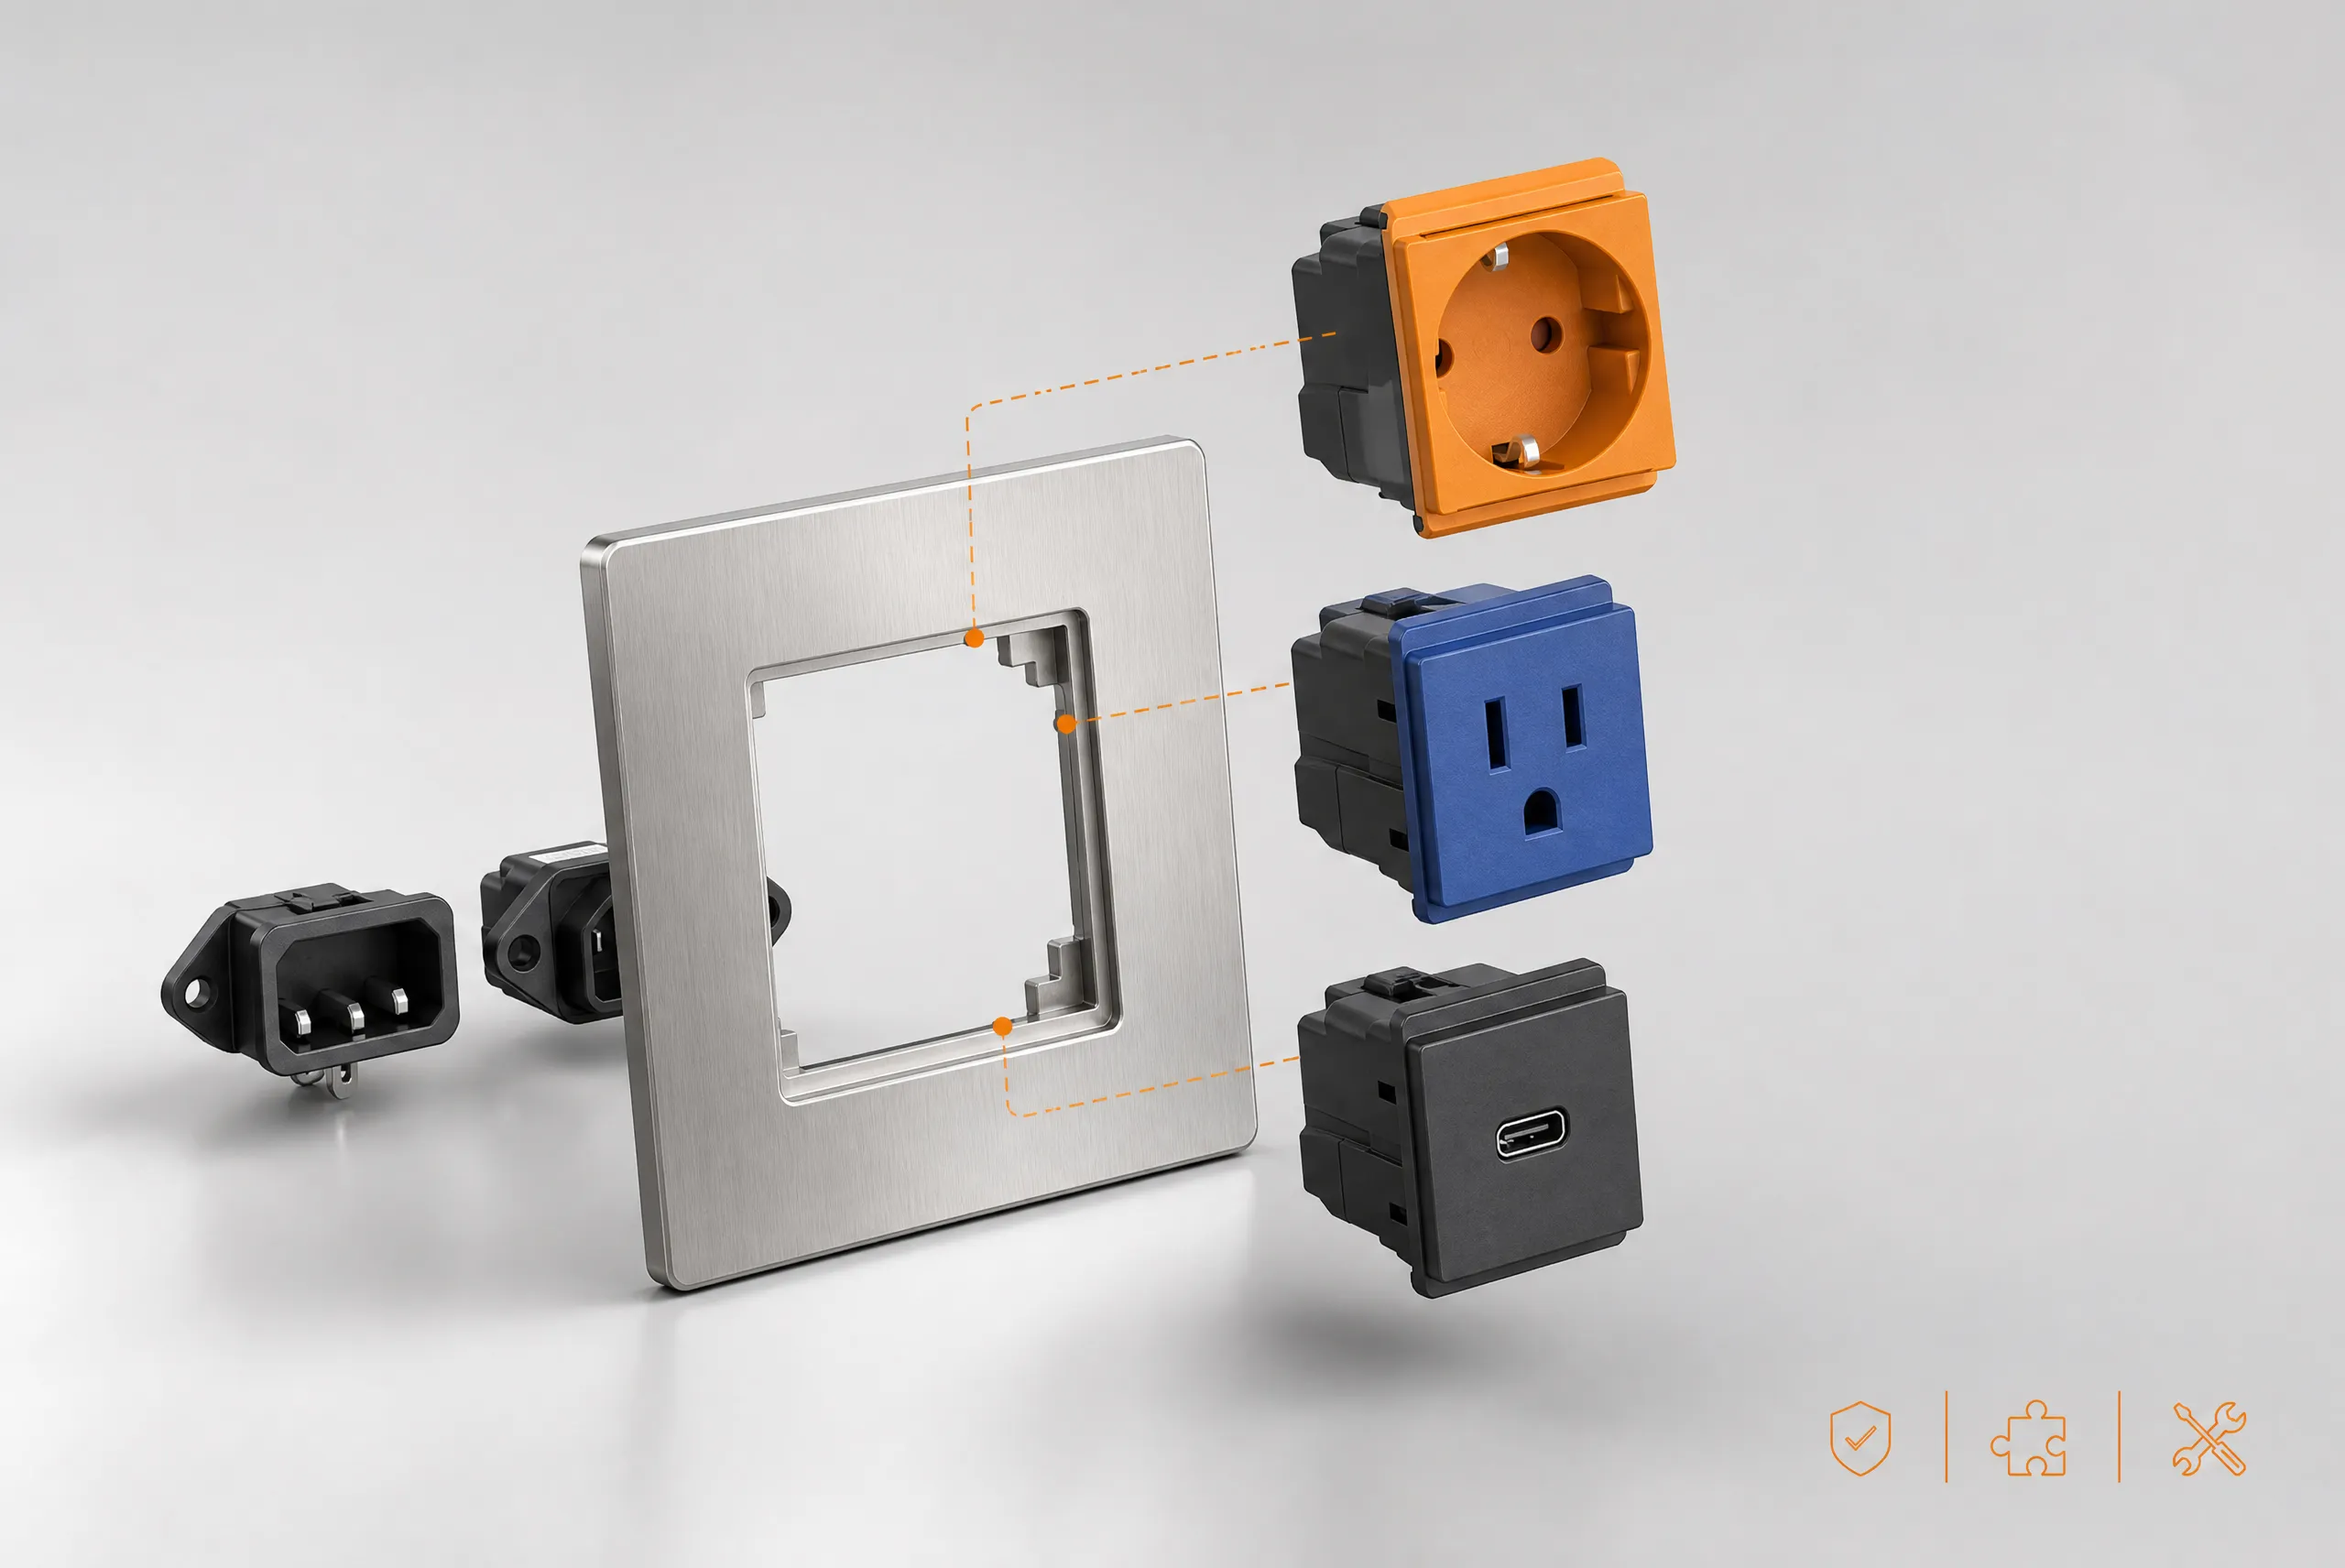
A capacidade OEM não se limita a logótipos. Começa na criação de placas frontais que se adequam aos requisitos estéticos do cliente, tais como: espessura, cor (por RAL/Pantone) e acabamento (mate, escovado, polido). Depois, uma ferramenta de implementação estratégica que incorpora modularidade para criar uma estrutura traseira padronizada para os vários encaixes intercambiáveis e certificados para as diferentes normas aplicáveis.
Uma plataforma de dispositivos pode vir equipada com tomadas duplas NEMA 5-15R, enquanto outra poderá incluir Schuko bem como USB‑C 20W PD; uma terceira opção poderá ter BS 1363 instalada — para cada configuração com as mesmas ferramentas de base. Todos os módulos utilizados nestas configurações terão as suas próprias certificações independentes, permitindo que os OEMs mantenham uma única estrutura (SKU) e várias variações certificadas para a sua oferta de produto final.
| Categoria de Personalização | Opções | Observações |
|---|---|---|
| Acabamento da superfície do painel | Mate, brilho, escovado, soft-touch | Tem de passar nos testes de abrasão e adesão |
| Combinação modular | 1×NEMA + 1×Schuko; 2×BS + USB‑C 20W | Inserções intermutáveis, bastidor comum |
| Marcação e Identidade de Marca | Laser, tampografia, gravação a quente | Marcações permanentes, em conformidade com o teste de desgaste |
| Subconjuntos integrados | Filtro EMI, protetor de sobrecarga, LED | Pré-montado para reduzir o trabalho a jusante |
Durante o processo de conceção, os fabricantes também podem fornecer relatórios de DFM (Design para Fabrico), modelos STEP 3D e amostras de pré-conformidade. As instalações integradas acelerarão a personalização e permitirão que paletes de certificação mista sejam atribuídas a um único número de peça.
Rastreabilidade Completa e Verificação Final do Lote Antes do Embarque Global
Cada tomada tem um código Data Matrix (marcado a laser) que a associa ao ID de uma bobina de cobre, ao lote de resina utilizado, aos parâmetros de revestimento e a todos os resultados de testes em linha através do MES (Manufacturing Execution System). Além disso, isto cumpre com os princípios de rastreabilidade da norma IPC-1782.
Um dossiê digital é gerado durante o processo de inspeção final e inclui a amostragem AQL (aspeto) e as medições do nível de segurança:
- Imagens de amostra de alta resolução e classificação de defeitos.
- Relatórios dimensionais de tampões roscados/lisos e MMC.
- Curvas de força de inserção obtidas a partir de calibres calibrados.
- Para tomadas BS 1363, a conformidade do fusível com as características de tempo-corrente da norma BS 1362.
- Certificado de conformidade assinado e matriz de rastreabilidade.
A ideia central de lhe fornecer este documento antes do envio é eliminar toda a incerteza na avaliação do fornecedor e transformar a confiança baseada em amostras numa segurança fundamentada em dados de que estão a fornecer um produto de qualidade. Fornecemos-lhe esta documentação regularmente; não é necessária nenhuma ordem de compra e o sistema de qualidade da fábrica é a melhor ferramenta de vendas que possuem.
Recursos Técnicos para Compradores
Compilámos duas ferramentas de engenharia dos nossos fluxos de trabalho diários de garantia de qualidade (QA) para apoiar as suas auditorias de fornecedores. As ferramentas não são argumentos de venda; as ferramentas são dados:
- Tabela de Referência Cruzada Global de Tomadas IEC: Uma norma para especificar o tipo de tomada, a sua norma reguladora, a corrente nominal e a marca de certificação típica.
- Lista de Verificação de Auditoria de Fornecedores: 25 pontos de verificação discriminados individualmente que incluem: Certificados de materiais, dados CPK, registos de manutenção de moldes e inspeção detalhada do sistema de rastreabilidade.
O nosso departamento técnico tratará do seu pedido. A sua consulta será encaminhada apenas para um dos nossos técnicos de engenharia, e não para o nosso departamento de vendas.
Perguntas Frequentes
1. Qual Tipos de tomadas de corrente alternada são mais comuns para os OEMs globais?
Verificou-se um aumento dramático na disponibilidade de opções modulares multi-padrão, tais como os tipos de conectores NEMA 5-15R (América do Norte), CEE 7/3 Schuko (Europa), BS 1363 Tipo G (Reino Unido), IEC 60320 C13/C19 (TI/médico) ao longo dos últimos anos.
2. Que especificações da folha de dados devem os compradores verificar?
Para cada cláusula da norma, tem especificações de tensão/corrente nominal, resistência de contacto (<30 mΩ), tensão dielétrica, resistência de isolamento, binário do terminal e temperatura máxima de funcionamento.
3. Como é validada a consistência da moldagem e a força de inserção entre lotes?
Utilizando manómetros calibrados, dados de CPK (≥1,33) e relatórios dimensionais das cavidades para determinar as características da curva de força de inserção a partir de uma amostra de lote.
4. Podem os módulos OEM combinar múltiplos padrões nacionais?
A estrutura modular oferece capacidade de inserção por pressão para as tomadas certificadas NEMA, Schuko e BS, o que tornará o design do invólucro muito mais fácil no que diz respeito ao inventário.
5. Que testes de qualidade de rotina são executados por lote de produção?
Em carga plena, são amostrados o ensaio de rigidez dielétrica em linha, a continuidade de terra, a polaridade e a subida térmica. Os resultados são registados para cada gama através do respetivo número de série e compilados em lotes.
6. Como é mantida a rastreabilidade de ponta a ponta?
Com um MES, pode ligar lotes de matérias-primas a cada tomada utilizando um código Data Matrix único para uma rápida recuperação do historial completo de produção e de testes.
7. As amostras de pré-conformidade e os processos técnicos estão disponíveis?
Os fabricantes já estabelecidos fornecem pré-avaliação de certificação de compradores (UL, TÜV, …) a laboratórios acreditados pela FDA com uma amostra de engenharia, um modelo tridimensional e um ficheiro de construção.
8. Quais são os MOQ típicos e prazos de entrega para casquilhos personalizados?
As ferramentas para cores e marcação personalizadas demoram tipicamente cerca de 4 a 6 semanas, enquanto são necessárias 8 a 10 semanas para a produção propriamente dita, dependendo da complexidade e de outros fatores. Isto pode resultar em quantidades mínimas de encomenda (MOQ) totais de apenas 1.000 unidades.
Referências
- IEC 60884-1:2022, Requisitos gerais para fichas e tomadas para uso doméstico e análogo.
- UL 498:2024, Norma para Fichas e Tomadas de Corrente.
- VDE 0620‑1:2020, Fichas e tomadas de corrente para uso doméstico e análogo.
- IPC‑1782, Norma para o Fabrico e Rastreabilidade da Cadeia de Abastecimento de Produtos Eletrónicos.
- Grand View Research (2025), Relatório de Análise da Dimensão, Quota e Tendências do Mercado de Tomadas e Interruptores Elétricos.